
- Precyzyjna produkcja w roku 2026 jest bardziej wrażliwa na zanieczyszczenia olejem, wilgocią i cząstkami stałymi niż kiedykolwiek wcześniej.
- Najlepszy bezolejowy system sprężonego powietrza to nie pojedyncza maszyna, ale dopasowany system wytwarzania, oczyszczania, sterowania i dystrybucji.
- Stabilne ciśnienie i sprawdzona jakość powietrza pozwalają ograniczyć ilość odpadów, chronić narzędzia i zapewnić powtarzalność procesu.
- Projekt systemu powinien być dostosowany do zastosowania, a nie do katalogu sprężarek.
- Prawdziwa wartość wynika z niższego ryzyka przeróbek, lepszego czasu sprawności i mierzalnej efektywności energetycznej.
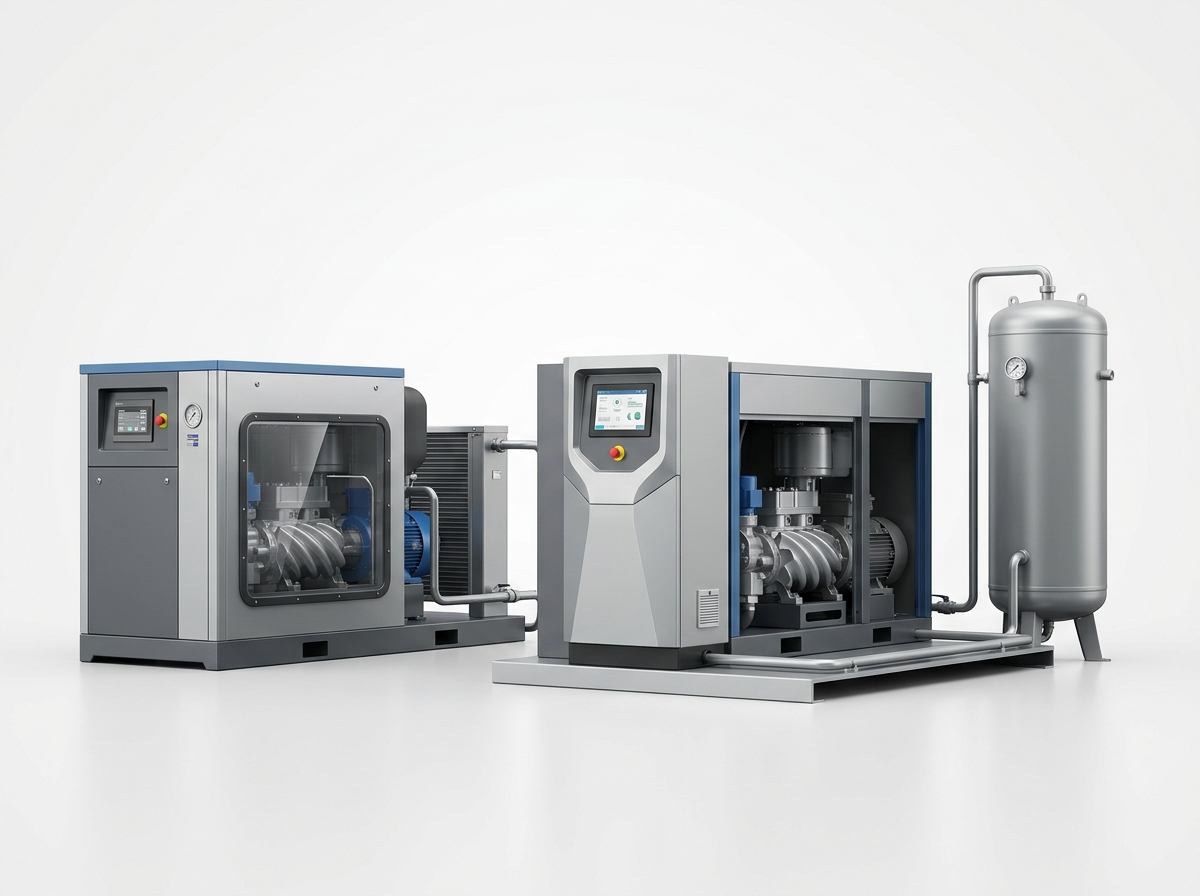
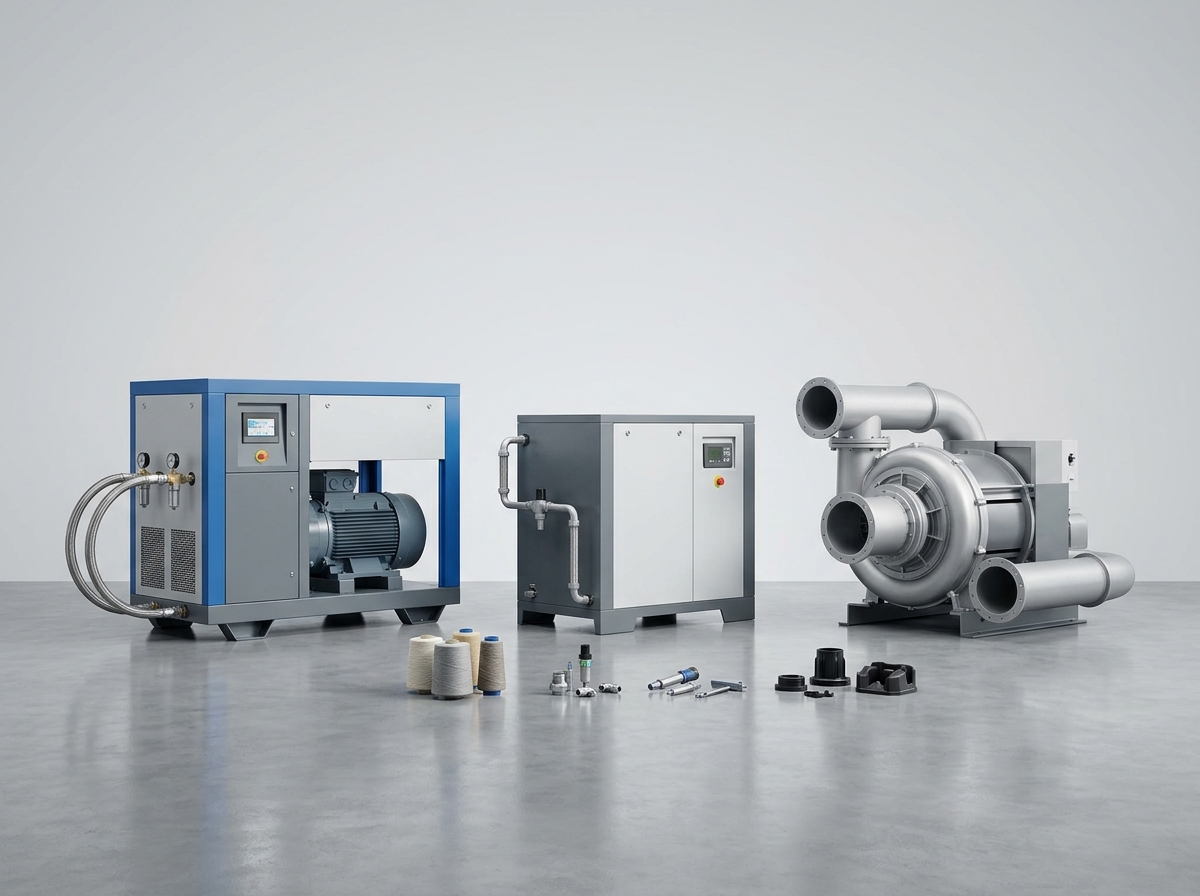
W przypadku precyzyjnej produkcji, bezolejowy system sprężonego powietrza jest coraz częściej powiązany z jakością produktu, a nie tylko z higieną zakładu. Norma ISO 8573-1 klasyfikuje sprężone powietrze według zawartości cząstek stałych, wody i oleju, a nawet klasa 1 oleju ogranicza całkowitą zawartość oleju do 0,01 mg/m³, co ilustruje, jak niskie mogą być progi zanieczyszczeń w produkcji o wysokiej wartości. W fabryce, w której zaciski pneumatyczne, stacje przedmuchu, linie powlekania i powietrze instrumentalne korzystają z tej samej sieci, pojedyncza niestabilna strefa może powodować wady w dalszej części procesu. Dlatego nowoczesny system musi być zaprojektowany z myślą o jakości powietrza, stabilnym ciśnieniu i zweryfikowanej wydajności, z wykorzystaniem takich rozwiązań jak: sprężarki śrubowe powietrza, systemy dmuchaw bezolejowych, I sprzęt do oczyszczania spalin.
Dlaczego w 2026 roku w produkcji precyzyjnej ważniejszy jest bezolejowy układ sprężonego powietrza
Główny powód jest prosty: w produkcji precyzyjnej straty z powodu niewidocznych zanieczyszczeń są większe niż z powodu widocznych przestojów maszyn.
Elektronika, podzespoły samochodowe, urządzenia medyczne, wysokiej klasy tekstylia i tworzywa sztuczne – wszystkie te branże opierają się na powtarzalności. Niewielka mgiełka olejowa może zmienić przyczepność, wpłynąć na jednorodność powłoki lub pozostawić osady na częściach, które później nie przejdą kontroli. Niewielkie odchylenie punktu rosy może spowodować kondensację w przewodach i armaturze. Wahania ciśnienia mogą zmienić siłę wywieraną przez siłowniki pneumatyczne, zmieniając położenie części na tyle, aby spowodować rozrzut wymiarowy.
W 2026 roku ma to jeszcze większe znaczenie, ponieważ linie produkcyjne są bardziej zautomatyzowane, rozproszone i oparte na danych. Maszyny pracują szybciej, alarmy docierają na większy dystans, a oczekiwania jakościowe są bardziej rygorystyczne. Problem dryftu w układzie sprężonego powietrza nie jest odosobniony. Rozprzestrzenia się on na siłę zacisku, wydajność przedmuchu, stabilność przyrządów i spójność kontroli.
Praktyczne rozwiązanie nie polega po prostu na „kupowaniu bezolejowego”. Chodzi o zaprojektowanie systemu sprężonego powietrza tak, aby ciśnienie, przepływ i jakość powietrza mieściły się w granicach rzeczywistego procesu. Właśnie tutaj myślenie systemowe staje się kluczowe.
Czego tak naprawdę potrzebuje sprężone powietrze w produkcji precyzyjnej
Do precyzyjnej produkcji potrzebne jest sprężone powietrze, które jest stabilne, czyste i przewidywalne pod względem zmieniających się warunków obciążenia.
Trzy zmienne operacyjne to ciśnienie, przepływ i jakość powietrza. Ciśnienie wpływa na siłę siłownika i spójność narzędzi. Przepływ decyduje o tym, czy wiele stacji może pracować jednocześnie bez ugięcia. Jakość powietrza decyduje o tym, czy zanieczyszczenia dostaną się do produktu, narzędzi lub układu sterowania.
Norma ISO 8573-1 jest najbardziej praktycznym punktem odniesienia przy wyborze klasy jakości powietrza. Rozdziela ona zanieczyszczenia na cząstki stałe, wodę i olej. W przypadku procesów o wysokiej czułości istotnym pytaniem nie jest to, czy sprężarka jest „wydajna”, ale czy cały układ sprężonego powietrza może utrzymać wymaganą klasę w miejscu użytkowania.
Dlatego planowanie lokalizacji ma znaczenie. Sprężarka o odpowiednim rozmiarze, z nieodpowiednim orurowaniem, nadmiernym spadkiem ciśnienia lub niewystarczającym osuszaniem, może nadal nie działać prawidłowo. Wymagane jest podejście systemowe.
| Wymóg | Dlaczego to ważne | Typowe ryzyko w przypadku braku kontroli |
|---|---|---|
| Stabilność ciśnienia | Obsługuje powtarzalną siłę siłownika i wydajność wydmuchu | Dryft wymiarowy, niespójność zacisku, niestabilność cyklu |
| Przepustowość | Zapewnia zasilanie wielu stacji w okresach szczytowego zapotrzebowania | Spadek ciśnienia, długie cykle, przestoje |
| Zawartość oleju | Chroni powierzchnie produktów i urządzenia znajdujące się dalej w łańcuchu dostaw | Pozostałości, wady powłoki, zanieczyszczenia zaworów |
| Punkt rosy | Zmniejsza kondensację w przewodach i urządzeniach | Korozja, ślady wody, awarie czujników |
Jak wytyczne ISO i NIST kształtują projekt sprężonego powietrza bezolejowego
Normy zapewniają producentom wspólny język w zakresie jakości powietrza i pomiarów.
Norma ISO 8573-1 definiuje klasy czystości, natomiast norma ISO 7183 obejmuje osuszacze adsorpcyjne i ramy testowania ich wydajności. W praktyce normy te pomagają inżynierom określić, co tak naprawdę oznacza „czyste powietrze”, zamiast polegać na niejasnych zapewnieniach dostawców. W przypadku kontroli zanieczyszczeń ma to większe znaczenie niż język marki.
NIST odgrywa również ważną rolę w zakresie metrologii i identyfikowalności pomiarów. Gdy zakład weryfikuje urządzenia do pomiaru ciśnienia, przepływu i punktu rosy, identyfikowalność kalibracji jest tym, co przekształca odczyt konserwacyjny w wiarygodny zapis jakości. Bez tego dane dotyczące sprężonego powietrza mogą wydawać się precyzyjne, ale nie być wystarczająco wiarygodne do podejmowania decyzji procesowych.
Czytelnicy chcący sprawdzić sam standard mogą zapoznać się z dokumentem Klasy czystości sprężonego powietrza ISO 8573-1, Osuszacze powietrza ISO 7183, I Zasoby pomiarowe i standardy NIST.
Przydatną zasadą w instalacjach precyzyjnych jest: jeśli specyfikacja produktu jest ścisła, specyfikacja powietrza powinna być jednoznaczna. Jeśli linia wykorzystuje napęd pneumatyczny, klasa jakości powietrza powinna być zapisana w dokumencie procesowym, a nie pozostawiona preferencjom konserwatora.
Gdzie systemy sprężonego powietrza bezolejowe najbardziej redukują ryzyko
Najwyższa wartość pojawia się tam, gdzie zanieczyszczenie może stać się złomem, reklamacją gwarancyjną lub ukrytym przestojem.
W produkcji tekstyliów olej, woda i kurz mogą powodować wady tkaniny, plamy lub nierównomierną powierzchnię. W przypadku tworzyw sztucznych i komponentów samochodowych zanieczyszczenie olejem może wpływać na otwory odpowietrzające, zespoły i wykończenie. W elektronice i precyzyjnym montażu pozostałości mogą zakłócać łączenie, czyszczenie i kontrolę. W systemach sprężonego powietrza do przyrządów pomiarowych zanieczyszczenia mogą negatywnie wpływać na reakcję zaworów i stabilność procesu.
Dlatego najbardziej udane projekty nie zaczynają się od specyfikacji sprężarki. Zaczynają od mapy ryzyka końcowego: co ulega awarii, jak do niej dochodzi i jakie są jej koszty. Na tej podstawie właściwym rozwiązaniem może być sprężarka bezolejowa, modernizacja osuszacza, lepsze orurowanie dystrybucyjne lub strategia sterowania stabilizująca całą stację.
| Przemysł | Główne obawy dotyczące jakości powietrza | Wpływ operacyjny | Typowa odpowiedź systemu |
|---|---|---|---|
| Tekstylia | Olej i wilgoć | Wady tkanin i obciążenie czyszczeniem | Generowanie bezolejowe plus suszenie i filtracja |
| Części samochodowe | Wahania ciśnienia | Różnice w zaciskach i niespójność narzędzi | Stabilna kontrola ciśnienia i równoważenie obciążenia |
| Tworzywa sztuczne | Pozostałości i kondensacja | Wady powierzchni i przerwy w procesie | Wysokiej jakości obróbka następcza i monitoring |
| Elektronika | Cząsteczki i aerozol olejowy | Błędy w łączeniu i inspekcji | Sieć czystszego powietrza i ochrona punktów poboru |
System sprężonego powietrza bezolejowy w porównaniu z systemami konwencjonalnymi
Różnica nie dotyczy tylko komory sprężarki, ale także ryzyka związanego z cyklem życia.
Układ smarowany olejem może być odpowiedni do wielu zastosowań przemysłowych, ale w produkcji wrażliwej na zanieczyszczenia, wewnętrzny tor przepływu oleju stanowi dodatkowe obciążenie w zakresie oczyszczania. To obciążenie nie jest darmowe. Przejawia się ono w częstotliwości wymiany filtrów, obsłudze kondensatu, złożoności audytów oraz możliwości przenoszenia oleju w przypadku opóźnień w konserwacji.
Bezolejowy system sprężonego powietrza usuwa daną ścieżkę zanieczyszczeń u źródła. Nie eliminuje to jednak konieczności osuszania, filtrowania ani konserwacji. Powietrze bezolejowe nadal zawiera wodę i cząstki stałe, jeśli system jest źle zaprojektowany. Innymi słowy, system bezolejowy jest niezbędny w wielu środowiskach precyzyjnych, ale sam w sobie nie wystarcza.
| Aspekt | Układ smarowany olejem | Bezolejowy układ sprężonego powietrza |
|---|---|---|
| Ryzyko przeniesienia ropy naftowej | Wyższy dzięki projektowi | Znacznie niższy na etapie generacji |
| Potrzeba dalszego przetwarzania | Bardziej intensywny | Nadal wymagane, ale łatwiejsze do kontrolowania |
| Najlepiej dopasowane aplikacje | Przemysł ogólny, zastosowanie w pneumatyce nie wymagającej dużej wrażliwości | Precyzyjne, czyste i wrażliwe na zanieczyszczenia procesy |
| Obciążenie zapewniania jakości | Wyższy | Niższe, jeśli odpowiednio zaprojektowane |
W wielu zakładach decyzja nie jest uzależniona od ideologii, lecz od transferu ryzyka. Jeśli zanieczyszczenie produktu jest kosztowne, system powinien przenieść ryzyko z procesu na przewidywalne zarządzanie mediami.
Dlaczego stabilność ciśnienia staje się tak samo ważna jak czystość powietrza
Stabilność ciśnienia ma obecnie tak samo duży wpływ na jakość jak kontrola zanieczyszczeń w wielu precyzyjnych zastosowaniach.
Nowoczesne linie zautomatyzowane często wykorzystują pneumatyczne chwytaki, zaciski, eżektory, noże powietrzne i siłowniki, które wymagają stałego dopływu. Wahania ciśnienia powodują zmianę siły nacisku. Zmiana siły nacisku zmienia spójność cyklu. Może to prowadzić do nieprawidłowego umiejscowienia części, niepełnego uszczelnienia, niestabilnego wydmuchu lub nierównego wykończenia.
W tym miejscu inteligentne sterowanie staje się niezwykle cenne. Platforma sterowania wieloma sprężarkami pozwala na bardziej równomierne rozłożenie obciążenia, wyeliminowanie niepotrzebnych przestojów i utrzymanie całej stacji bliżej docelowego zakresu. W zestawie rozwiązań Demana tę rolę przejmuje… inteligentne systemy sterowania I Koordynacja wielu maszyn w stylu dowódcy sił powietrznych, których celem jest poprawa wydajności całego zakładu, a nie tylko wydajności poszczególnych maszyn.
Najważniejszą ideą jest to, aby ciśnienie odpowiadało zapotrzebowaniu, a nie domysłom. Stałe nadciśnienie marnuje energię, a podciśnienie stwarza ryzyko jakościowe. Stabilna kontrola oparta na zapotrzebowaniu jest często najpraktyczniejszą drogą do osiągnięcia zarówno wydajności, jak i spójności procesu.
Czynniki ilościowe, które mają znaczenie przy wyborze bezolejowego układu sprężonego powietrza
Wybór powinien być dokonany na podstawie mierzalnych parametrów procesu, a nie języka broszury.
W przypadku produkcji precyzyjnej decyzję zazwyczaj podejmują trzy czynniki: wymagane ciśnienie, przepływ szczytowy i średni oraz docelowa klasa jakości powietrza. Typowy zakres ciśnień przemysłowych wynosi od 0,6 do 0,8 MPa, ale rzeczywistym celem powinno być minimalne ciśnienie, które niezawodnie obsługuje proces. Przekroczenie wymaganego ciśnienia zwiększa zużycie energii i może nasilać straty spowodowane wyciekami.
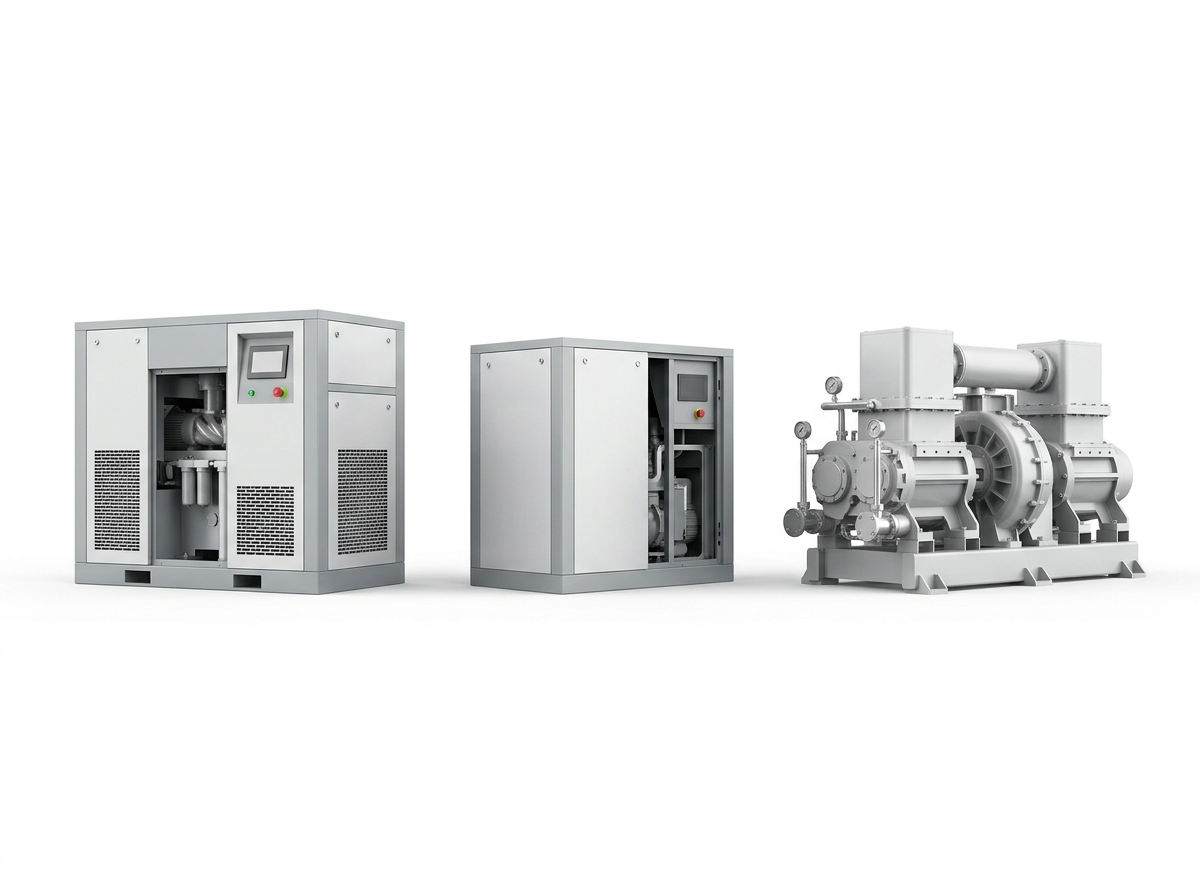

W praktyce najlepszym systemem jest często taki, który unika przewymiarowania. Przewymiarowanie może wydawać się bezpieczne w momencie zakupu, ale zazwyczaj skutkuje niskim współczynnikiem obciążenia, większą liczbą cykli i wyższymi kosztami eksploatacyjnymi.
| Zmienna wyboru | Dlaczego to ważne | Typowy cel projektu |
|---|---|---|
| Ciśnienie robocze | Wpływa na zużycie energii i siłę siłownika | Tylko tak wysoko, jak wymaga tego proces |
| Przepływ szczytowy | Zapobiega spadkowi ciśnienia podczas jednoczesnego użytkowania | Dopasowane do szczytowego zapotrzebowania z marżą |
| Klasa jakości powietrza | Kontroluje ryzyko zanieczyszczenia | Zdefiniowane przez specyfikację procesu i normę ISO 8573-1 |
| Spadek ciśnienia | Wskazuje straty systemowe | Utrzymane na możliwie najniższym poziomie dzięki odpowiedniemu układowi i rurociągom |
Architektura systemu: dlaczego sam kompresor nie jest rozwiązaniem
Sprężarka jest tylko jednym elementem łańcucha sprężonego powietrza.
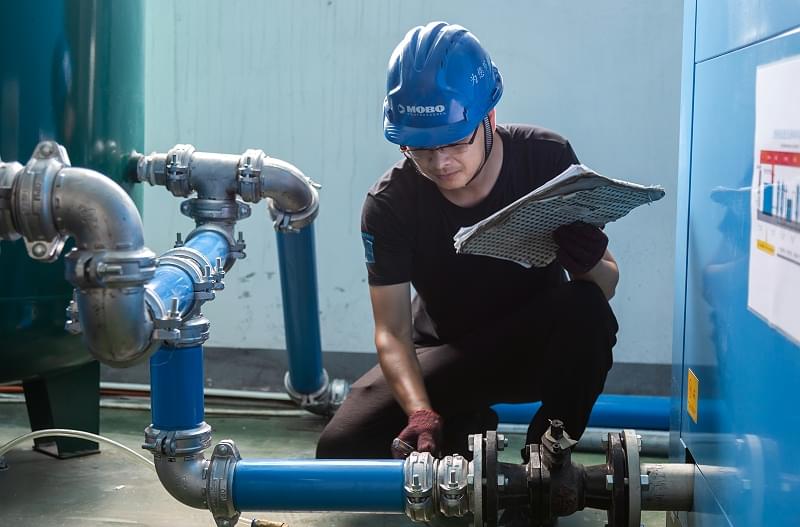
Kompletny, bezolejowy system sprężonego powietrza zazwyczaj obejmuje wytwarzanie, osuszanie, filtrację, magazynowanie, monitorowanie i dystrybucję. Jeśli którykolwiek z tych elementów jest zbyt mały, cały system ucierpi. Wysokiej jakości sprężarka zasilająca słabe orurowanie może nadal wytwarzać niestabilne ciśnienie w punkcie poboru. Dobry osuszacz z wadliwym systemem odprowadzania kondensatu może nadal powodować problemy związane z wilgocią. Inteligentny sterownik bez systemu kontroli wycieków może nadal marnować energię.
Dlatego planowanie miejsca instalacji jest priorytetem. Zakład powinien określić, które narzędzia, linie i punkty krytyczne dla jakości zużywają powietrze, jakie ciśnienie jest potrzebne każdemu z nich oraz jak zmienia się zapotrzebowanie na nie w trakcie zmian. Dopiero wtedy można skonfigurować sprzęt.
Dla wielu klientów takie podejście, stawiające system na pierwszym miejscu, jest bardziej wartościowe niż optymalizacja pojedynczych maszyn, ponieważ pozwala ograniczyć ukryte straty w całej sieci sprężonego powietrza.
Jak sprężone powietrze bez oleju wspiera efektywność energetyczną w roku 2026
Brak oleju nie oznacza automatycznie niskiego zużycia energii, ale nowoczesne systemy bezolejowe mogą wspierać wydajniejsze zakłady, jeśli zostaną połączone z odpowiednimi systemami sterowania.
Regulacja prędkości obrotowej, dopasowanie zapotrzebowania i harmonogramowanie pracy wielu maszyn redukują straty energii podczas pracy bez obciążenia. Inteligentne sekwencjonowanie pomaga również uniknąć sytuacji, w której jedna maszyna ponosi nieproporcjonalnie dużą część obciążenia. W dużych lub rozproszonych zakładach może to mieć równie duże znaczenie, jak sama technologia sprężarek.
Odzysk ciepła dodaje kolejną wartość. Znaczna część energii elektrycznej zużywanej przez sprężarkę zamienia się w ciepło, a odzysk tego ciepła może być wykorzystywany do podgrzewania wody użytkowej lub ogrzewania pomieszczeń. Według Departamentu Energii Stanów Zjednoczonych, odzysk ciepła odpadowego jest jednym z uznanych sposobów poprawy ekonomiki systemów sprężonego powietrza. W odpowiednim zakładzie może on poprawić całkowite zużycie energii bez wpływu na jakość powietrza procesowego.
Dlatego decyzja zakupowa w 2026 roku powinna wiązać się z szerszym pytaniem: czy system wentylacyjny może obniżyć koszty eksploatacji, chroniąc jednocześnie jakość produktu? Jeśli odpowiedź brzmi „tak”, system ten wykonuje rzeczywistą pracę przemysłową.
Typowe błędy popełniane przez producentów przy określaniu parametrów powietrza bezolejowego
Największym błędem jest traktowanie braku oleju jako cechy produktu, a nie jako wymogu procesowego.
- Wybór sprężarki przed określeniem klasy jakości powietrza w miejscu użytkowania.
- Ignorowanie spadku ciśnienia w rurociągach i filtrach.
- Niedoszacowanie szczytowego przepływu i jednoczesnego zapotrzebowania.
- Założenie, że generacja bezolejowa eliminuje potrzebę suszenia i filtracji.
- Pominięcie dokumentacji monitorowania, kalibracji i konserwacji.
Drugim częstym błędem jest skupianie się wyłącznie na cenie zakupu. W produkcji precyzyjnej system o niższych nakładach inwestycyjnych może być droższy, jeśli zwiększa ilość odpadów, przeróbek lub nieplanowanych przestojów. Lepszym wskaźnikiem jest koszt cyklu życia, obejmujący straty energii, konserwacji i jakości.
Trzecim błędem jest zapominanie, że sprężone powietrze to system infrastrukturalny. Powinno być projektowane jak infrastruktura.
Jak ocenić bezolejowy układ sprężonego powietrza przed zakupem
Najlepszy proces zakupu zaczyna się od samego procesu.
- Zmapuj każdą stację wykorzystującą powietrze i sklasyfikuj ją według wrażliwości jakościowej.
- Zdefiniuj minimalne ciśnienie, szczytowy przepływ i dopuszczalne wahania ciśnienia.
- W stosownych przypadkach należy określić limity zanieczyszczeń, korzystając z normy ISO 8573-1.
- Sprawdź typ suszarki, stopień filtracji i sposób postępowania z kondensatem.
- Sprawdź możliwość monitorowania ciśnienia, punktu rosy i alertów dotyczących błędów.
- Oszacuj koszty cyklu życia, nie tylko cenę sprzętu.
Jeśli w zakładzie pracuje wiele sprężarek, scentralizowane sterowanie może usprawnić podział obciążenia i zmniejszyć nieefektywność. Na przykład system oparty na inteligentnym sekwencjonowaniu i zdalnej diagnostyce może ograniczyć liczbę niepotrzebnych interwencji i pomóc zespołom konserwacyjnym reagować, zanim drobny problem stanie się problemem jakościowym. W ekosystemie Deman taką rolę pełni… zdalne monitorowanie I systemy odzyskiwania energii.
Jak wygląda gotowy na przyszłość bezolejowy układ sprężonego powietrza
System gotowy na przyszłość jest mierzalny, połączony i dostosowany do konkretnych zastosowań.
Wykorzystuje bezolejową generację tam, gdzie ryzyko zanieczyszczenia to uzasadnia. Weryfikuje jakość powietrza w odpowiednim punkcie. Utrzymuje ciśnienie w wąskim zakresie. Zmniejsza straty ciśnienia dzięki lepszej konstrukcji rurociągów. Wykorzystuje monitoring do wczesnego wykrywania nieprawidłowych zachowań. Traktuje odzysk energii i kontrolę obciążenia jako część pierwotnego projektu, a nie jako dodatek.
Dlatego też coraz więcej nabywców przemysłowych oczekuje teraz partnerów rozwiązań, a nie tylko dostawców sprzętu. Chcą kogoś, kto potrafi połączyć zapotrzebowanie na produkcję, obciążenie pracą konserwacyjną, koszty energii i ryzyko jakościowe. W tym kontekście dostawca systemu, taki jak Demanac ocenia się mniej na podstawie roszczeń dotyczących pojedynczego produktu, a bardziej na podstawie tego, czy ostateczna instalacja wspiera ogólne cele operacyjne zakładu.
W przypadku precyzyjnej produkcji w 2026 roku zwycięska strategia w zakresie powietrza nie polega jedynie na „bezolejowości”. Jest ona „bezolejowa, stabilna, sprawdzona i zaprojektowana z myślą o procesie”.
Najczęściej zadawane pytania dotyczące bezolejowych systemów sprężonego powietrza w produkcji precyzyjnej
1. Czym jest bezolejowy układ sprężonego powietrza?
Bezolejowy układ sprężonego powietrza to układ sprężonego powietrza zaprojektowany w celu eliminowania zanieczyszczeń olejowych na etapie wytwarzania, zmniejszając tym samym ryzyko przedostania się oleju do wrażliwych procesów.
2. Dlaczego powietrze wolne od oleju jest ważne dla precyzyjnej produkcji?
Zmniejsza ryzyko zanieczyszczenia, które może mieć wpływ na powłokę, klejenie, czyszczenie, kontrolę, uruchamianie pneumatyczne i jakość powierzchni.
3. Czy powietrze wolne od oleju wystarczy do czystej produkcji?
Nie. W celu ochrony jakości procesu generowanie energii bezolejowej nadal wymaga suszenia, filtracji, kontroli ciśnienia i projektowania dystrybucji.
4. Jaką normę powinienem zastosować do określenia jakości powietrza?
Norma ISO 8573-1 jest najpowszechniejszym odniesieniem do klas czystości sprężonego powietrza, obejmującym cząstki stałe, wodę i olej.
5. Jak stabilność ciśnienia wpływa na jakość produktu?
Niestabilne ciśnienie zmienia siłę siłownika i spójność procesu, co może prowadzić do zmienności wad i złomowania.
6. Czy powietrze bezolejowe zawsze jest droższe?
Koszt początkowy może być wyższy, lecz całkowity koszt może być niższy, jeśli uwzględnimy redukcję ilości odpadów, czas sprawności i oszczędności w zakresie konserwacji.
7. Co powinienem sprawdzić przed przejściem na powietrze bezolejowe?
Sprawdź czułość procesu, ciśnienie w punkcie użytkowania, szczytowy przepływ, dopuszczalny spadek ciśnienia, klasę jakości powietrza i potrzeby monitorowania.