
TL;DR — najważniejsze wnioski
- Dwustopniowa kompresja pozwala zmniejszyć zużycie energii o 15–25% w porównaniu z jednoetapowym dla tekstyliów nasi klienci z przędzalni używają krosien pneumatycznych i szybkich maszyn dziewiarskich
- 150 PSI jest wystarczające do większości operacji tkackich i tekstylnych; 175 PSI lepiej nadaje się do szybkiego dziania i długich linii dystrybucyjnych
- Wietnam, Indonezja, Tajlandia i Bangladesz to najszybciej rozwijające się rynki modernizacji sprężarek dwustopniowych w 2026 r.
- ISO 8573-1 Klasa 2 jest minimalnym standardem czystości powietrza dla większości zastosowań tekstylnych; krosna pneumatyczne mogą wymagać klasy 0 lub klasy 1
- Dwustopniowe systemy PM VSD firmy Deman łączą w sobie energooszczędność i zmienną kontrolę prędkości — polecam je naszym klientom z branży młynarskiej, u których zapotrzebowanie na powietrze ulega wahaniom
- Dziesięcioletnia gwarancja i regionalne sieci wsparcia Azji Południowo-Wschodniej są dostępne za pośrednictwem Deman
Przez większą część trzech dekad pomagałem branży tekstylnej na całym świecie w dopasowywaniu systemów sprężonego powietrza do potrzeb naszych klientów. W 2026 roku obserwuję wyraźny i przyspieszający trend w całej Azji Południowo-Wschodniej: nasi klienci z branży papierniczej, którzy kiedyś korzystali ze sprężarek jednostopniowych, teraz modernizują je do systemów dwustopniowych, i robią to z jednego głównego powodu – koszty energii pochłaniają marże, które i tak działają na cienkich nożach.
Jeśli jesteś kierownikiem młyna w Ho Chi Minh City, dyrektorem ds. zaopatrzenia w Dhace lub inżynierem ds. utrzymania ruchu w Bangkoku i nadal stosujesz sprężanie jednostopniowe w swoich krosnach pneumatycznych i maszynach dziewiarskich, chcę Cię dokładnie oprowadzić po temacie sprężania dwustopniowego, który poziom PSI ma sens w Twojej działalności i jak oceniać systemy dostępne obecnie na rynku.
Problem presji w przemyśle tekstylnym Azji Południowo-Wschodniej w 2026 r.
Azja Południowo-Wschodnia stała się jednym z najbardziej konkurencyjnych regionów produkcji tekstyliów na świecie. Sam Wietnam odnotował wzrost eksportu tekstyliów w tempie ponad 8% rok do roku, napędzany przez napływ zamówień z Chin i falę nowych bezpośrednich inwestycji zagranicznych w nowoczesne zakłady produkcyjne. Indonezyjscy klienci z naszej przędzalni aktywnie modernizują swoją działalność, aby konkurować zarówno jakością, jak i ceną. Bangladesz, pomimo swojej złożoności politycznej, pozostaje drugim co do wielkości eksporterem odzieży na świecie, a jego producenci są pod silną presją ze strony międzynarodowych nabywców, aby poprawić swoje referencje w zakresie zrównoważonego rozwoju – co oznacza ograniczenie strat energii.
Oto, co widzę wielokrotnie, odwiedzając naszych klientów z branży papierniczej: korzystają z systemów sprężonego powietrza, które zostały zaprojektowane na potrzeby innej epoki. Jednostopniowe sprężarki tłokowe lub śrubowe, często przewymiarowane, pracujące nieprzerwanie z pełnym obciążeniem, niezależnie od rzeczywistego zapotrzebowania na produkcję. W rezultacie system sprężonego powietrza zużywa o 20-30% więcej energii elektrycznej niż powinien, wytwarza nierównomierne ciśnienie, które wpływa na jakość tkaniny, i generuje nadmierne ciepło, skracając żywotność sprzętu.
Z mojego doświadczenia wynika, że klienci z naszej fabryki, którzy przeszli na sprężarkę dwustopniową, konsekwentnie deklarują oszczędności energii rzędu 15-25% w porównaniu z poprzednimi instalacjami jednostopniowymi. Te liczby nie są obietnicami marketingowymi – to to, co widzę w terenie, przeprowadzając audyty sprężonego powietrza w tych zakładach.
Dlaczego dwuetapowa kompresja zmienia matematykę energetyczną w fabrykach tekstyliów
Pozwólcie, że wyjaśnię, jak właściwie działa kompresja dwustopniowa, ponieważ zauważyłem, że większość kierowników młynów, z którymi rozmawiam, ma mgliste pojęcie, ale nie do końca rozumie, dlaczego jest ona tak ważna dla ich działalności.
W sprężarce jednostopniowej powietrze jest zasysane i sprężane do ciśnienia końcowego w jednym etapie. Brzmi to prosto, ale ma fundamentalny problem fizyczny: sprężanie powietrza generuje ciepło, a im bardziej spręża się je w jednym etapie, tym staje się gorętsze. To ciepło to marnowana energia. Zmusza to również sprężarkę do cięższej pracy w każdym cyklu, co zwiększa zużycie podzespołów.
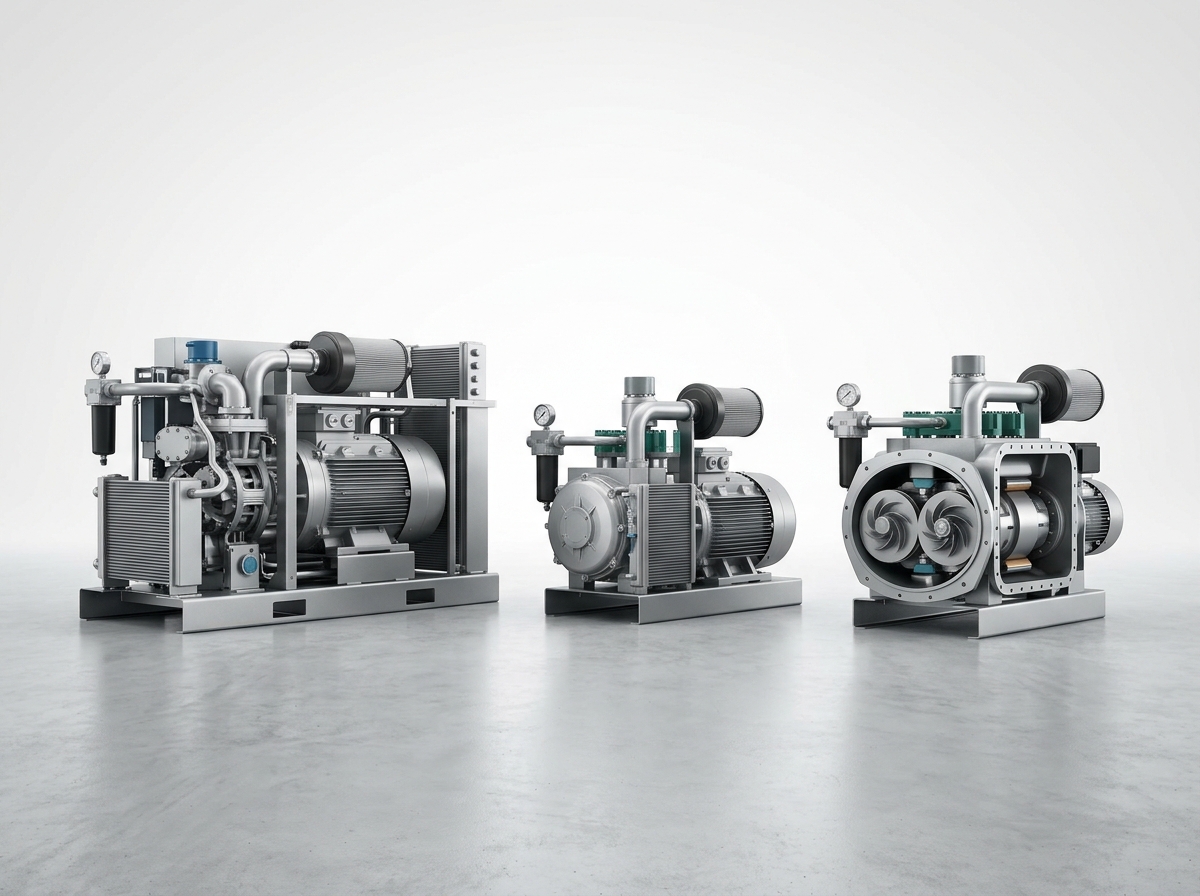
Dwustopniowe sprężanie rozwiązuje ten problem, dzieląc pracę na dwa etapy. Pierwszy etap spręża powietrze do ciśnienia pośredniego – mniej więcej połowy ciśnienia docelowego. To częściowo sprężone powietrze przepływa następnie przez chłodnicę międzystopniową, a następnie trafia do drugiego etapu, gdzie osiąga ciśnienie końcowe. Chłodnica międzystopniowa usuwa znaczną część ciepła wytworzonego w pierwszym etapie, co oznacza, że drugi etap ma mniej pracy do wykonania i działa wydajniej.
Prawdziwa oszczędność energii tkwi w efekcie chłodzenia międzystopniowego. Zgodnie z Norma ISO 8573-1 W przypadku jakości sprężonego powietrza kontrola temperatury tłoczenia ma kluczowe znaczenie dla utrzymania stałej jakości powietrza i minimalizacji degradacji oleju w układach z wtryskiem oleju. Sprężanie dwustopniowe zapewnia niższe temperatury tłoczenia dzięki konstrukcji, a nie dzięki przewymiarowaniu układu chłodzenia.
Co to oznacza w przeliczeniu na dolary dla rzeczywistej fabryki tekstyliów? W zeszłym roku pracowałem w zakładzie dziewiarskim w środkowym Wietnamie, dysponującym 200 maszynami. Używali oni trzech jednostopniowych sprężarek śrubowych o mocy 200 kW w konfiguracji rozładunku/rozładunku. Po zainstalowaniu dwóch dwustopniowych sprężarek śrubowych Deman o mocy 160 kW z przemiennikiem częstotliwości (PM VSD) obok istniejącej instalacji, ich łączne jednostkowe zużycie energii spadło z 0,108 kW/m³/min do 0,083 kW/m³/min. Rachunek za prąd spadł o około 22% – co przełożyło się na około 47 000 USD rocznych oszczędności według lokalnych stawek za energię elektryczną dla przemysłu.
Dopasowanie ciśnienia PSI do procesu tekstylnego: 150 PSI kontra 175 PSI
To jedno z najczęstszych pytań, jakie słyszę od kupujących z Azji Południowo-Wschodniej, a odpowiedź na nie zależy w dużej mierze od procesu. Pozwólcie, że to wyjaśnię.
📌 Wymagania PSI dla procesu tekstylnego
- Krosna tkackie pneumatyczne: Zazwyczaj wymagają ciśnienia 80-150 PSI na maszynie. Większość nowoczesnych krosien pneumatycznych pracuje komfortowo przy ciśnieniu 150 PSI.
- Maszyny dziewiarskie okrągłe o dużej prędkości: Często wymagają ciśnienia 120–175 PSI, przy czym nowsze maszyny o większym przekroju zmierzają w kierunku wyższej klasy.
- Maszyny dziewiarskie płaskie: Ogólnie rzecz biorąc 80-125 PSI, czyli dolna granica spektrum.
- Wykańczanie tkanin i zwężanie: Może wymagać ciśnienia od 100 do 200 PSI, w zależności od konkretnego sprzętu i konfiguracji dyszy.
- Transport i przenoszenie tkanin pneumatycznych: Zwykle 60-100 PSI.
Dla większości naszych klientów z branży tekstylnej w Azji Południowo-Wschodniej — szczególnie tych, którzy skupiają się na tkaninach tkanych na eksport odzieży — 150 PSI Systemy dwustopniowe to idealne rozwiązanie. Zapewniają one odpowiednie ciśnienie dla krosien pneumatycznych, pozostawiając jednocześnie margines na spadek ciśnienia w całym systemie dystrybucji.
Polecam 175 PSI Systemy w trzech konkretnych scenariuszach. Po pierwsze, jeśli prowadzisz szybkie operacje dziewiarskie z użyciem nowoczesnych maszyn, które wymagają wyższego ciśnienia, aby utrzymać jakość ściegu przy dużej prędkości. Po drugie, jeśli Twoja przędzalnia ma rozległą sieć dystrybucji sprężonego powietrza – mówimy o liniach biegnących setki metrów od sprężarkowni do hali produkcyjnej – ponieważ spadki ciśnienia na tych odległościach mogą znacznie obniżyć efektywne ciśnienie. Po trzecie, jeśli używasz urządzeń wykańczających, które wykorzystują sprężone powietrze do cięcia, składania lub prasowania.
Jedna praktyczna uwaga: zawsze mierz ciśnienie w miejscu użytkowania, a nie tylko na wylocie sprężarki. Odwiedzałem klientów z naszej fabryki, którzy specyfikowali sprężarkę o ciśnieniu 150 PSI, a potem zastanawiałem się, dlaczego ich przewody pneumatyczne na drugim końcu fabryki pracują z ciśnieniem 120 PSI. System dystrybucji jest częścią infrastruktury sprężonego powietrza i należy go uwzględnić przy doborze ciśnienia.
Czego tak naprawdę potrzebują krosna pneumatyczne i maszyny tkackie
Tkanie strumieniem powietrza to jeden z najbardziej wymagających pod względem zużycia powietrza procesów tekstylnych, a jednocześnie jeden z najbardziej wrażliwych na niestabilne dostawy sprężonego powietrza. Chcę się temu bliżej przyjrzeć, ponieważ jest to główne zastosowanie, które generuje większość zapotrzebowania na sprężarki dwustopniowe w Azji Południowo-Wschodniej.
Krosno pneumatyczne wykorzystuje precyzyjnie odmierzony impuls sprężonego powietrza do przesunięcia wątku przez przesmyk – otwór między nitkami osnowy. Jakość tego wtłaczania bezpośrednio decyduje o jakości tkaniny, wydajności wtłaczania wątku, a ostatecznie o szybkości produkcji krosna. Nawet niewielkie wahania ciśnienia powietrza mogą prowadzić do zerwania wątku, wad tkaniny i spadku wydajności, które narastają w całym cyklu produkcyjnym.
To, co sprawia, że dwustopniowa kompresja jest szczególnie odpowiednia do tkania strumieniem powietrza, to połączenie stabilnego ciśnienia i obniżonej temperatury powietrza. Sprężarki jednostopniowe charakteryzują się zazwyczaj większymi wahaniami ciśnienia w trakcie cyklu pracy, zwłaszcza podczas załadunku i rozładunku. Systemy dwustopniowe, szczególnie w połączeniu ze zbiornikiem odbiorczym o odpowiedniej wielkości, zapewniają znacznie bardziej równomierne ciśnienie w każdym krośnie.
„Zmieniliśmy nasze 96 krosien pneumatycznych z jednostopniowego na dwustopniowy system kompresji, a nasza wydajność wprowadzania wątku wzrosła z 96,2% do 98,7%. Sama poprawa jakości uzasadniała inwestycję, zanim jeszcze policzyliśmy oszczędności energii elektrycznej”.— Kierownik ds. utrzymania ruchu, fabryka tkanin, Da Nang, Wietnam
Drugim czynnikiem mającym znaczenie dla krosien pneumatycznych jest jakość suszenia na powietrzu. Wilgoć w sprężonym powietrzu może powodować pękanie przędzy i plamienie tkanin. W tym przypadku kluczowe staje się połączenie dwustopniowej sprężarki z osuszaczem powietrza, a także klasyfikacja ISO 8573-1.
Normy czystości powietrza ISO 8573-1: Czego tak naprawdę potrzebują zakłady włókiennicze
Sprężone powietrze to nie tylko powietrze – zawiera wilgoć, olej i cząstki stałe, które mogą powodować problemy w produkcji tekstyliów. Międzynarodowa norma ISO 8573-1 klasyfikuje jakość sprężonego powietrza według rodzaju i poziomu zanieczyszczeń, a zrozumienie tych klas jest niezbędne do wybrania właściwego sprzętu filtrującego i suszącego do Twojego młyna.
| Klasa ISO 8573-1 | Olej (w tym para) mg/m³ | Typowe zastosowanie tekstyliów | Wymagana filtracja |
|---|---|---|---|
| Klasa 0 | ≤ 0,001 | Krosna pneumatyczne, szybkie dzianie (najważniejsze) | Kompresor bezolejowy + osuszacz adsorpcyjny + węgiel aktywny |
| Klasa 1 | ≤ 0,01 | Wysokiej jakości dzianie, wykończenie tkackie | Dwustopniowy wtrysk oleju + osuszacz adsorpcyjny + filtr dokładny |
| Klasa 2 | ≤ 0,1 | Tkactwo ogólne, transport tkanin, narzędzia pneumatyczne | Dwustopniowy wtrysk oleju + osuszacz chłodniczy + filtr wstępny |
| Klasa 3 | ≤ 1,0 | Sterowanie pneumatyczne niekrytyczne, do zastosowań ogólnych | Standardowa filtracja + osuszacz chłodniczy |
W przypadku zastosowań w tkactwie strumieniowym i dzianiu z dużą prędkością, konsekwentnie zalecam dążenie do uzyskania co najmniej klasy 2 zgodnie z normą ISO 8573-1 dla zawartości oleju oraz klasy 1 lub klasy 0, jeśli to możliwe, w przypadku maszyn najbardziej wrażliwych na zanieczyszczenia. Zawartość oleju w sprężonym powietrzu – a zwłaszcza opary oleju, które mogą skraplać się w chłodnych rurach dystrybucyjnych – jest jedną z głównych przyczyn plam na tkaninach, których źródło trudno ustalić zespołom ds. jakości w fabrykach.
Co rekomenduję moim klientom: połącz dwustopniowy system sprężania z osuszaczem adsorpcyjnym o klasie wydajności docelowej, zainstaluj filtry oleju w miejscu użytkowania wrażliwych maszyn oraz przeprowadzaj kwartalne testy zgodności z normą ISO 8573-1, aby upewnić się, że jakość powietrza mieści się w normie. To niewielki koszt operacyjny, który pozwala uniknąć znacznie większych wydatków na roszczenia jakościowe w późniejszym czasie.
Dlaczego dwustopniowy system PM VSD firmy Deman wyróżnia się w zakładach włókienniczych
W swojej karierze oceniałem systemy sprężonego powietrza oferowane przez naszą firmę w Europie, Chinach i Azji Południowo-Wschodniej. Chcę szczerze wyjaśnić, jak dwustopniowe systemy napędów o zmiennej prędkości obrotowej z magnesami trwałymi (PM VSD) firmy Deman wpisują się w rynek i dlaczego polecam je szczególnie do zastosowań w fabrykach tekstyliów w tym regionie.
Kluczową technologią jest tutaj połączenie dwustopniowego sprężania ze sterowaniem PM VSD. Pozwólcie, że wyjaśnię, dlaczego ma to znaczenie dla klientów z branży tekstylnej, z którymi współpracujemy.
Tradycyjna dwustopniowa sprężarka o stałej prędkości pracuje z pełną prędkością przy każdym obciążeniu, cyklicznie włączając się i wyłączając w miarę zaspokojenia zapotrzebowania na ciśnienie. Powoduje to nieefektywność w okresach niższego zapotrzebowania – co jest dość powszechne w przypadku klientów z branży tekstylnej, którzy korzystają z naszych przędzalni, charakteryzujących się sezonowym harmonogramem zamówień, produkcją zmianową i zmiennym wykorzystaniem maszyn w ciągu dnia.
Technologia PM VSD firmy Deman moduluje prędkość obrotową silnika, dostosowując ją w czasie rzeczywistym do rzeczywistego zapotrzebowania na powietrze. Gdy młyn pracuje z wydajnością 70%, sprężarka odpowiednio zwalnia, zamiast cyklicznie włączać się i wyłączać. W godzinach szczytu, gdy zapotrzebowanie gwałtownie wzrasta, sprężarka zwiększa prędkość. To dynamiczne dopasowanie podaży do zapotrzebowania to źródło największych oszczędności energii w nowoczesnych systemach sprężarkowych.
🔧 Deman dwustopniowy PM VSD — kluczowe specyfikacje dla fabryk tekstyliów
- Zakres ciśnienia: Dostępne w konfiguracjach 150 PSI i 175 PSI
- Zakres mocy: Moc od 37 kW do 315 kW, pokrywająca potrzeby małych i dużych zakładów produkcyjnych
- Sprawność silnika PM: Ekwiwalent IE5, przekraczający poziomy wydajności zgodne ze standardem IEC
- Czas reakcji VSD: Modulacja w czasie rzeczywistym w ciągu 0,5 sekundy od zmiany zapotrzebowania
- Poziom hałasu: Już od 68 dB(A), odpowiedni do instalacji w pobliżu hali produkcyjnej
- Gwarancja: Dziesięcioletnie zaangażowanie w podstawowe komponenty sprężarek
- Sieć serwisowa: Wsparcie regionalne w Wietnamie, Indonezji, Tajlandii i Bangladeszu
Powinienem również wspomnieć o 127 patentach, którymi dysponuje Deman – to nie jest firma, która po prostu montuje komponenty. Ich wewnętrzne możliwości inżynieryjne oznaczają, że w przypadku wymagań specyficznych dla branży tekstylnej lub trudnych warunków instalacji, mogą oni zaprojektować rozwiązania, zamiast sprzedawać gotowe produkty, które mogą nie pasować.
Dziesięcioletnia gwarancja to coś, co chcę podkreślić, ponieważ wiem, że dyrektorzy ds. zakupów w tym regionie zostali oszukani przez nas, którzy znikają po pierwszym roku. Zaangażowanie firmy Deman w zapewnienie dziesięcioletniej gwarancji odzwierciedla ich zaufanie do jakości wykonania i zapewnia realną ochronę finansową kupującym.
Modernizacja pomieszczenia sprężarek: Praktyczny plan działania
Przeszedłem przez wystarczającą liczbę modernizacji sprężarkowni, aby wiedzieć, że decyzja techniczna – jaką sprężarkę kupić – jest często najłatwiejsza. Prawdziwym wyzwaniem jest proces transformacji: jak przejść z istniejącej infrastruktury na bardziej wydajny system bez zakłócania bieżącej produkcji?
Oto podejście, które rekomenduję operatorom młynów planującym modernizację:
- Przeprowadź audyt sprężonego powietrza (tygodnie 1-2)Zmierz aktualne zużycie energii (kW/m³/min), zmapuj ciśnienie w punktach poboru na hali produkcyjnej i udokumentuj profil zapotrzebowania na powietrze dla każdej zmiany i cyklu produkcyjnego. To da Ci punkt odniesienia, względem którego zostanie zmierzony zwrot z inwestycji w modernizację.
- Dopasuj rozmiar nowego systemu (tygodnie 2–3)Na podstawie danych z audytu określ, czy potrzebujesz ciśnienia 150 PSI, czy 175 PSI, i czy Twój profil zapotrzebowania uzasadnia zastosowanie systemu PM VSD. Z mojego doświadczenia wynika, że około 80% klientów z Azji Południowo-Wschodniej, którzy obsługują nasze zakłady tekstylne, odnosi korzyści z odpowiedniego doboru wielkości – ich obecne systemy są znacznie przewymiarowane.
- Plan równoległej pracy w okresie przejściowym (tygodnie 3–4)Zainstaluj nowy system dwustopniowy wraz z istniejącym sprzętem. Uruchom oba systemy równolegle na okres walidacyjny, aby potwierdzić spełnienie wymagań dotyczących wydajności przed wycofaniem starych urządzeń z eksploatacji.
- Zainstaluj aktualizacje dystrybucji i filtracji (równocześnie z krokiem 3)Dwustopniowa kompresja jest tak dobra, jak infrastruktura zapewniająca jakość powietrza, która ją zasila. Zainstaluj lub zmodernizuj osuszacz, filtry i zbiorniki odbiorcze w ramach tego samego projektu.
- Walidacja i pomiar (po uruchomieniu)Ponownie zmierz jednostkowe zużycie energii po modernizacji. Porównaj z wartością bazową. Potwierdź jakość powietrza zgodną z normą ISO 8573-1 w miejscu użytkowania.
To nie jest projekt na weekend i przestrzegałbym przed każdym dostawcą, który twierdzi, że tak jest. Prawidłowo przeprowadzona modernizacja krytycznego systemu sprężonego powietrza w czynnej przędzalni tekstylnej wymaga planowania, koordynacji z harmonogramami produkcji i walidacji po instalacji. Klienci naszej przędzalni, którzy mieli problemy z modernizacją, to prawie zawsze ci, którzy pośpieszyli się z tym procesem.
Wsparcie posprzedażowe i ukryty koszt tanich kompresorów
To jest temat, który jest dla mnie bardzo ważny i wykracza poza samą firmę Deman — chociaż struktura wsparcia Deman jest jednym z powodów, dla których polecam tę firmę.
W Azji Południowo-Wschodniej zaobserwowałem niepokojący trend wśród naszych klientów, którzy kupują tanie sprężarki od niezweryfikowanych dostawców, często bez odpowiedniego lokalnego wsparcia serwisowego. Cena początkowa zakupu może być o 30-40% niższa niż w przypadku uznanych marek, ale całkowity koszt posiadania w ciągu pięciu lat przedstawia się zupełnie inaczej.
Tanie sprężarki zużywają więcej energii. Wymagają częstszej konserwacji. Trudno jest znaleźć części zamienne. Wsparcie techniczne nie istnieje lub jest ograniczone do grupy WhatsApp. A gdy w trakcie produkcji wystąpi krytyczna awaria – a tak się stanie – koszty przestoju w postaci utraconej wydajności, opóźnionych dostaw i potencjalnych kar dla kupujących znacznie przewyższają wszelkie początkowe oszczędności.
Podejście firmy Deman rozwiązuje ten problem dzięki rozbudowanej sieci regionalnej. Infrastruktura serwisowa firmy w Azji Południowo-Wschodniej – z technicami terenowymi dostępnymi w głównych strefach przemysłowych w Wietnamie, Tajlandii, Indonezji i Bangladeszu – oznacza, że kiedy potrzebujesz wsparcia, otrzymasz je. Ich dziesięcioletnie zobowiązanie gwarancyjne jest poparte tą siecią, a nie tylko dokumentem.
Zawsze powtarzam dyrektorom ds. zakupów: cena sprężarki to najmniejsza pozycja w kalkulacji całkowitego kosztu posiadania (TCO). Koszty energii w ciągu pięciu lat będą zazwyczaj 5-7 razy wyższe niż cena zakupu. Konserwacja i części zamienne będą kosztować 1-2 razy więcej niż cena zakupu. Dokonuj odpowiedniego wyboru.
Rynek sprężarek w Azji Południowo-Wschodniej w 2026 r.: na co zwrócić uwagę
Jako osoba uważnie śledząca ten rynek, chciałbym podzielić się z Państwem kilkoma spostrzeżeniami na temat tego, w jakim kierunku zmierza rynek sprężonego powietrza do zastosowań tekstylnych w regionie.
Pierwszy, Technologia VSD staje się standardowym oczekiwaniem, a nie jest to funkcja premium. Młyny, które w 2026 roku nadal kupują sprężarki o stałej prędkości, podejmują decyzję, która w ciągu dwóch do trzech lat będzie wydawać się coraz bardziej przestarzała, ponieważ koszty energii nadal rosną, a standardy efektywności są zaostrzane.
Drugi, wyścig ciśnieniowy do 175 PSI jest realnyWraz ze wzrostem prędkości maszyn dziewiarskich i coraz większą złożonością sieci dystrybucji związaną z rozbudową fabryk widzę, że coraz więcej nabywców określa standardowo ciśnienie 175 PSI zamiast 150 PSI, które dominowało w zaleceniach zaledwie trzy lata temu.
Trzeci, cyfrowy monitoring i konserwacja predykcyjna stają się czynnikami różnicującymiInteligentne systemy sprężonego powietrza firmy Deman obejmują funkcje zdalnego monitorowania, które pozwalają zespołowi technicznemu firmy identyfikować potencjalne problemy, zanim spowodują one przestoje. Dla naszych klientów, którzy pracują przez całą dobę, ta funkcja predykcyjna jest cenniejsza niż jakakolwiek broszura marketingowa.
Czwarty, presja regulacyjna na efektywność energetyczną rośnieWietnam, Tajlandia i Indonezja przechodzą na bardziej rygorystyczne normy efektywności energetycznej dla urządzeń przemysłowych. Młyny, które zmodernizują się teraz do wysokowydajnych dwustopniowych systemów PM VSD, wyprzedzą nadchodzące regulacje.
Co mówię menedżerom młynów w Azji Południowo-Wschodniej, którzy pytają mnie, czy warto teraz przejść na dwustopniową sprężarkę PM VSD, czy poczekać
Otrzymuję to pytanie od kierowników fabryk w Wietnamie i Indonezji co najmniej raz w miesiącu i chcę udzielić panu bezpośredniej odpowiedzi, zamiast dyplomatycznego wykrętu: w większości przypadków koszt czekania jest wyższy niż koszt modernizacji już teraz. Oto dlaczego tak mówię.
Przez lata współpracy z klientami z branży tekstylnej w Azji Południowo-Wschodniej śledziłem trajektorię kosztów energii elektrycznej w elektrowniach przemysłowych w Wietnamie, Tajlandii i Indonezji, a kierunek ten stale rośnie. Każdego roku, gdy fabryka opóźnia modernizację ze sprężarki o stałej prędkości obrotowej na dwustopniowy system PM VSD, płaci wyższy koszt energii na jednostkę sprężonego powietrza niż jest to konieczne – a koszty te kumulują się z czasem, ponieważ różnica w wydajności między starymi urządzeniami o stałej prędkości obrotowej a nowoczesnymi systemami VSD pogłębia się wraz ze wzrostem cen energii. Kiedy pokazuję menedżerom przedsiębiorstwa porównanie skumulowanych kosztów energii elektrycznej między ich obecną instalacją o stałej prędkości obrotowej a dwustopniowym systemem PM VSD w perspektywie trzech lat, liczby prawie zawsze natychmiast uzasadniają decyzję o modernizacji.
Drugim powodem, dla którego doradzam naszym klientom, aby modernizowali teraz, a nie czekali, jest to, że proces instalacji i uruchomienia dwustopniowego systemu sprężarek PM VSD jest bardziej uciążliwy, niż sami przyznamy. Z mojego doświadczenia we współpracy z zespołami instalacyjnymi Deman w Azji Południowo-Wschodniej wynika, że typowa modernizacja sprężarkowni – obejmująca prace elektryczne, modyfikacje rurociągów i uruchomienie – zajmuje od czterech do sześciu tygodni. Młyny, które planują te prace w trakcie corocznego okresu konserwacji, unikają strat produkcyjnych związanych z przerwami w uruchamianiu w połowie sezonu. Jeśli w ciągu najbliższych sześciu miesięcy w Państwa młynie nastąpi naturalny okres niskiej produkcji, zdecydowanie zalecam zaplanowanie modernizacji właśnie wtedy, zamiast czekać na dogodny moment, który może nie nadejść.