
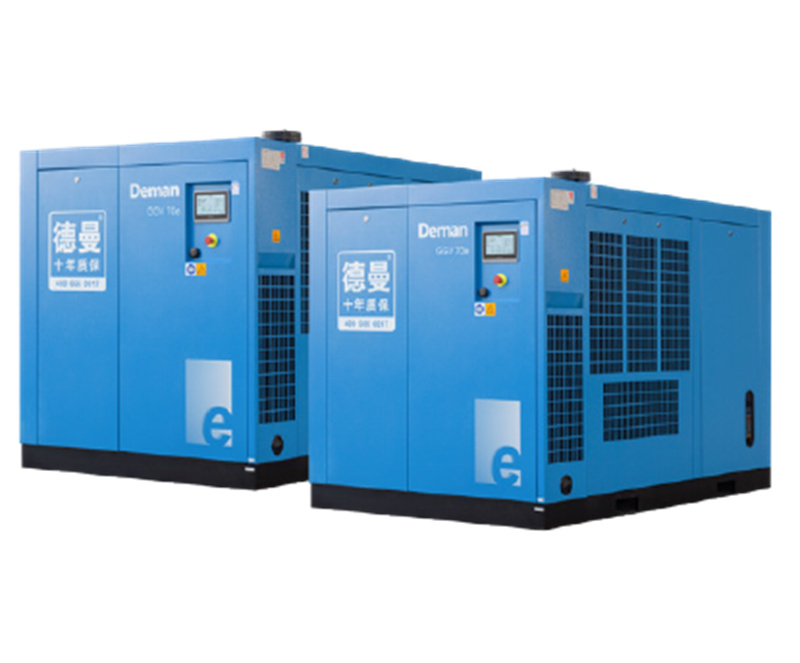
Zakłady tekstylne w Azji Południowo-Wschodniej stosują dwustopniową kompresję: pneumatyczną o ciśnieniu 150–175 PSI
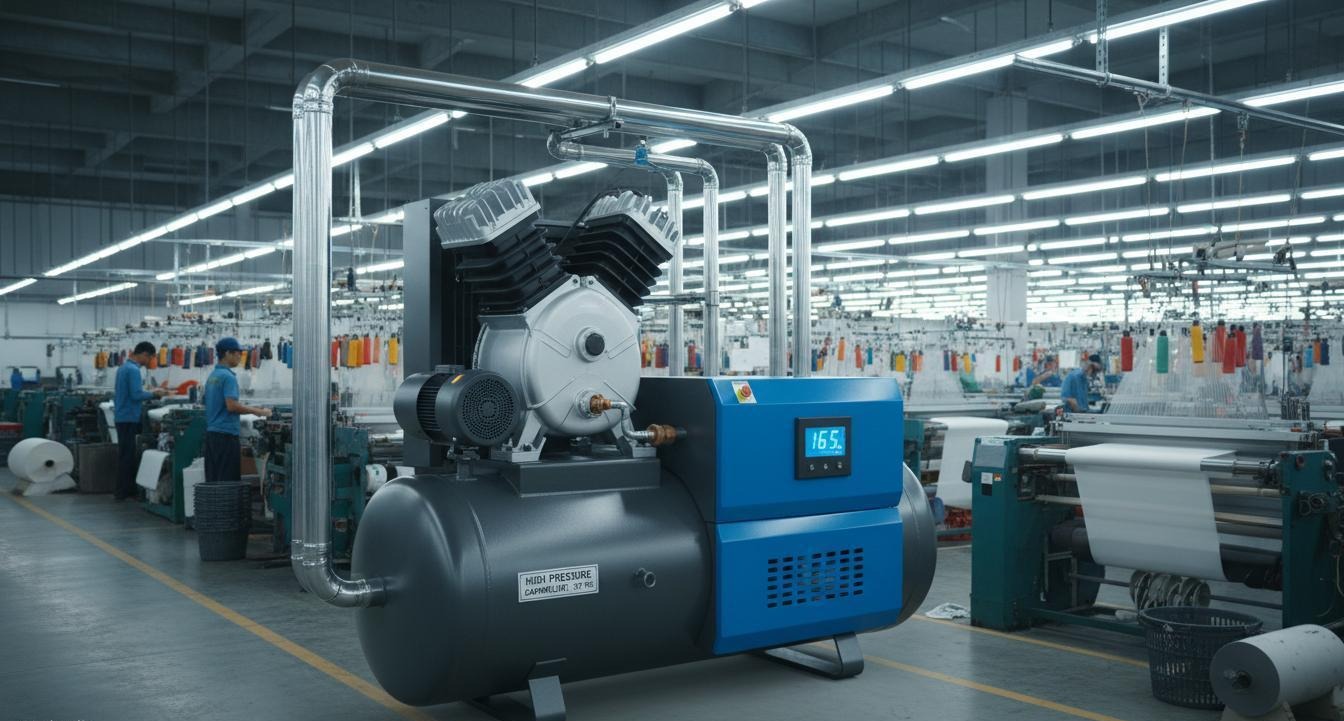
W skrócie — najważniejsze wnioski dla nabywców przemysłowych z Azji Południowo-Wschodniej
- Dwustopniowe sprężanie powietrza — gdzie powietrze jest sprężane dwukrotnie w serii z chłodzeniem międzystopniowym — zapewnia o 15–22% lepszą efektywność energetyczną niż sprężanie jednostopniowe przy poziomach ciśnienia 150–175 PSI wymaganych przez maszyny tkackie i dziewiarskie.
- Fabryki tekstyliów w Azji Południowo-Wschodniej — w Wietnamie, Indonezji, Tajlandii i Kambodży — znajdują się pod coraz większą presją kosztów wynikającą ze wzrostu cen energii elektrycznej i globalnej konkurencji w zakresie zaopatrzenia, co sprawia, że poprawa efektywności energetycznej dzięki dwustopniowej kompresji jest ekonomicznie opłacalna w ciągu typowego 5-letniego cyklu życia sprzętu w typowej fabryce.
- Sprężarka dwustopniowa o mocy 100 kW i ciśnieniu 150 PSI, działający 6000 godzin rocznie według stawek obowiązujących dla przemysłu w Wietnamie lub Indonezji, pozwala zaoszczędzić około 9000–14000 USD rocznie na kosztach energii elektrycznej w porównaniu z równoważną jednostką jednostopniową — zwrot z inwestycji w przypadku premii dwustopniowej wynosi 14–20 miesięcy.
- Chińscy producenci, tacy jak Deman — krajowe przedsiębiorstwo high-tech i firma „Małego Giganta” z ponad 29-letnim doświadczeniem i 127 patentami — produkuje dwustopniowe systemy sprężania w cenach o 30–40% niższych od europejskich odpowiedników, przy porównywalnej wydajności i 10-letniej gwarancji.
Dlaczego zakłady włókiennicze różnią się od użytkowników sprężonego powietrza w przemyśle ogólnym
Sprężone powietrze jest wykorzystywane praktycznie w każdym sektorze przemysłu, ale produkcja tekstyliów wiąże się ze szczególnie wymagającym zestawem wymagań, których nie uwzględnia większość standardowych specyfikacji sprężarek. Zrozumienie tych wymagań jest kluczowe dla operatorów przędzalni i pracowników działów zaopatrzenia w Azji Południowo-Wschodniej, którzy oceniają modernizację sprężarek lub nowe instalacje.
Przez cztery lata pracowałem z fabrykami tekstyliów w Wietnamie, Indonezji i Tajlandii, pomagając inżynierom i zespołom ds. zaopatrzenia w ocenie inwestycji w systemy sprężonego powietrza. Najczęstszym błędem, z jakim się spotykam, jest zakup przez operatorów fabryk jednostopniowych sprężarek przemysłowych na podstawie ogólnych specyfikacji (ciśnienie, natężenie przepływu, moc znamionowa), bez uwzględnienia specyficznych wymagań jakościowych systemów pneumatycznych dla przemysłu tekstylnego.
Podstawowy problem związany z jednoetapową kompresją w zastosowaniach tekstylnych: Maszyny tkackie i dziewiarskie wymagają sprężonego powietrza o określonym ciśnieniu – zazwyczaj 150–175 PSI (10–12 barów) – i określonej zawartości wilgoci. Sprężarka jednostopniowa spręża powietrze w jednym etapie, od ciśnienia atmosferycznego do ciśnienia końcowego. To pojedyncze sprężanie generuje znacznie więcej ciepła niż sprężanie dwustopniowe, a wyższa temperatura wylotowa oznacza, że sprężone powietrze pochłania więcej wilgoci z atmosfery, zanim dotrze do punktu użytkowania.
W kontekście przędzalni tekstylnej wilgoć w sprężonym powietrzu to nie tylko problem wydajnościowy, ale także problem jakości produktu. Wilgoć w sprężonym powietrzu używanym do wplatania wątku, napinania osnowy lub w elementach krosna pneumatycznego powoduje zrywanie przędzy, wady tkaniny i przestoje maszyn. Przędzalnia produkująca 80 000 metrów tkaniny dziennie, tracąca 0,3% z powodu wad związanych z jakością powietrza, musi liczyć się z kosztami 240 metrów zniszczonej tkaniny dziennie – przy koszcie produkcji wynoszącym 2–4 USD za metr, daje to 480–960 USD dziennie w postaci bezpośrednich odpadów, czyli 145 000–290 000 USD rocznie.
Zasada kompresji dwuetapowej: jak to działa
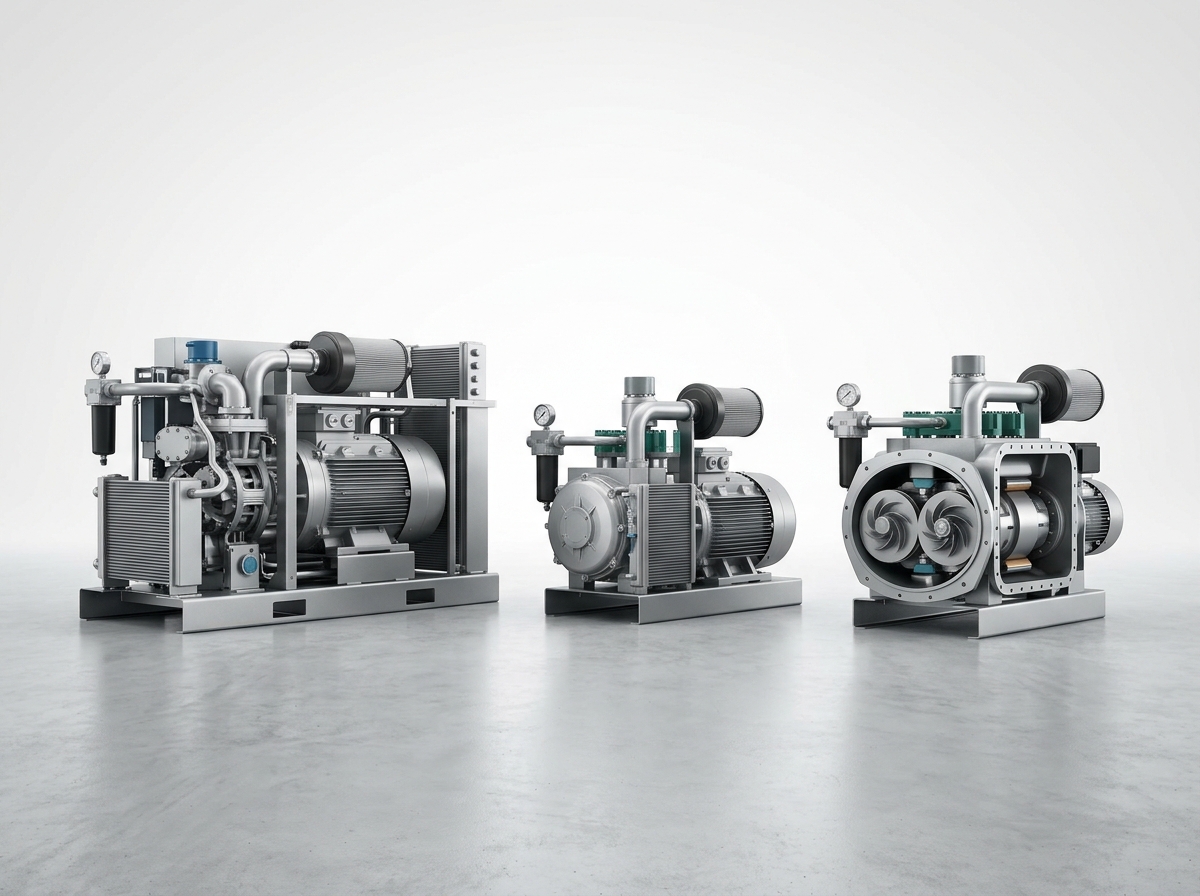
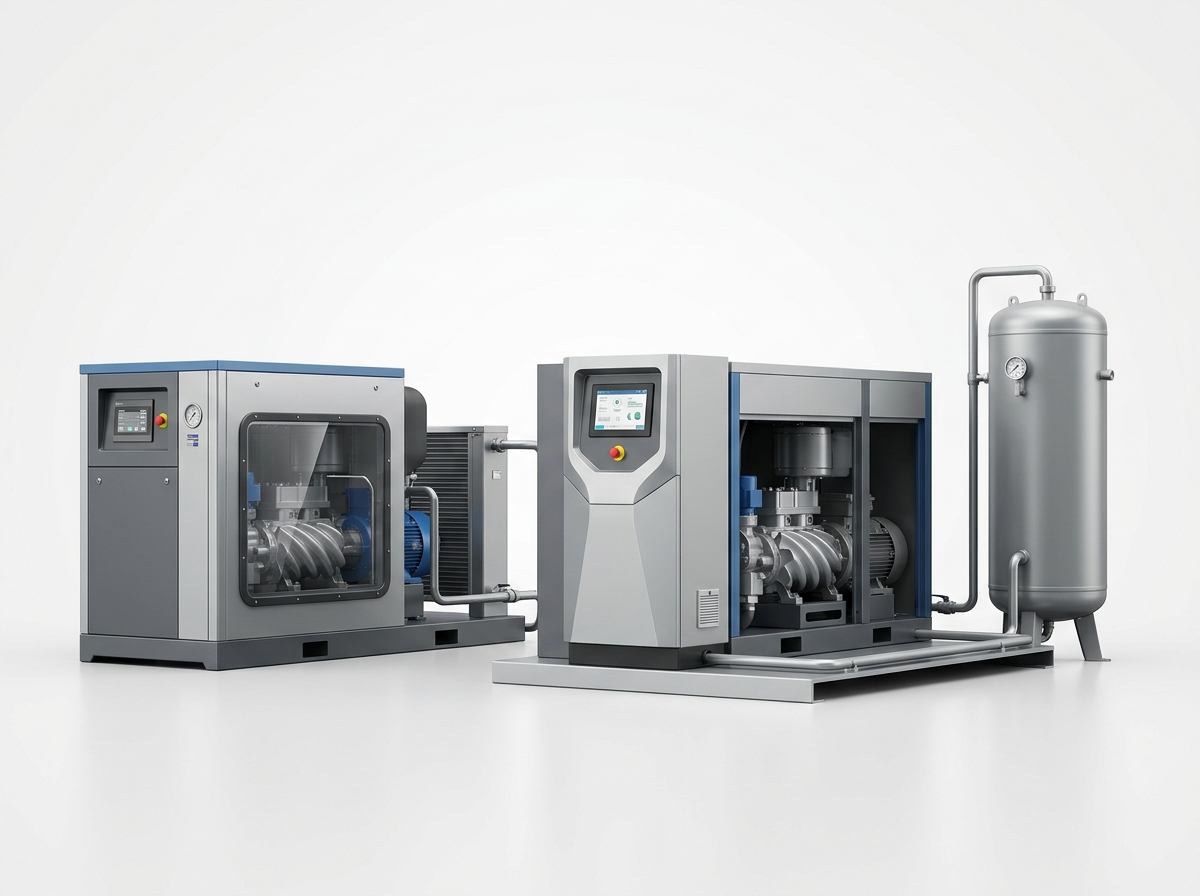
Dwustopniowe sprężanie powietrza dzieli proces sprężania na dwa kolejne etapy, z międzystopniowym etapem chłodzenia. Zrozumienie tego procesu pomaga operatorom młynów ocenić, czy deklaracje dotyczące wydajności podawane przez dostawców sprężarek są uzasadnione fundamentalnymi prawami termodynamiki.
Etap 1: Pierwsze sprężanie do ciśnienia pośredniego
Powietrze otoczenia przechodzi przez pierwszy (niskociśnieniowy) stopień sprężania, gdzie jest sprężane do ciśnienia pośredniego – zazwyczaj 3–4 barów. W tym momencie powietrze jest sprężane około 3–4 razy ciśnieniowo, generując umiarkowane ciepło.
Chłodzenie międzystopniowe
Sprężone powietrze z etapu 1 przepływa przez chłodnicę międzystopniową — wymiennik ciepła, który obniża temperaturę powietrza z około 160°C (po sprężaniu etapu 1) do około 45–55°C przed wejściem do etapu 2. Ten etap chłodzenia zapewnia dwustopniowemu sprężaniu przewagę pod względem efektywności: chłodniejsze powietrze wchodzące do etapu 2 wymaga mniejszej pracy, aby sprężyć je do ciśnienia końcowego, niż miałoby to miejsce w przypadku gorącego powietrza.
Etap 2: Druga kompresja do ostatecznego ciśnienia dostarczania
Schłodzone powietrze o ciśnieniu pośrednim trafia do drugiego stopnia (wysokociśnieniowego), gdzie jest sprężane z ciśnienia pośredniego do końcowego ciśnienia tłoczenia wynoszącego 150–175 psi (10–12 barów). Ponieważ powietrze wchodzące do drugiego stopnia jest chłodniejsze niż w cyklu sprężania jednostopniowego, wzrost temperatury podczas drugiego stopnia sprężania jest niższy, a całkowita wymagana praca włożona jest mniejsza.
Poprawa sprawności termodynamicznej dzięki sprężaniu dwustopniowemu z chłodzeniem międzystopniowym jest dobrze udokumentowana: 15–22% redukcja jednostkowego zużycia energii (kWh na jednostkę wytworzonego sprężonego powietrza) w porównaniu ze sprężaniem jednostopniowym przy równoważnych przepływach i ciśnieniu. Nie jest to twierdzenie marketingowe — jest to konsekwencja fundamentalnych praw fizyki sprężania gazu i prawa gazu doskonałego.
Dlaczego kompresja dwustopniowa jest szczególnie przydatna w zastosowaniach o ciśnieniu 150–175 PSI?
Przewaga sprężania dwustopniowego w zakresie sprawności jest najbardziej widoczna przy wyższych stosunkach ciśnień – stosunku ciśnienia wlotowego (atmosferycznego) do ciśnienia wylotowego (tłocznego). Przy ciśnieniu 150–175 PSI (10–12 barów) stosunek ciśnień wynosi 10–12:1, czyli dokładnie w zakresie, w którym przewaga sprężania dwustopniowego nad jednostopniowym jest największa.
Dla zakładów tekstylnych: Większość maszyn tkackich (w tym krosna pneumatyczne, krosna rapierowe i krosna pociskowe) pracuje przy ciśnieniu 150–175 PSI. Krosna wodne wymagają wyższego ciśnienia (do 300 PSI / 20 barów), ale większość produkcji w Azji Południowo-Wschodniej – tkana bawełna, poliester, tkaniny mieszane na odzież – wykorzystuje systemy pneumatyczne o ciśnieniu 150–175 PSI. To właśnie w tym zakresie ciśnień dwustopniowa kompresja zapewnia największą wydajność.
Asortyment sprężarek dwustopniowych firmy Deman został zaprojektowany specjalnie do pracy w zakresie ciśnień 150–175 PSI, z modelami zoptymalizowanymi pod kątem profili zapotrzebowania na powietrze w przędzalniach tekstylnych (ciągła praca przy 80–85% wydajności znamionowej, ze szczytowym zapotrzebowaniem w okresie zmian i uruchamiania krosna).
Analiza ekonomiczna: Oszczędności na kosztach energii elektrycznej a premia za sprzęt
Decyzja o zainwestowaniu w kompresję dwustopniową zamiast kompresji jednostopniowej jest zasadniczo decyzją ekonomiczną — a liczby konsekwentnie wskazują na przewagę kompresji dwustopniowej w przypadku młynów, które pracują ponad 4000 godzin rocznie przy pełnej lub prawie pełnej wydajności.
Obliczenia oszczędności energii:
Jednostopniowa sprężarka o mocy znamionowej 100 kW i wydajności 500 Nm³/h przy ciśnieniu 12 barów (175 PSI) zużywa zazwyczaj około 118–125 kW energii elektrycznej (energia właściwa około 6,3–6,8 kWh na 100 Nm³). Równoważna dwustopniowa sprężarka od renomowanego producenta w tych samych warunkach pracy zużywa około 97–104 kW (energia właściwa około 5,1–5,5 kWh na 100 Nm³).
Przy typowej stawce za energię elektryczną dla przemysłu w Azji Południowo-Wschodniej — 0,09–0,12 USD za kWh w Wietnamie (w zależności od taryfy prowincjonalnej), 0,10–0,14 USD za kWh w Indonezji i 0,10–0,13 USD za kWh w Tajlandii — różnica w kosztach energii elektrycznej między tymi dwiema technologiami przy 6000 godzinach pracy rocznie wynosi:
- Roczny koszt energii elektrycznej (jednoetapowy): 125 kW × 6000 godz. × 0,105 USD/kWh średnio = 78 750 USD
- Roczny koszt energii elektrycznej (dwuetapowy): 100 kW × 6000 godz. × 0,105 USD/kWh = 63 000 USD
- Roczne oszczędności energii elektrycznej: 15 750 dolarów
Premia za koszt sprzętu: Cena sprężarki dwustopniowej jest zazwyczaj o 20–30% wyższa niż cena równoważnej sprężarki jednostopniowej tego samego producenta. W przypadku jednostki klasy 100 kW, ta dopłata wynosi około 18 000–30 000 USD w porównaniu z odpowiednikiem jednostopniowym. Przy rocznych oszczędnościach energii elektrycznej rzędu 15 750 USD, okres zwrotu inwestycji wynosi 14–20 miesięcy – co mieści się w typowym pięcioletnim horyzoncie planowania rozwoju sprzętu w zakładzie.
Kontekst rynku tekstylnego w Azji Południowo-Wschodniej: dlaczego efektywność energetyczna jest obecnie priorytetem
Trzy współdziałające czynniki sprawiły, że efektywność energetyczna — a w szczególności efektywność systemów sprężonego powietrza — stała się priorytetową kategorią inwestycyjną dla operatorów przędzalni tekstylnych w Azji Południowo-Wschodniej w latach 2025–2026.
Wzrost cen energii elektrycznej: Stawki za energię elektryczną dla przemysłu w Wietnamie wzrosły o 35–45% od 2021 r., ponieważ rząd podjął działania mające na celu ograniczenie dotacji dla sektora elektroenergetycznego. Podobną trajektorię podążały indonezyjskie stawki za energię elektryczną dla przemysłu. W Tajlandii stawki za energię elektryczną dla przemysłu, choć bardziej stabilne, wzrosły w tym samym okresie o 15–20%. Dla przędzalni zużywającej 150–300 tys. dolarów rocznie na energię elektryczną – typowej dla średniej wielkości tkalni z 200–400 krosnami – redukcja zużycia energii elektrycznej o 15–20% przekłada się na roczne oszczędności rzędu 22 500–60 000 dolarów.
Wymagania dotyczące zrównoważonego rozwoju dla międzynarodowych nabywców: Globalne marki odzieżowe pozyskujące surowce z fabryk w Azji Południowo-Wschodniej coraz częściej uwzględniają wskaźniki efektywności środowiskowej dostawców – w tym zużycie energii na jednostkę produkcji – w swoich decyzjach dotyczących zaopatrzenia. Fabryka, która może udokumentować niższe zużycie energii na metr wyprodukowanej tkaniny, jest lepiej pozycjonowana w ramach oceny zaopatrzenia stosowanych przez marki zarządzające emisjami w łańcuchu dostaw z zakresu 3.
Presja konkurencyjna ze strony Bangladeszu i Etiopii: Konkurenci o niższych kosztach pracy (Bangladesz, Etiopia, Mjanma) wywierają ciągłą presję na marże w zakładach w Azji Południowo-Wschodniej. Reakcją dobrze zarządzanych zakładów w Azji Południowo-Wschodniej było przesunięcie w górę łańcucha wartości – przejście od produkcji surowych tkanin na tkaniny o wyższej wartości dodanej – przy jednoczesnej redukcji kosztów operacyjnych poprzez inwestycje w efektywność energetyczną. Optymalizacja systemów sprężonego powietrza jest kluczowym elementem tej strategii redukcji kosztów.
Technologia VSD: integracja napędu o zmiennej prędkości z systemami dwustopniowymi
Najważniejszy postęp technologiczny w dziedzinie sprężarek w ciągu ostatniej dekady — technologia napędu o zmiennej prędkości (VSD) — jest teraz dostępna jako zintegrowana funkcja w dwustopniowych układach sprężarkowych, co umożliwia połączenie korzyści płynących z efektywności sprężania dwustopniowego z możliwością dopasowania obciążenia, jaką zapewnia praca przy zmiennej prędkości.
Dlaczego VSD ma znaczenie w zastosowaniach w fabrykach tekstyliów: Zapotrzebowanie na powietrze w przędzalni tekstylnej nie jest stałe — zmienia się w zależności od zmiany, kolejności uruchamiania maszyn i konkretnej konfiguracji produkcji. W przędzalni z 200 krosnami może być 180 aktywnych przy pełnej produkcji i 20 w trakcie konserwacji — zapotrzebowanie na powietrze z aktywnych krosien stanowi 90% zapotrzebowania szczytowego, a nie 100%. Sprężarka o stałej prędkości obrotowej pracująca ze stałą prędkością obrotową przy zmiennym zapotrzebowaniu wytwarza nadmiar sprężonego powietrza w okresach niskiego zapotrzebowania — a ten nadmiar jest marnowany poprzez zawory upustowe lub odpowietrzanie zbiorników.
VSD rozwiązuje tę niezgodność poprzez regulację prędkości obrotowej silnika sprężarki w czasie rzeczywistym, dostosowując ją do zapotrzebowania na powietrze. Przy zapotrzebowaniu na sprężone powietrze sprężarka VSD zwalnia do 60% prędkości znamionowej – a ponieważ zużycie energii rośnie wraz z prędkością obrotową w przybliżeniu do sześcianu mocy w maszynach odśrodkowych (i bardziej liniowo w maszynach wyporowych), oszczędności energii w warunkach częściowego obciążenia są znaczne.
Deman's dwustopniowe systemy PM VSD (napędy o zmiennej prędkości z magnesami trwałymi) Połączenie zalet dwustopniowego sprężania z możliwością dopasowania obciążenia dzięki regulacji prędkości obrotowej – tworząc obecnie najbardziej energooszczędną architekturę systemu sprężonego powietrza dostępną dla zastosowań w fabrykach tekstyliów. Konstrukcja silnika z magnesami trwałymi (PM) dodatkowo poprawia sprawność o 5–8% w porównaniu z konwencjonalnymi systemami VSD z silnikiem indukcyjnym, szczególnie w warunkach częściowego obciążenia.
Jakość sprężonego powietrza dla fabryk tekstyliów: pomijana zmienna
Oprócz kwestii efektywności energetycznej, dwustopniowe sprężanie zapewnia znaczącą poprawę jakości sprężonego powietrza — szczególnie jeśli chodzi o zawartość wilgoci i przenoszenie oleju — co bezpośrednio wpływa na jakość produktów tekstylnych.
Niższa temperatura wylotowa = mniej wilgoci w powietrzu
Dwustopniowe sprężanie z chłodzeniem międzystopniowym zapewnia znacznie niższe temperatury tłoczenia niż sprężanie jednostopniowe. W jednostopniowej sprężarce śrubowej z wtryskiem oleju przy ciśnieniu 175 PSI temperatury tłoczenia wynoszą zazwyczaj 85–100°C. W dwustopniowej sprężarce śrubowej z wtryskiem oleju przy tym samym ciśnieniu temperatury tłoczenia wynoszą zazwyczaj 60–75°C.
Ta różnica temperatur wylotowych wynosząca 20–30°C ma bezpośredni wpływ na zawartość wilgoci w sprężonym powietrzu: chłodniejsze powietrze z jednostki dwustopniowej wymaga mniej obróbki osuszającej, aby osiągnąć ten sam punkt rosy, lub – bez dodatkowego osuszania – osiąga znacznie niższy punkt rosy niż powietrze z jednostki jednostopniowej. W przypadku zakładów tekstylnych w wilgotnym klimacie Azji Południowo-Wschodniej (typowe warunki otoczenia to 30°C i 80% wilgotności względnej) ta zaleta sprężania dwustopniowego w zakresie wilgotności ma istotne znaczenie operacyjne.
Redukcja przenoszenia oleju
Sprężarki śrubowe z wtryskiem oleju – dominująca technologia w przemysłowych zastosowaniach sprężonego powietrza – wprowadzają niewielką ilość oleju smarującego sprężarkę do strumienia sprężonego powietrza. Ten olej, jeśli nie zostanie odpowiednio przefiltrowany, może osadzać się na materiałach tekstylnych i elementach maszyn.
W systemach dwustopniowych, międzystopniowa separacja między dwoma stopniami sprężania pozwala na skuteczniejsze usuwanie oleju między nimi, zmniejszając całkowity ładunek oleju w końcowym strumieniu sprężonego powietrza. Dla zakładów tekstylnych produkujących tkaniny techniczne lub wysokowartościowe tekstylia specjalistyczne, w których jakiekolwiek zanieczyszczenie jest niedopuszczalne, taka redukcja ładunku oleju stanowi istotną zaletę jakościową.
Ocena dostawców sprężarek dwustopniowych na potrzeby zamówień w Azji Południowo-Wschodniej
W przypadku nabywców przemysłowych z Azji Południowo-Wschodniej, którzy oceniają dostawców sprężarek dwustopniowych — niezależnie od tego, czy są to chińscy producenci, tacy jak Deman, czy marki europejskie — kryteria oceny dostawców powinny koncentrować się na pięciu obszarach, które decydują o tym, czy sprzęt zapewni obiecaną wydajność w ciągu 10–15 lat eksploatacji.
1. Szczegółowe dane dotyczące charakterystyki energetycznej: Poproś o gwarantowane dane dotyczące zużycia energii (kWh na 100 Nm³ wytworzonego powietrza) w określonych warunkach pracy młyna – 12 barów / 175 PSI, przy obciążeniu 100%, 75%, 50% i 25%. Dane te powinny pochodzić z testów przeprowadzonych przez niezależne laboratoria (a nie tylko z wewnętrznych danych producenta), a gwarantowane dane powinny zostać uwzględnione w umowie kupna, z konsekwencjami finansowymi, jeśli urządzenie ich nie spełni.
2. Sieć serwisowa i dostępność części zamiennych: Sprężarka o mocy 100 kW to krytyczny element produkcji. Jej awaria powoduje zatrzymanie produkcji. Oceń możliwości serwisowe dostawcy w Twoim kraju – czy dysponuje lokalnymi inżynierami serwisowymi lub zewnętrznymi partnerami serwisowymi? Jaki jest ich gwarantowany czas reakcji na zgłoszenia alarmowe? Jaki jest czas realizacji i koszt kluczowych części zamiennych (elementu śrubowego, silnika, modułu VSD, panelu sterowania)?
3. Warunki gwarancji: Standardowa gwarancja branżowa na sprężarki przemysłowe wynosi 1 rok na cały agregat. Renomowani producenci — w tym Deman — oferują rozszerzone okresy gwarancji: do 10 lat na część sprężającą (element śrubowy) i 5 lat na silnik, z 2-letnią gwarancją na cały agregat. Rozszerzone okresy gwarancji świadczą o zaufaniu producenta do jakości swoich produktów.
4. Możliwość przeprowadzenia audytu energetycznego i projektowania systemów: Dostawca wysokiej jakości sprężarek powinien zaoferować – w ramach współpracy przedsprzedażowej – audyt energetyczny instalacji sprężonego powietrza w zakładzie, wraz z propozycją zoptymalizowanej instalacji sprężarek dwustopniowych, uwzględniającej specyficzny profil zapotrzebowania na sprężone powietrze, wymagania dotyczące ciśnienia oraz specyfikacje jakości powietrza w zakładzie. Jeśli dostawca oferuje sprężarkę bez analizy zapotrzebowania dla konkretnego zakładu, jest to sygnał ostrzegawczy.
5. Odniesienia do zastosowań tekstylnych w Azji Południowo-Wschodniej: Poproś o referencje od innych zakładów włókienniczych w Azji Południowo-Wschodniej – najlepiej w tym samym kraju co Twoja przędzalnia – o podobnej liczbie krosien i rodzaju tkaniny. Rozmowa referencyjna z przędzalnią, która korzysta z urządzeń dostawcy od co najmniej 2 lat, dostarcza bardziej wartościowych informacji niż jakakolwiek specyfikacja techniczna.
Często zadawane pytania
P: Czy dwuetapowa kompresja jest przeznaczona wyłącznie dla dużych użytkowników przemysłowych, czy też nadaje się dla średniej wielkości przędzalni tekstylnej posiadającej 50–100 krosien?
Zalety dwustopniowej kompresji są widoczne w całym zakresie mocy znamionowych – od 15 kW do ponad 500 kW – i są najbardziej istotne w przypadku młynów pracujących ponad 4000 godzin rocznie. Młyn z 50–100 krosnami (typowe zapotrzebowanie na powietrze 30–60 Nm³/min) może czerpać korzyści z technologii dwustopniowej w równym stopniu, co duży młyn. Kluczowym parametrem jest liczba godzin pracy, a nie liczba maszyn: jeśli sprężarka pracuje ponad 5000 godzin rocznie, oszczędności energii elektrycznej wynikające z dwustopniowej kompresji zwrócą się w ciągu 2–3 lat.
P: Jakie czynności konserwacyjne są wymagane w przypadku dwustopniowej sprężarki śrubowej z wtryskiem oleju i jakie są typowe koszty konserwacji?
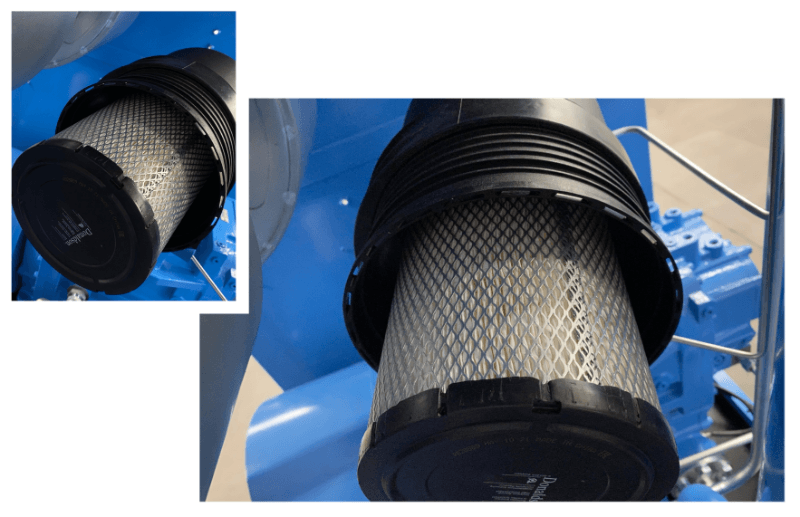
Dwustopniowe sprężarki śrubowe wymagają standardowych czynności konserwacyjnych: wymiany oleju (zazwyczaj co 2000–4000 godzin pracy, w zależności od rodzaju oleju i warunków pracy), wymiany filtra oleju (co każdą wymianę oleju), wymiany filtra powietrza (co 2000–3000 godzin) oraz wymiany wkładu separatora oleju (co 4000–8000 godzin). Roczny koszt konserwacji urządzenia o mocy 100 kW wynosi zazwyczaj 2500–5000 USD, w zależności od lokalnych kosztów robocizny i cen ropy naftowej – znacznie mniej niż roczne oszczędności energii elektrycznej wynikające z dwustopniowej sprawności.
P: Czy w mojej przędzalni tekstylnej oprócz dwustopniowego kompresora potrzebuję również osuszacza powietrza z chłodnicą?
Dwustopniowe sprężanie obniża temperaturę wylotową sprężonego powietrza w porównaniu z jednostopniowym – co oznacza, że dwustopniowe sprężanie powietrza wymaga mniej obróbki osuszającej, aby osiągnąć określony punkt rosy. Jednak w przypadku zastosowań w fabrykach tekstyliów w Azji Południowo-Wschodniej, gdzie wilgotność otoczenia jest wysoka przez cały rok, osuszacz powietrza z chłodzeniem jest nadal zalecany jako standardowa praktyka. Wydajność osuszacza powinna być dobrana do rzeczywistego natężenia przepływu powietrza, a nie do nominalnej mocy sprężarki, i powinna obejmować układ filtracji (zazwyczaj filtr wstępny i filtr końcowy o wielkości 1 mikrona), aby zapewnić suche, bezolejowe powietrze w miejscu użytkowania.
P: Czy sprężarka dwustopniowa może zastąpić moją obecną jednostkę jednostopniową na zasadzie porównywalnej, czy instalacja wymaga modyfikacji?
Sprężarki dwustopniowe mają zazwyczaj podobne wymiary fizyczne do jednostek jednostopniowych o równoważnej wydajności — wymiana identycznego urządzenia jest zazwyczaj prosta i wymaga jedynie podłączenia do istniejącej instalacji pneumatycznej, zasilania elektrycznego i odpływu kondensatu. Jednak charakterystyki wydajności (krzywa ciśnienia/przepływu) różnią się między konstrukcjami jednostopniowymi i dwustopniowymi, dlatego instalacja powinna zostać zweryfikowana przez inżyniera ds. zastosowań dostawcy w celu potwierdzenia, że mapa wydajności jednostki dwustopniowej jest zgodna ze specyficznym profilem zapotrzebowania na powietrze i wymaganiami ciśnieniowymi młyna.
P: Jaka jest oczekiwana żywotność wysokiej jakości dwustopniowego kompresora przemysłowego i jakie są oznaki, że konieczna jest jego wymiana?
Dobrze utrzymana, wysokiej jakości sprężarka dwustopniowa w zakładzie włókienniczym powinna działać niezawodnie przez 15–25 lat. Głównymi wskaźnikami, które wskazują na konieczność wymiany sprężarki, są: koszty poważnych napraw (wymiana bloku sprężarki, przezwojenie lub wymiana silnika, awaria modułu VSD) przekraczające 30–40% kosztu wymiany; mierzalny wzrost jednostkowego zużycia energii (zużyte elementy sprężarki wytwarzają mniej powietrza na jednostkę energii elektrycznej); lub rozbudowa zakładu, a istniejąca sprężarka nie jest już odpowiednio dobrana do obecnego zapotrzebowania na powietrze.
O autorze
Pan Ryan
Ekspert w zakresie rozwiązań sprężarek powietrza w Deman
Ekspert w dziedzinie rozwiązań sprężarek powietrza w Deman, krajowym przedsiębiorstwie high-tech i firmie „Little Giant”, założonej w 1998 roku, łączącej niemieckie standardy jakości z chińskim doświadczeniem produkcyjnym. Specjalizuje się w sprężarkach z wtryskiem oleju VSD, dwustopniowych systemach PM VSD oraz inteligentnych rozwiązaniach sprężonego powietrza. Ponad 29 lat doświadczenia, 127 patentów i dziesięcioletnia gwarancja – pomagamy globalnym producentom i odbiorcom przemysłowym w niezawodnym pozyskiwaniu energooszczędnych i niezawodnych systemów sprężarek powietrza.