
Sprężarka śrubowa a sprężarka tłokowa: kompletny przewodnik porównawczy
Wybór między sprężarką śrubową a tłokową decyduje o długoterminowej efektywności energetycznej, czasie sprawności operacyjnej i kosztach konserwacji przemysłowego systemu sprężonego powietrza. Podczas gdy sprężarki tłokowe sprawdzają się w przypadku przerywanych zadań wysokociśnieniowych, zazębiające się wirniki śrubowe zapewniają stały przepływ objętościowy w zastosowaniach wymagających ciągłego, intensywnego użytkowania. Ten kompleksowy przewodnik przedstawia kluczowe różnice mechaniczne, implikacje finansowe oraz kryteria wyboru niezbędne do optymalizacji układów przemysłowych systemów sprężonego powietrza.
Zasady działania i podstawy mechaniczne
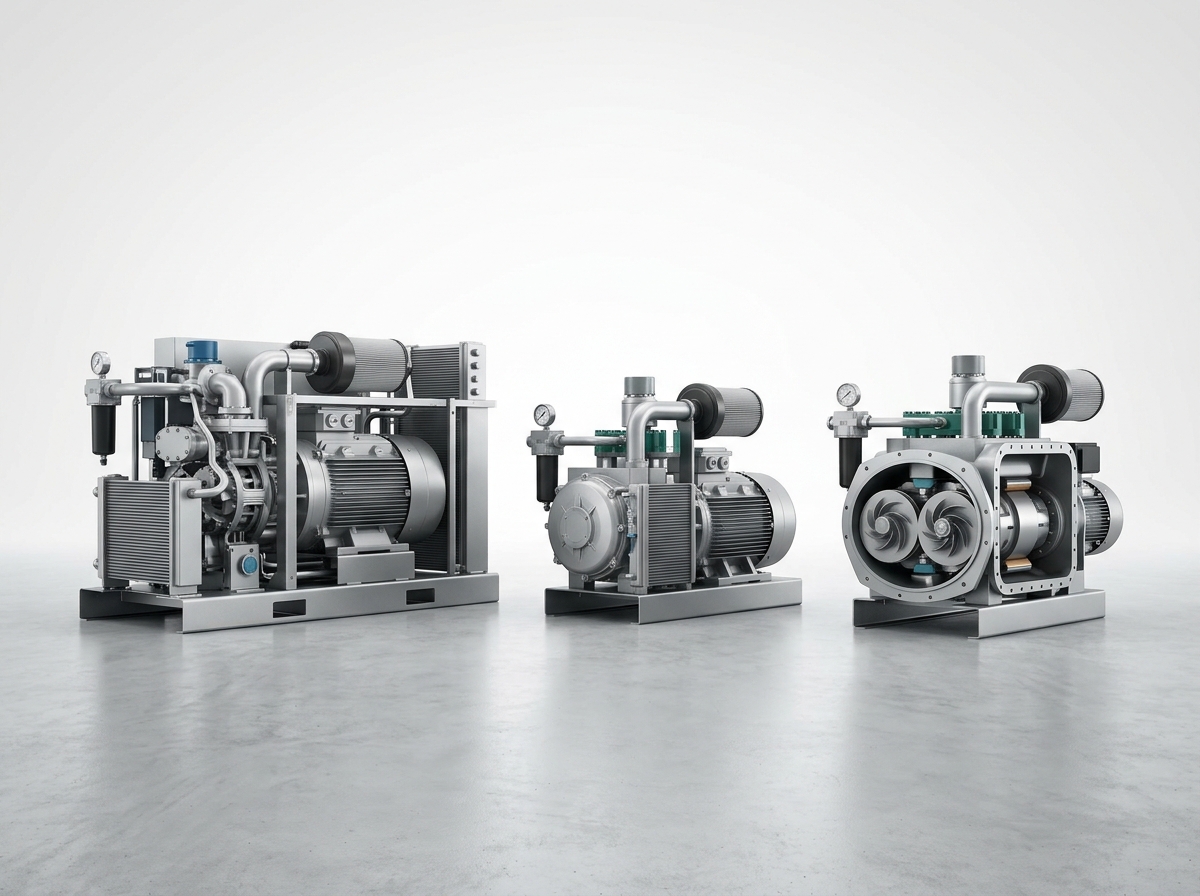
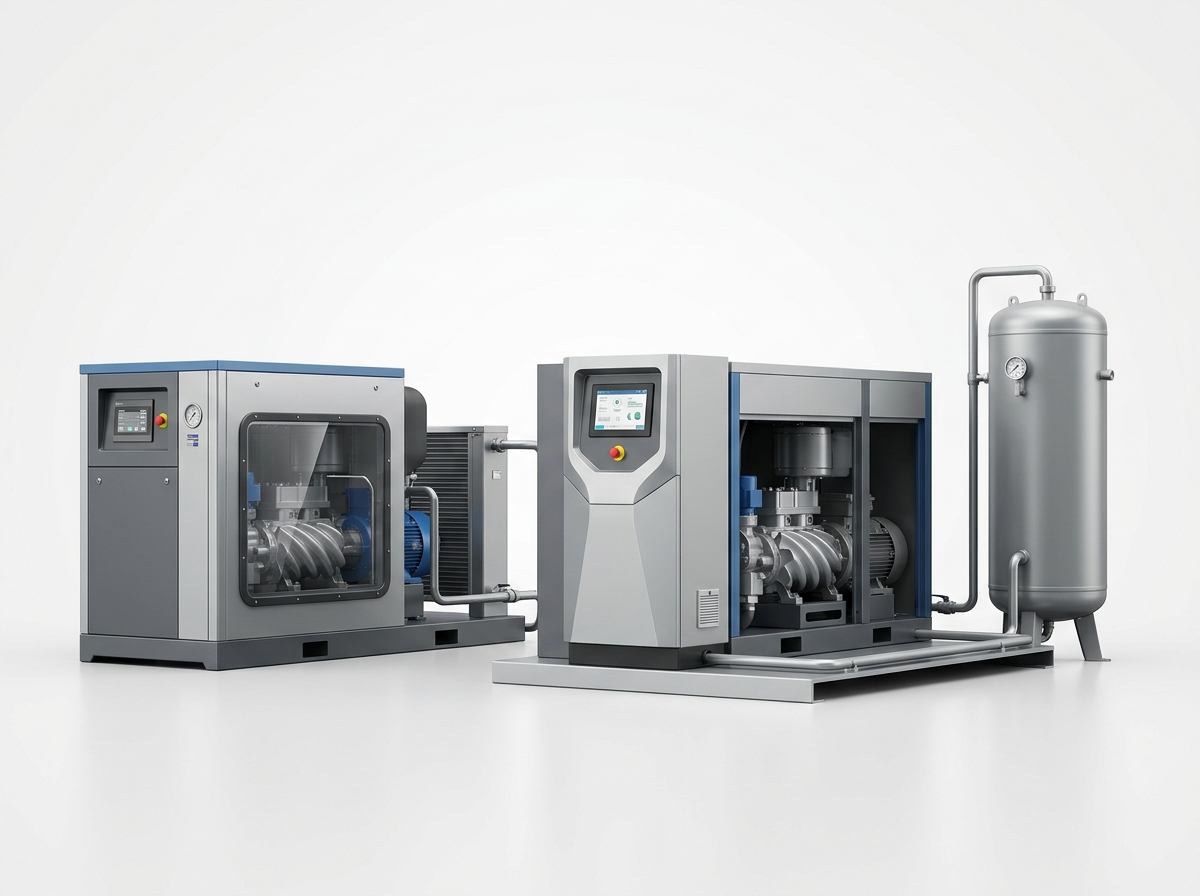
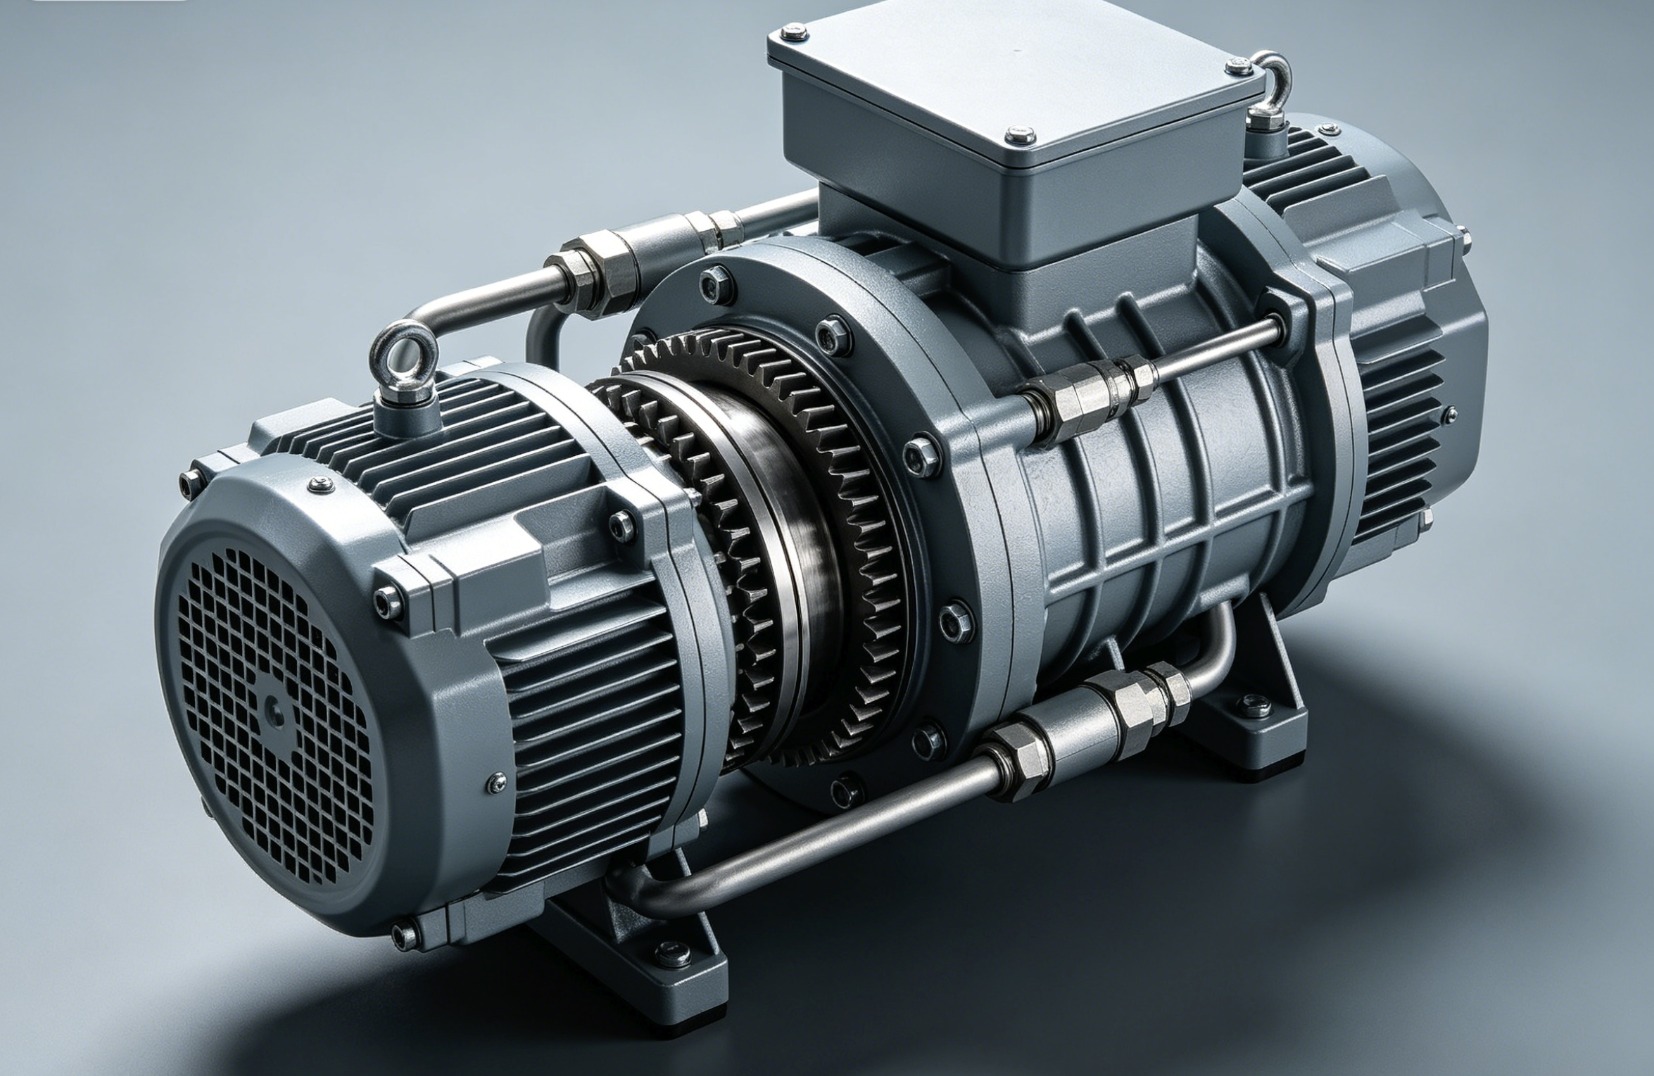
Sprężarki śrubowe wykorzystują dwa równoległe, zazębiające się wirniki śrubowe do ciągłego sprężania gazu w zamkniętej obudowie. Wraz z obrotem wirników, objętość między przecinającymi się łopatkami zmniejsza się, płynnie podnosząc ciśnienie powietrza od wlotu do króćca tłocznego. Ten mechanizm o ciągłym przemieszczeniu pracuje z minimalnym tarciem, zapewniając przepływ powietrza bez pulsacji, idealny dla zaawansowanych maszyn zautomatyzowanych. Zakłady przemysłowe poszukujące niezawodnej pracy priorytetowo traktują te systemy, ponieważ charakteryzują się one praktycznie zerowymi stratami drgań mechanicznych i stratami tarcia objętościowego.
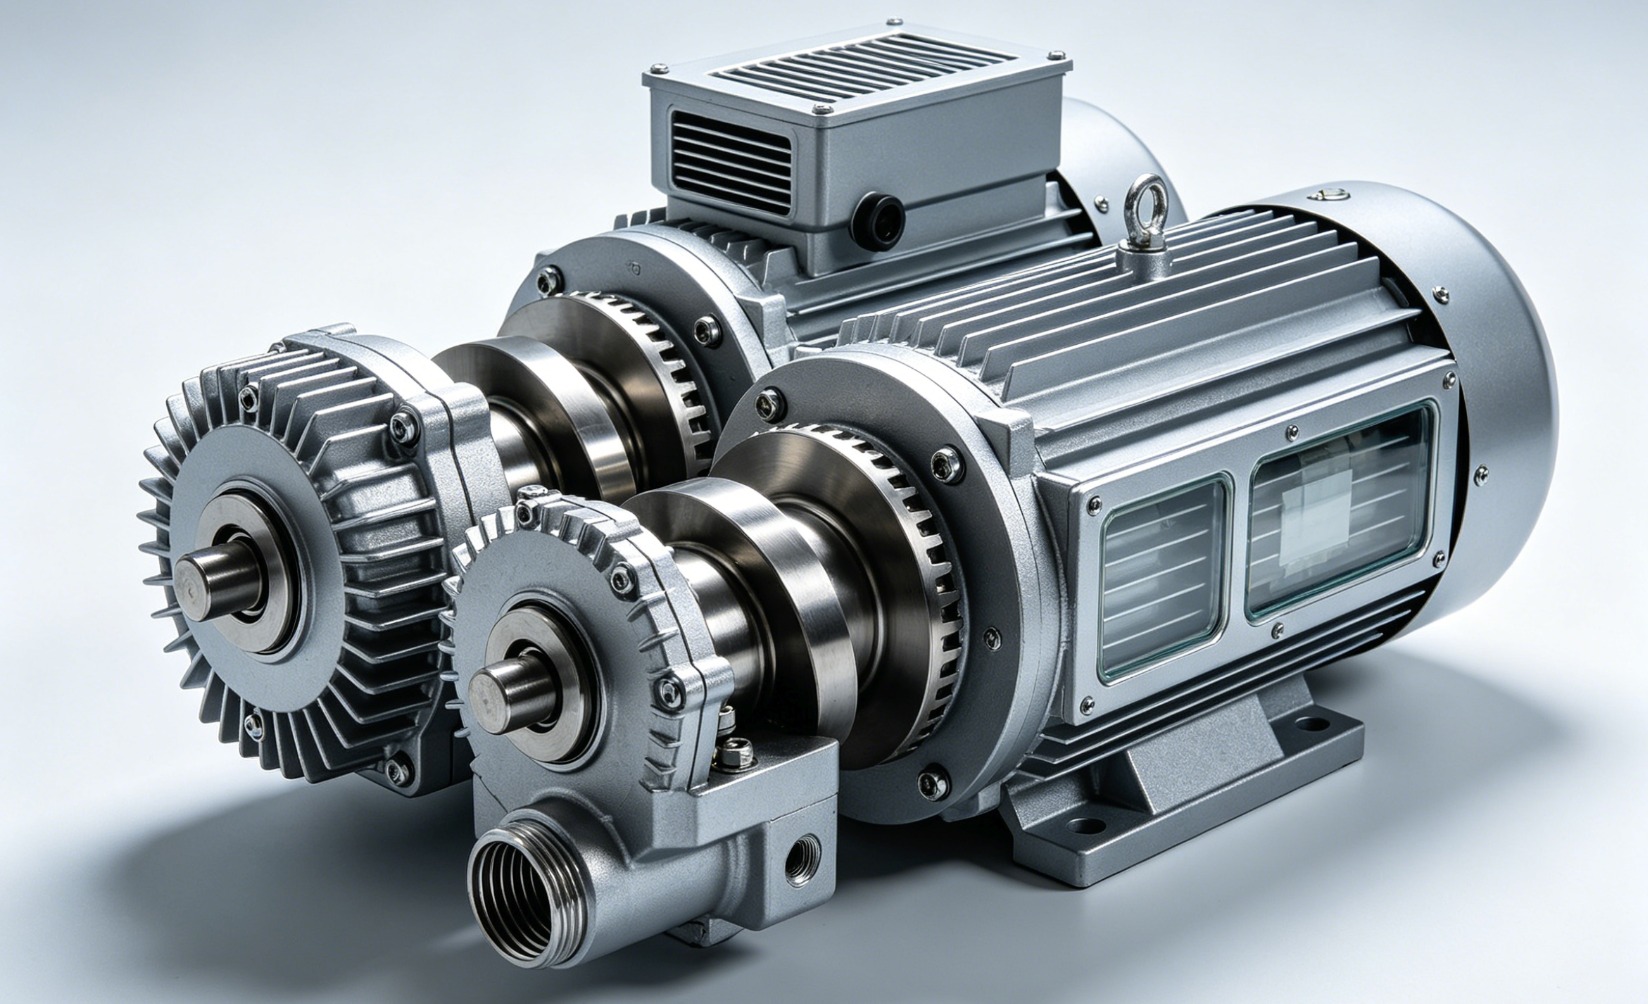
Natomiast sprężarka tłokowa tłokowa wykorzystuje korbowód napędzany wałem korbowym, który porusza tłok w górę i w dół wewnątrz uszczelnionego cylindra. Zawór dolotowy otwiera się podczas cofania się tłoka, zasysając powietrze z otoczenia do komory sprężania, a następnie sprężając je w suwie powrotnym. Ten cykliczny ruch posuwisto-zwrotny, z częstymi zatrzymywaniami i rozruchem, powoduje wysokie tarcie, intensywne wibracje strukturalne i znaczne pulsacje ciśnienia. Ponieważ konstrukcja ta charakteryzuje się dużym zużyciem mechanicznym zaworów dolotowych, pierścieni tłokowych i pasów nośnych, wymaga częstego nadzoru konstrukcyjnego i regularnej wymiany podzespołów, aby zapobiec poważnym awariom mechanicznym.
Porównanie wskaźników wydajności i cyklu pracy
Podstawową różnicą między tymi dwiema technologiami sprężonego powietrza jest dopuszczalny cykl pracy przy pełnej wydajności. Wytrzymała sprężarka śrubowa jest zaprojektowana do pracy w 100% ciągłym cyklu pracy, co pozwala jej na nieprzerwaną pracę przez wielogodzinne zmiany przemysłowe bez degradacji termicznej. Natomiast standardowe przemysłowe systemy tłokowe charakteryzują się cyklem pracy przerywanej na poziomie 60%–70%, aby zapobiec ekstremalnym problemom z wewnętrznym rozpraszaniem ciepła. Zmuszanie jednostki tłokowej do ciągłej pracy powoduje poważną degradację pierścieni tłokowych, wypaczenie zaworów i szybki rozpad wewnętrznego oleju smarującego.
Pod względem objętościowego dostarczania energii, systemy rotacyjne konsekwentnie przewyższają alternatywne rozwiązania w zakresie mocy właściwej i wydajności w stopach sześciennych na minutę (CFM) na jednostkę energii. Według danych z Instytut Sprężonego Powietrza i Gazów (CAGI)Konfiguracje śrubowe zapewniają wydajność około 4 do 5 CFM na moc (KM). Konfiguracje tłokowe zazwyczaj generują tylko 3 do 4 CFM na moc (KM) ze względu na straty wynikające z ponownego rozprężania się kieszeni luzu. Taka sprawność konstrukcyjna pozwala mniejszej jednostce obrotowej o mocy 7,5 KM często dorównywać rzeczywistej wydajności modelu tłokowego o mocy 10 KM, zmniejszając zapotrzebowanie zakładu na energię elektryczną.
Tabela 1: Kompleksowe porównanie wydajności inżynieryjnej
| Parametr inżynierski | Technologia sprężarek śrubowych | Technologia sprężarek tłokowych tłokowych |
|---|---|---|
| Dopuszczalny cykl pracy | 100% ciągła praca | 60% – 70% Praca przerywana |
| Wydajność objętościowa (na HP) | 4,0 – 5,0 stóp sześciennych na minutę / KM | 3,0 – 4,0 stóp sześciennych na minutę / KM |
| Wewnętrzna temperatura robocza | 170°F – 200°F (76°C – 93°C) | 300°F – 400°F (148°C – 204°C) |
| Typowe poziomy dźwięku | 65 – 75 dB(A) | 80 – 95+ dB(A) |
| Współczynnik przeniesienia oleju | Niskie (zwykle | Wysoki (znacznie wzrasta z czasem) |
| Maksymalne ciśnienie standardowe | 100 – 175 PSI | 175 – 250+ PSI |
Efektywność energetyczna i dynamika żywotności
Kontrola termiczna jest bezpośrednio związana z efektywnością energetyczną, określając, ile energii elektrycznej jest przetwarzane na użyteczne sprężone powietrze, a ile na ciepło tracone. Jednostki śrubowe redukują wewnętrzne obciążenia cieplne poprzez cyrkulację specjalistycznego oleju w układzie sprężania, utrzymując stałą temperaturę w zakresie od 77°C do 93°C. To chłodniejsze powietrze wylotowe z natury przenosi mniej wilgoci, upraszczając filtrację i obciążenie osuszacza powietrza. Jednostki tłokowe pracują w temperaturach wewnętrznych komory przekraczających 150°C, co powoduje gwałtowne wzrosty temperatury, które powodują znaczną kondensację i przyspieszają utlenianie narzędzi pneumatycznych.
Aby jeszcze bardziej obniżyć koszty operacyjne, nowoczesne zakłady przemysłowe łączą układy obrotowe ze zintegrowanym napędem o zmiennej prędkości obrotowej (VSD). Układ VSD dynamicznie dopasowuje prędkość obrotową silnika do bieżącego zużycia powietrza w zakładzie, zapobiegając gwałtownym skokom energii, typowym dla konfiguracji z linią start-stop. Jak podkreśla Dokumentacja bloga przemysłowego Atlas CopcoWykorzystanie technologii zmiennej prędkości pozwala obniżyć rachunki za energię elektryczną nawet o 35% w porównaniu z jednostkami o stałej prędkości. Jednostki tłokowe nie nadają się do precyzyjnych modyfikacji VSD ze względu na wymagania mechanicznego smarowania rozbryzgowego, które wymaga stałych minimalnych progów obrotów, aby zapobiec awarii łożysk.
Środowisko operacyjne i poziom hałasu
Profil akustyczny przemysłowego miejsca pracy ma bezpośredni wpływ na bezpieczeństwo personelu, elastyczność instalacji i ogólną zgodność konstrukcji z normami. Zamknięte sprężarki śrubowe pracują płynnie z poziomem hałasu od 65 do 75 dB(A), co jest wystarczająco ciche, aby umożliwić bezpieczną rozmowę bezpośrednio przy pracującej maszynie. Ta cicha praca eliminuje potrzebę budowania odizolowanych, wydzielonych pomieszczeń sprężarek, umożliwiając firmom umiejscowienie instalacji bezpośrednio na głównej hali fabrycznej. Umieszczając dopływ powietrza bliżej punktu poboru, zakłady eliminują konieczność stosowania długich rurociągów i minimalizują spadki ciśnienia w systemie.
Sprężarki tłokowe generują silny hałas mechaniczny, często rejestrowany w zakresie od 80 do ponad 95 dB(A) podczas standardowych cykli obciążenia. Ten wysoki poziom hałasu narusza surowe normy bezpieczeństwa przemysłowego, zmuszając zakłady do instalowania tych urządzeń w odległych lokalizacjach lub na zewnętrznych obudowach. Co więcej, gwałtowne siły uderzeniowe tłoków posuwisto-zwrotnych wymagają stosowania ciężkich betonowych fundamentów i śrub kotwiących, aby zapobiec przesuwaniu się maszyny. Z czasem te niekontrolowane wibracje powodują mikropęknięcia w sąsiednich metalowych połączeniach rurowych, co prowadzi do ukrytych wycieków powietrza, które obniżają wydajność systemu.
Macierz wyboru ekonomicznego i koszty cyklu życia
Chociaż sprężarka tłokowa wymaga znacznie niższych początkowych nakładów inwestycyjnych (CAPEX), generuje ona znacznie wyższe długoterminowe wydatki operacyjne (OPEX). Według danych rynkowych z 2025 roku opublikowanych przez Spójne spostrzeżenia rynkoweSegment sprężarek śrubowych ma ponad 45% udziału w rynku przemysłowym dzięki swojej wysokiej wartości w całym cyklu życia. Jednostka rotacyjna zachowuje wysoką wartość odsprzedaży i działa do 50 000 godzin, zanim będzie wymagała gruntownej przebudowy układu sprężania. Pompy tłokowe wymagają remontów górnego końca co kilka tysięcy godzin, ponieważ zawory i pierścienie ulegają zużyciu, co zwiększa koszty ich utrzymania w całym okresie eksploatacji.
Tabela 2: Macierz wyboru finansowego i aplikacyjnego
| Czynnik operacyjny | Wybór sprężarki śrubowej | Wybór sprężarki tłokowej |
|---|---|---|
| Początkowy koszt zakupu | Inwestycja Premium | Inwestycja przyjazna dla budżetu |
| Częstotliwość konserwacji | Długie, przewidywalne odstępy czasu | Częste, krótkie przerwy |
| Podstawowe dopasowanie aplikacji | Ciągłe linie montażowe, piaskowanie | Naprawa samochodów, gwoździarki ręczne, majsterkowanie |
| Długoterminowy koszt użytkowania | Wysoce zoptymalizowany (niska moc właściwa) | Mniej zoptymalizowany pod kątem obciążeń ciągłych |
| Oczekiwana długość życia | Do 20–25 lat w przypadku serwisowania | 5–10 lat pod dużym obciążeniem komercyjnym |
Ostatecznie zakłady o stałym, wielozmianowym zapotrzebowaniu na sprężone powietrze osiągają najszybszy zwrot z inwestycji, wybierając model śrubowy. Same oszczędności energii zazwyczaj rekompensują początkową różnicę w cenie zakupu w ciągu pierwszych dwóch lat ciągłej pracy. Małe warsztaty samochodowe lub ekipy budowlane z przerywanym, niskim zużyciem powietrza są lepiej wyposażone dzięki niższemu kosztowi początkowemu systemu tłokowego. Zrównoważenie konkretnych wymagań dotyczących wydajności sprężonego powietrza (CFM), rzeczywistego cyklu pracy i lokalnych stawek za media zapewnia niezawodną i ekonomiczną konfigurację sprężonego powietrza.
Często zadawane pytania (FAQ)
1. Dlaczego w ciągłej produkcji przemysłowej preferuje się sprężarkę śrubową zamiast tłokowej?
Produkcja przemysłowa wymaga nieprzerwanego, stałego dopływu sprężonego powietrza, który może zapewnić jedynie sprężarka śrubowa w 100% ciągłym cyklu pracy. Modele z tłokami posuwisto-zwrotnymi wymagają regularnych okresów schładzania, aby uniknąć przegrzania, co sprawia, że nie nadają się do nowoczesnej, wielozmianowej automatyzacji produkcji.
2. Czy sprężarka tłokowa może dorównać efektywności energetycznej nowoczesnej sprężarce rotacyjnej VSD?
Nie, sprężarka tłokowa nie może dorównać efektywności energetycznej sprężarki rotacyjnej z napędem o zmiennej prędkości obrotowej (VSD) podczas pracy ciągłej. Jednostki tłokowe wykorzystują nieefektywne cykle startu i zatrzymania, które generują ogromne skoki energii, podczas gdy jednostki rotacyjne VSD precyzyjnie regulują prędkość obrotową silnika, dostosowując ją do aktualnego zapotrzebowania zakładu na powietrze.
3. Jak wymagania konserwacyjne i ogólny okres eksploatacji tych dwóch systemów mają się do siebie?
W układach śrubowych występuje mniej stykających się elementów ulegających zużyciu, co przekłada się na przewidywalne okresy międzyobsługowe i żywotność przekraczającą 50 000 godzin przed remontem generalnym. Tłoki posuwisto-zwrotne charakteryzują się dużym tarciem wewnętrznym, co wymaga częstej obsługi zaworów, pierścieni i smarowania rozbryzgowego, aby zapobiec degradacji konstrukcji i nieoczekiwanym przestojom w pracy.
4. Jakie są typowe ograniczenia dotyczące hałasu w miejscu pracy związane z instalacją sprężarki tłokowej?
Sprężarki tłokowe generują głośny hałas mechaniczny na poziomie od 80 do ponad 95 dB(A), co często wymaga instalacji zdalnej lub stosowania specjalistycznych obudów tłumiących w celu ochrony pracowników. Zamknięte sprężarki śrubowe pracują cicho, na poziomie od 65 do 75 dB(A), co umożliwia bezpośredni montaż tuż przy liniach montażowych.
5. Która technologia sprężarek zapewnia lepszą jakość powietrza wlotowego i mniejsze zanieczyszczenie wilgocią?
Sprężarki śrubowe zapewniają znacznie czystsze powietrze za sprężarką, ponieważ ich niższe temperatury pracy (83–93°C) i zintegrowane separatory oleju minimalizują przenoszenie wilgoci. Tłoki poruszające się ruchem posuwisto-zwrotnym nagrzewają się znacznie bardziej, co powoduje przedostawanie się odparowanej wilgoci do przewodów pneumatycznych, gdzie uszkadza ona narzędzia i podzespoły pneumatyczne.