
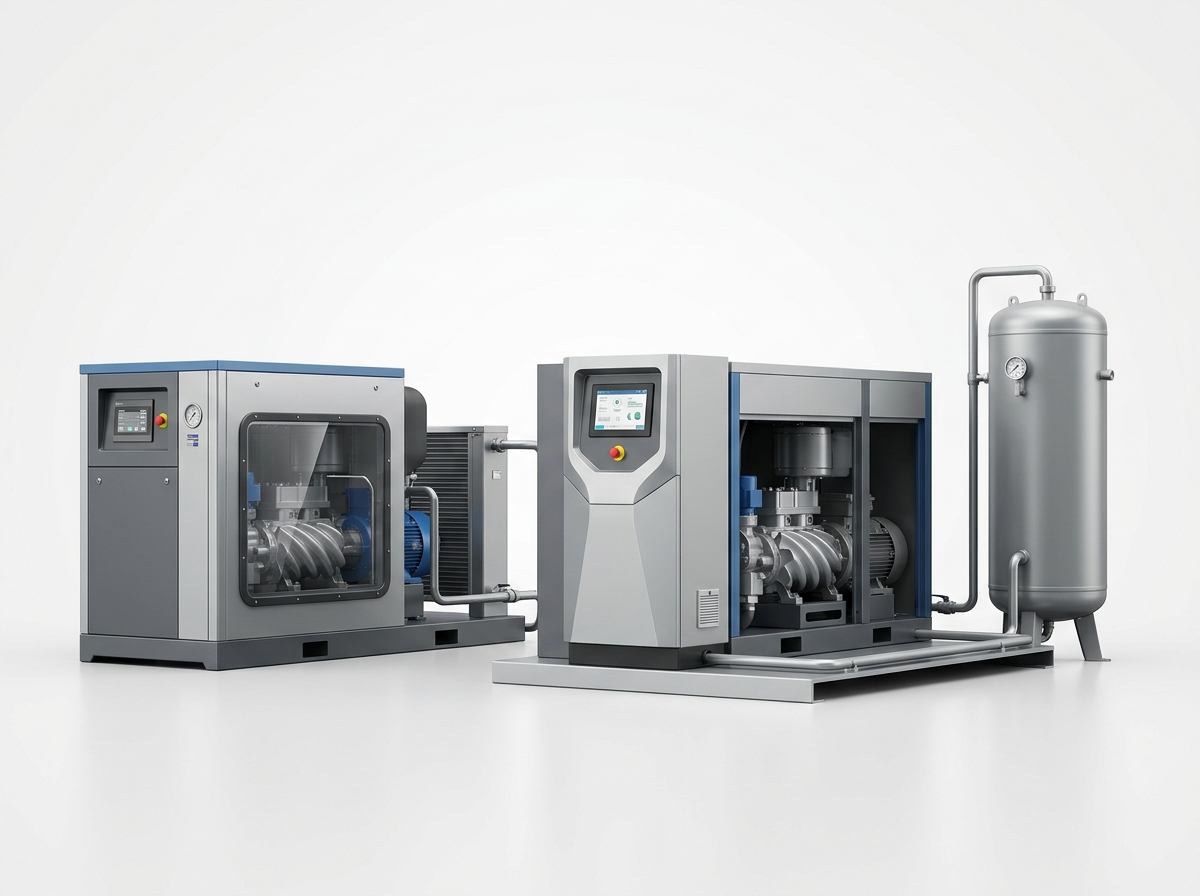
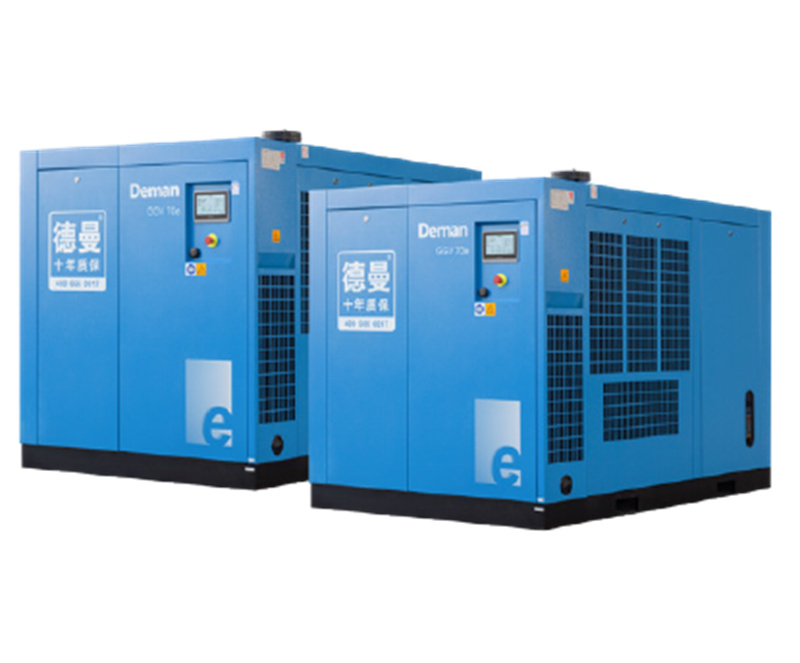
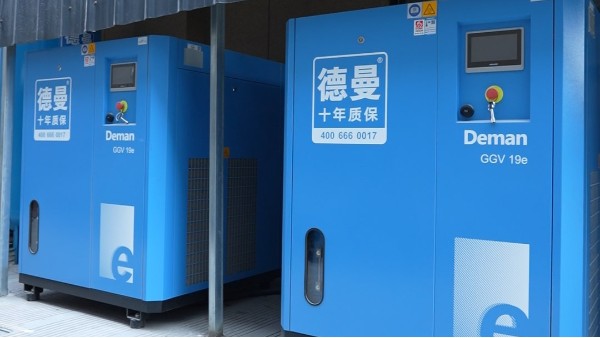
Krosna tkackie z napędem pneumatycznym w nowoczesnych przędzalniach tekstylnych zużywają ogromne ilości sprężonego powietrza – zazwyczaj od 600 do 1200 litrów na minutę na maszynę, w zależności od szerokości tkaniny, częstotliwości wprowadzania wątku oraz liczby dysz na płozę. Wahania w dopływie sprężonego powietrza powodują trzy zjawiska na krośnie: naprężenie przędzy staje się nierównomierne, wątek nie trafia do dyszy odbiorczej, a w tkaninie pojawiają się widoczne wady, takie jak zerwane końcówki, luźny wątek lub niewspółosiowość wzoru. W hali tkackiej z 200 krosnami nawet spadek ciśnienia o 0,05 MPa na głównym kolektorze powietrza może przełożyć się na mierzalne wskaźniki tkanin gorszej jakości. Sprężarki śrubowe PM VSD przeznaczone do pracy w przemyśle tekstylnym rozwiązują ten problem, utrzymując ciśnienie wylotowe w wąskim zakresie, niezależnie od wahań zapotrzebowania podczas zmiany zmiany lub uruchomienia nowej partii tkaniny. Poświęciliśmy 29 lat na udoskonalanie pętli sterowania ciśnieniem w tych sprężarkach i dowiedzieliśmy się, że to stabilność ciśnienia — a nie tylko ciśnienie średnie — jest zmienną decydującą o tym, czy młyn osiągnie założony cel wydajności najwyższej jakości, czy też poniesie koszt sekund.
Dlaczego tkanie strumieniem powietrza jest niezwykle wrażliwe na ciśnienie sprężonego powietrza
Tkactwo pneumatyczne wykorzystuje strumień powietrza o dużej prędkości do przeciągania wątku przez przesmyk, zamiast przenoszenia go czółenkiem lub pociskiem. Profil ciśnienia w dyszy musi być ściśle kontrolowany, ponieważ siła oporu działająca na przędzę jest w przybliżeniu proporcjonalna do kwadratu prędkości powietrza na wylocie z dyszy, a ciśnienie w dyszy jest z kolei funkcją ciśnienia w głównym kolektorze powietrza (patrz Normy jakości powietrza ISO 8573-1) pomniejszone o lokalny spadek ciśnienia w rurociągach, filtrze, regulatorze i wtryskiwaczu. Gdy ciśnienie w głowicy głównej spadnie nawet o niewielki procent w szczytowym okresie tkania, wątek nie dociera na czas do strony odbiorczej, a krosno albo zatrzymuje się z powodu błędu wątku, albo, co gorsza, wytwarza krótki szew, który trafia do beli tkaniny. W przędzalni obsługującej 150 krosien na jednym przewodzie sprężonego powietrza, skumulowany efekt tych chwilowych spadków może oznaczać różnicę między 96% a 92% wydajnością pierwszej jakości.
Fizyka ciśnienia dyszy w trzcinie
Wewnątrz krosna pneumatycznego, dysza główna i szereg dysz pośrednich uruchamiają się sekwencyjnie, aby przeciągnąć przędzę przez przesmyk. Ciśnienie wlotowe do dyszy głównej jest zazwyczaj regulowane lokalnie z głowicy sprężonego powietrza w przędzalni na poziomie około 0,5 do 0,6 MPa w przypadku nowoczesnych krosien szybkobieżnych, chociaż niektóre maszyny tkackie do tekstyliów technicznych pracują z ciśnieniem 0,7 MPa lub wyższym. Spadek ciśnienia w głowicy o 5% przekłada się na około 10% redukcję prędkości wątku na wyjściu z dyszy, ponieważ zdławiony przepływ w gardzieli dyszy wzmacnia niewielkie zmiany ciśnienia w górę w większe zmiany prędkości. Nasz zespół inżynierów zmierzył to w warunkach produkcyjnych w Bursie i Gaziantep, gdzie przędzalnie tekstylne pracują obok siebie na krosnach Toyota JAT810, Picanol Optimax i Tsudakoma ZAX — każdy model maszyny reaguje nieco inaczej na te same zaburzenia ciśnienia, ale wszystkie wykazują mierzalny wzrost wskaźnika defektów, gdy ciśnienie w głowicy spada poniżej wartości zadanej. Utrzymanie ciśnienia w granicach ±0,002 MPa na wylocie sprężarki zapewnia kolektorowi wystarczający margines na pochłanianie tych zakłóceń, nie przekraczając progu defektu w krośnie.
Dlaczego sprężarki o stałej prędkości nie są w stanie utrzymać wydajności
Sprężarka o stałej prędkości obrotowej pracująca w trybie dociążenia i odciążenia oscyluje między ciśnieniem zadanym a ciśnieniem odciążenia, zazwyczaj w paśmie 0,1 MPa. Przy każdym odciążeniu ciśnienie w kolektorze zaczyna spadać, ponieważ krosna nadal zasysają powietrze. Przy każdym ponownym dociążeniu ciśnienie w kolektorze przekracza tę wartość, zanim się ustabilizuje. Krosna znajdujące się za kolektorem postrzegają te oscylacje jako ciągłe, niskoczęstotliwościowe wahania ciśnienia w dyszy, a rezultatem jest stała, ale możliwa do uniknięcia, utrata jakości tkaniny. Jednostka o stałej prędkości obrotowej marnuje również energię podczas cyklu odciążenia, ponieważ nadal pobiera moc, aby utrzymać nieobciążone ciśnienie wewnętrzne, co w przypadku sprężarki o stałej prędkości obrotowej o mocy 75 kW w typowej przędzalni oznacza, że około 25% mocy przy pełnym obciążeniu jest zużywane na produkcję bezużytecznego powietrza. Przeprowadziliśmy to obliczenie z menedżerami przędzalni tekstylnych w regionie Morza Egejskiego i południowo-wschodniej Anatolii i większość z nich była zaskoczona, dowiadując się, że same straty w cyklu odciążenia w wielu przypadkach przewyższają koszty uszkodzeń spowodowanych niestabilnością ciśnienia.
W jaki sposób topologia PM VSD rozwiązuje problem stabilności ciśnienia
Sprężarka śrubowa z napędem o zmiennej prędkości z magnesami trwałymi (PM VSD) zmienia prędkość obrotową silnika, dostosowując się do zapotrzebowania na powietrze w czasie rzeczywistym. Gdy krosna pobierają więcej powietrza podczas rozruchu, sprężarka przyspiesza. Gdy zapotrzebowanie spada podczas zmiany trybu pracy lub krótkiego postoju, zwalnia. Rezultatem jest niemal stałe ciśnienie w kolektorze, które nie oscyluje jak w przypadku maszyny z obciążeniem i odciążeniem, ponieważ sama sprężarka nie przełącza się między dwoma punktami pracy — stale dostosowuje się do jednego punktu pracy, który śledzi krzywą zapotrzebowania. W naszej serii GGVe system regulacji ciśnienia utrzymuje ciśnienie na wylocie w zakresie ±0,002 MPa od wartości zadanej w całym zakresie regulacji, co zostało opracowane specjalnie dlatego, że obsługiwane przez nas przędzalnie tekstylne wskazały nam dane o błędach uzasadniających zawężenie pasma regulacji.
Sprawność silnika PM w porównaniu z napędem indukcyjnym VSD
„PM” w skrócie PM VSD odnosi się do silnika synchronicznego z magnesami trwałymi, a nie do silnika indukcyjnego z przemiennikiem częstotliwości. Silniki PM Pracują przy wyższym współczynniku mocy, tracą mniej energii jako ciepło wirnika przy częściowym obciążeniu i utrzymują swoją wydajność w szerszym zakresie prędkości niż silniki indukcyjne. W paśmie od 30% do 100%, w którym zazwyczaj pracuje przędzalnia tekstylna podczas 24-godzinnego cyklu tkania, sprężarka PM VSD pobiera od 6 do 8% mniej energii niż indukcyjna VSD o tej samej mocy znamionowej. W ciągu roku tkania na trzy zmiany, te oszczędności od 6 do 8% na sprężarce o mocy 75 kW są znaczącą liczbą na rachunku za energię w przędzalni — i pojawiają się na miesięcznym rachunku za energię elektryczną przędzalni, a nie jako teoretyczne obliczenie. Uwzględniliśmy to porównanie w specyfikacjach technicznych, które udostępniamy zespołom zaopatrzenia przędzalni, ponieważ są to dane, które przetrwają niezależny audyt energetyczny.
Dwustopniowa kompresja dla tekstylnych opasek uciskowych
Dwustopniowa sprężarka PM VSD, która Sprężarki śrubowe Deman Udoskonalany od początku lat 2010., obniża temperatury powietrza międzystopniowego o 60–80°C w porównaniu z konstrukcjami jednostopniowymi. Niższe temperatury międzystopniowe oznaczają gęstsze powietrze na wlocie drugiego stopnia, co przekłada się na większy przepływ masy na kWh przy tym samym ciśnieniu wylotowym. W przypadku przędzalni tekstylnych pracujących przy ciśnieniu wylotowym od 0,5 do 0,7 MPa, dwustopniowe jednostki PM VSD zazwyczaj zmniejszają zużycie energii o 15–20% w porównaniu z maszynami jednostopniowymi o równoważnej mocy, a także wydłużają żywotność łożysk i wirników, ponieważ wirniki pracują w niższej temperaturze i z mniejszym obciążeniem termicznym. Udokumentowaliśmy to w porównaniach terenowych w trzech tureckich przędzalniach tekstylnych, w których zastosowano identyczne tkalnie o różnych topologiach sprężarek, a dane dotyczące zużycia energii były zgodne z danymi z wszystkich trzech lokalizacji w 12-miesięcznym okresie obserwacji. Dwustopniowy PM VSD jest obecnie naszym domyślnym zaleceniem dla każdego zakładu tekstylnego o całkowitym zapotrzebowaniu na sprężone powietrze przekraczającym 200 kW. W naszej dokumentacji standardowej JB/T 13345-2017 opracowaliśmy uzasadnienie inżynieryjne dla tego rozwiązania. Inżynieria popytu akcje z nabywcami technicznymi.
Kluczowe specyfikacje systemów sprężonego powietrza dla fabryk tekstyliów
Zakłady włókiennicze mają wyższe wymagania dotyczące sprężonego powietrza niż większość zwykłych użytkowników przemysłowych, ponieważ tkanie strumieniem powietrza łączy wysoki przepływ z wrażliwością na zanieczyszczenia (patrz Studia przypadków fabryki tekstyliów Deman). Zebraliśmy roboczą specyfikację pochodzącą z hut, które obsługujemy w Turcji, Indiach, Pakistanie i Wietnamie. Warto przejrzeć parametry, które zespół ds. zaopatrzenia huty powinien określić przed podpisaniem zamówienia.
Pasmo ciśnienia i stabilność
Standardowy zakres ciśnienia dla nowoczesnego tkania strumieniem powietrza wynosi od 0,5 do 0,7 MPa, przy czym większość krosien szybkobieżnych pracuje z nastawą 0,6 MPa. Stabilność ciśnienia – odchylenie od nastawy w czasie – powinna być określona na poziomie ±0,02 MPa lub niższym w przypadku wysokiej jakości tkanin. Sprężarki śrubowe PM VSD firmy Deman utrzymują ciśnienie na wylocie z dokładnością ±0,002 MPa, co daje głowicy wystarczający margines na pochłanianie lokalnych spadków ciśnienia w rurociągach dystrybucyjnych bez przekraczania progu tolerancji krosna. Zakłady tkackie przetwarzające różne rodzaje tkanin na tym samym krośnie często określają szerszy zakres regulacji (od 30% do 100% wydajności nominalnej), aby sprężarka mogła dostosować się do zapotrzebowania podczas lekkich i ciężkich tkanin bez interwencji operatora.
Jakość powietrza: zawartość oleju i punkt rosy
Zanieczyszczone olejem powietrze plami tkaninę, niszczy jednorodność farb i stwarza zagrożenie pożarowe w zapylonym środowisku hali tkackiej. Specyfikacja zawartości oleju w systemie sprężonego powietrza do tkactwa strumieniowego powinna być niższa niż 0,01 mg/m³, co odpowiada dopuszczalnej zawartości oleju w klasie 1 zgodnie z normą ISO 8573-1 (patrz: Wyzwanie sprężonego powietrza Najlepsze praktyki). Sprężarki PM VSD z wtryskiem oleju firmy Deman osiągają ten poziom dzięki wielostopniowemu pakietowi filtracji, obejmującemu wstępny filtr koalescencyjny, natryskową powłokę i osuszacz adsorpcyjny w standardowej konfiguracji przędzalni tekstylnej. Punkt rosy ciśnieniowej powinien być określony na poziomie +3°C lub niższym dla przędzalni w klimacie umiarkowanym oraz na poziomie -20°C lub niższym dla przędzalni w regionach tropikalnych lub monsunowych, gdzie wilgotność otoczenia jest wysoka. Współpracujemy z inżynierami przędzalni, aby odpowiednio dobrać rozmiar suszarki w oparciu o lokalne dane klimatyczne, ponieważ przewymiarowanie suszarki marnuje energię, a jej niedowymiarowanie umożliwia kondensację w rurociągach dystrybucyjnych.
Przepustowość i zakres regulacji przepływu
Wydajność przepływu powinna być określona przy rzeczywistym ciśnieniu roboczym młyna, a nie w ogólnych warunkach odniesienia. Sprężarka PM VSD o mocy 75 kW dostarcza około 11 do 13 m³/min przy ciśnieniu 0,7 MPa, w zależności od modelu i konkretnych warunków wlotowych. Zakres regulacji — stosunek minimalnego do maksymalnego przepływu, jaki sprężarka może dostarczyć przy utrzymywaniu ciśnienia — powinien być określony na poziomie od 30% do 100% lub więcej dla młynów o zmiennych wzorcach zapotrzebowania. Widzieliśmy młyny, które zawyżały maksymalną wydajność, a następnie nie wykorzystywały w pełni możliwości sprężarki przez pierwsze dwa lata działalności, dlatego nasz zespół inżynierów prosi o dzienny profil zapotrzebowania młyna przed sfinalizowaniem rekomendacji sprężarki. Dopasowanie wydajności sprężarki do rzeczywistego profilu zapotrzebowania jest najważniejszym czynnikiem decydującym o koszcie energii na kilogram wyprodukowanej tkaniny.
Modelowanie kosztów energii dla silników z magnesami trwałymi (PM VSD) w porównaniu ze silnikami o stałej prędkości w przemyśle tekstylnym
Uzasadnienie biznesowe dla PM VSD w przędzalni tekstylnej opiera się na trzech wartościach: koszcie energii sprężonego powietrza na kilogram tkaniny, wydajności tkaniny najwyższej jakości oraz unikniętych kosztach wad związanych z ciśnieniem. Zbudowaliśmy te modele dla przędzalni w Bursie, Denizli i Kayseri, a uzyskane liczby konsekwentnie potwierdzają skuteczność PM VSD w każdej przędzalni pracującej ponad 4000 godzin tkania rocznie z wykorzystaniem jednego systemu sprężonego powietrza.
Specyficzne zużycie energii (kWh na m³)
Zużycie energii to energia zużyta na jednostkę dostarczonego sprężonego powietrza, zazwyczaj wyrażana w kWh na m³ lub kWh na 100 cfm. Nowoczesna sprężarka o stałej prędkości obrotowej w trybie obciążenia i odciążenia (na Raporty IEA dotyczące branży energetycznej danych) przy ciśnieniu roboczym w tekstyliach (0,6 MPa) zazwyczaj działa z wydajnością od 0,12 do 0,14 kWh/m³ uśrednioną w pełnym cyklu obciążenia. Sprężarka PM VSD pracująca przy tym samym ciśnieniu wylotowym i dostosowana do rzeczywistej krzywej zapotrzebowania zazwyczaj działa z wydajnością od 0,09 do 0,11 kWh/m³. Redukcja mocy właściwej o 20 do 25% to główna liczba, na której skupiają się menedżerowie ds. energii w zakładach produkcyjnych, ale skumulowana liczba, która wpływa na wynik finansowy zakładu, to bezwzględna oszczędność kWh rocznie (na BEE India audyty układów sprężonego powietrza). W przypadku jednostki PM VSD o mocy 75 kW pracującej 8000 godzin rocznie typowe roczne oszczędności energii w porównaniu z równoważną jednostką o stałej prędkości mieszczą się w przedziale od 130 000 do 180 000 kWh, w zależności od rzeczywistego profilu obciążenia i lokalnej taryfy za energię elektryczną.
Ekonomia redukcji defektów
Ekonomiczne uzasadnienie stabilności ciśnienia wykracza poza rachunek za energię. Dryft ciśnienia o 0,05 MPa na głowicy może zwiększyć wskaźnik produkcji tkaniny drugiej jakości o 1 do 3 punktów procentowych w typowej tkalni, w zależności od tkanej tkaniny i czułości modelu krosna. Dla przędzalni produkującej 50 ton tkaniny miesięcznie przy średniej cenie sprzedaży, która zapewnia marżę brutto w wysokości 2 dolarów za kilogram, redukcja wskaźnika produkcji drugiej jakości o 2 punkty procentowe przekłada się na około 20 000 dolarów miesięcznie odzyskanej marży. Przeprowadziliśmy walidację tego zakresu z menedżerami ds. jakości w przędzalniach w trzech różnych krajach, a liczby te sprawdzają się w przypadku przędz bawełnianych, mieszanych z poliestrem i bawełną oraz tkanin syntetycznych. Utrzymanie stabilnego ciśnienia zapewnia przędzalni przewidywalność niezbędną do planowania budżetu na jakość, a ta przewidywalność jest bezpośrednio widoczna w miesięcznym rachunku zysków i strat.
Wdrożenie: Co powinien zweryfikować zespół ds. zakupów w młynie
Sprężarka śrubowa PM VSD to znaczący wydatek inwestycyjny dla fabryki tekstyliów, a proces zaopatrzenia korzysta z przejrzystej listy kontrolnej specyfikacji. Opracowaliśmy tę listę kontrolną na podstawie doświadczeń zdobytych w ponad 1000 instalacjach w fabrykach tekstyliów i udostępniamy ją zespołom ds. zaopatrzenia przed sfinalizowaniem oceny.
Certyfikacje i dostosowanie do standardów
Sprężarka powinna być zgodna z odpowiednimi normami krajowymi i międzynarodowymi. Czas jest głównym autorem chińskiej normy JB/T 13345-2017 PM VSD dla sprężarek śrubowych powietrza. Nasze maszyny posiadają oznakowanie CE na eksport na rynki Unii Europejskiej oraz zgodność z normami SASO dla rynku Arabii Saudyjskiej. W przypadku tureckich zakładów produkcyjnych oznakowanie CE jest obowiązkowe, a my wspieramy również turecki proces certyfikacji TSE dla nabywców, którzy preferują sprzęt certyfikowany lokalnie. Dostarczamy pełne pakiety dokumentacji, w tym certyfikaty badań fabrycznych, certyfikaty materiałowe dla elementów ciśnieniowych oraz raporty weryfikacji wydajności, które inżynierowie zakładów produkcyjnych mogą dołączyć do swoich rejestrów zamówień.
Infrastruktura gwarancyjna i serwisowa
Warunki gwarancji na sprężarkę powinny zostać określone na piśmie i obejmować okres gwarancji na blok sprężarki, silnik, napęd VSD i sterownik. Czas oferuje dziesięcioletnią gwarancję na blok sprężarki dla instalacji spełniających wymagania, którą rozszerzyliśmy na podstawie danych dotyczących niezawodności w terenie, zebranych przez 29 lat eksploatacji. Infrastruktura serwisowa jest równie ważna jak warunki gwarancji: kupujący powinien sprawdzić, czy w jego regionie dostępne są zapasy części zamiennych i przeszkolone wsparcie serwisowe. W przypadku tureckich młynów zapewniamy wsparcie serwisowe za pośrednictwem naszej sieci dystrybutorów w Stambule, Bursie i Gaziantep, a także przechowujemy zapasy komisowe kluczowych części zamiennych w tych lokalizacjach, aby zminimalizować przestoje w przypadku awarii serwisowej.
Powierzchnia instalacji i hałas
Zakłady tekstylne często mają ograniczoną powierzchnię w pomieszczeniu sprężarek, ponieważ tkalnia ma priorytet pod względem powierzchni użytkowej. Sprężarki śrubowe PM VSD o mocy od 75 do 160 kW zazwyczaj zajmują od 2,5 do 4 metrów kwadratowych powierzchni użytkowej, wliczając przestrzeń serwisową, co jest wygodne w większości instalacji modernizacyjnych. Poziom hałasu powinien być określony poniżej 78 dB(A) w odległości 1 metra w przypadku instalacji, w których pomieszczenie sprężarek sąsiaduje z tkalnią, oraz poniżej 72 dB(A) w przypadku instalacji, w których pomieszczenie sprężarek sąsiaduje ze ścianą biur administracyjnych. Zamknięte jednostki PM VSD Pracują z poziomem hałasu od 68 do 74 dB(A) w zależności od modelu, co pozwala zakładom produkcyjnym na umieszczenie sprężarkowni bliżej hali tkackiej bez konieczności stosowania adaptacji akustycznej. Nasz zespół inżynierów współpracuje z planistami zakładu, aby zoptymalizować układ sprężarkowni pod kątem przepływu powietrza, dostępu serwisowego i izolacji akustycznej przed dostawą.
Często zadawane pytania
Jaka stabilność ciśnieniowa jest tak naprawdę wymagana w przypadku krosna pneumatycznego?
Nowoczesne, szybkie krosna pneumatyczne regulują ciśnienie w dyszach lokalnie, ale ciśnienie w kolektorze głównym musi mieścić się w granicach ±0,02 MPa od wartości zadanej, aby uniknąć wzrostu wskaźnika usterek. Sprężarki PM VSD utrzymują ciśnienie na wylocie sprężarki w granicach ±0,002 MPa, co daje kolektorowi wystarczający margines na pochłanianie lokalnych spadków ciśnienia w rurociągach dystrybucyjnych bez przekraczania zakresu tolerancji krosna.
Czy napęd PM VSD jest wart swojej ceny w przypadku małego młyna zamiast napędu o stałej prędkości?
W przypadku zakładów produkujących ponad 4000 godzin tkania rocznie z wykorzystaniem jednego systemu sprężonego powietrza, oszczędności energii i redukcja defektów zazwyczaj zwracają się w ciągu 18 do 30 miesięcy. Mniejsze zakłady o mniejszej liczbie godzin rocznie lub zakłady produkujące głównie jeden rodzaj tkaniny przy stabilnym zapotrzebowaniu mogą uznać jednostki o stałej prędkości za akceptowalne, chociaż argument o redukcji defektów w przypadku PM VSD nadal jest aktualny.
Jaka jest różnica między napędem PM VSD z wtryskiem oleju i bezolejowym w zastosowaniach tekstylnych?
Sprężarki PM VSD z wtryskiem oleju są standardowym wyborem dla większości zastosowań w przędzalniach tekstylnych, ponieważ oferują najlepsze połączenie wydajności i kosztów. Bezolejowe sprężarki PM VSD są wymagane w przypadku wrażliwych procesów, w których zanieczyszczenie olejem jest niedopuszczalne, ale są one o 40–60% droższe niż sprężarki z wtryskiem oleju i pracują mniej wydajnie. W większości zastosowań tkackich sprężarki PM VSD z wtryskiem oleju i odpowiednią filtracją za urządzeniem spełniają wymagania dotyczące jakości powietrza przy znacznie niższych kosztach.
Jak często należy przeprowadzać konserwację sprężarki PM VSD w zakładach tekstylnych?
Standardowe interwały konserwacyjne sprężarek PM VSD w przemyśle tekstylnym wynoszą 4000 godzin na wymianę oleju i filtrów, 8000 godzin na wymianę separatora oraz 24 000 godzin na remont kapitalny bloku sprężarki. Napęd VSD i silnik PM zazwyczaj wymagają przeglądu co 8000 godzin, a wentylatory chłodzące co 16 000 godzin. Deman zapewnia harmonogram konserwacji dostosowany do profilu pracy każdego zakładu, a nasz zespół serwisowy w Turcji może wysłać pomoc w ciągu 24 godzin w przypadku awarii.
Czy sprężarki PM VSD można zintegrować z istniejącymi jednostkami o stałej prędkości w młynie?
Tak, i jest to typowa konfiguracja modernizacji. Jednostka PM VSD obsługuje zmienne obciążenie, a jednostka o stałej prędkości obrotowej działa jako sprężarka regulacyjna, aby sprostać szczytowemu zapotrzebowaniu. System sterowania koordynuje pracę obu jednostek, dzięki czemu PM VSD utrzymuje stabilne ciśnienie podczas normalnej pracy, a jednostka o stałej prędkości obrotowej włącza się tylko w okresach szczytowych. Ta hybrydowa konfiguracja często zapewnia 80–90% oszczędności energii w porównaniu z pełną instalacją PM VSD przy 50–60% kosztów kapitałowych.
Jaki jest typowy okres eksploatacji sprężarki śrubowej PM VSD pracującej w trybie ciągłym w przemyśle tekstylnym?
Przy prawidłowej konserwacji sprężarka śrubowa PM VSD w trzyzmianowym systemie pracy w przemyśle tekstylnym zazwyczaj zapewnia 80 000 do 100 000 godzin pracy, zanim wymagany będzie remont kapitalny bloku sprężarki. Napęd VSD i silnik PM mają podobną żywotność, gdy pracują zgodnie z parametrami projektowymi. Dziesięcioletnia gwarancja Deman na blok sprężarki odzwierciedla te dane dotyczące niezawodności, a nasze instalacje są w ciągłej eksploatacji w przemyśle tekstylnym od ponad 15 lat i nadal działają na oryginalnym zestawie wirników, z planowymi remontami.
Dlaczego stabilność ciśnienia jest najważniejszą zmienną
W przypadku przędzalni tekstylnej wykorzystującej technologię sprężonego powietrza (air jet), stabilność ciśnienia na krośnie jest zmienną, która łączy koszty energii, jakość tkaniny i wydajność produkcji. Sprężarka śrubowa PM VSD przeznaczona do pracy w przemyśle tekstylnym – z odpowiednim systemem kontroli ciśnienia, odpowiednim pakietem kontroli jakości powietrza i odpowiednim wsparciem serwisowym – zapewnia przędzalni fundament, który wytrzyma każdą serię tkanin na każdej zmianie. Udoskonalamy nasze konstrukcje sprężarek w oparciu o tę zasadę od 1998 roku, a dane terenowe z ponad tysiąca instalacji tekstylnych wskazują, że stabilność ciśnienia jest zmienną decydującą o tym, czy przędzalnia osiągnie swoje cele produkcyjne i jakościowe. Nasz zespół inżynierów jest do dyspozycji, aby wspierać zespoły ds. zaopatrzenia w przędzalni w zakresie opracowywania specyfikacji, modelowania energetycznego i planowania instalacji, a działów technicznych zachęcamy do kontaktu za pośrednictwem naszych kanałów kontaktowych w celu omówienia szczegółów projektu.
Pan Ryan jest ekspertem w zakresie rozwiązań sprężarek powietrza Ningbo Demana Compressor Co., Ltd. to krajowe przedsiębiorstwo high-tech i firma „Małego Giganta” założona w 1998 roku. Z ponad 29-letnim doświadczeniem i 127 patentami, Deman specjalizuje się w sprężarkach z wtryskiem oleju VSD, dwustopniowych systemach PM VSD oraz inteligentnych rozwiązaniach w zakresie sprężonego powietrza dla globalnych odbiorców z branży tekstylnej i przemysłowej.
LinkedIn: Kompresor Ningbo Deman
YouTube
Facebook