
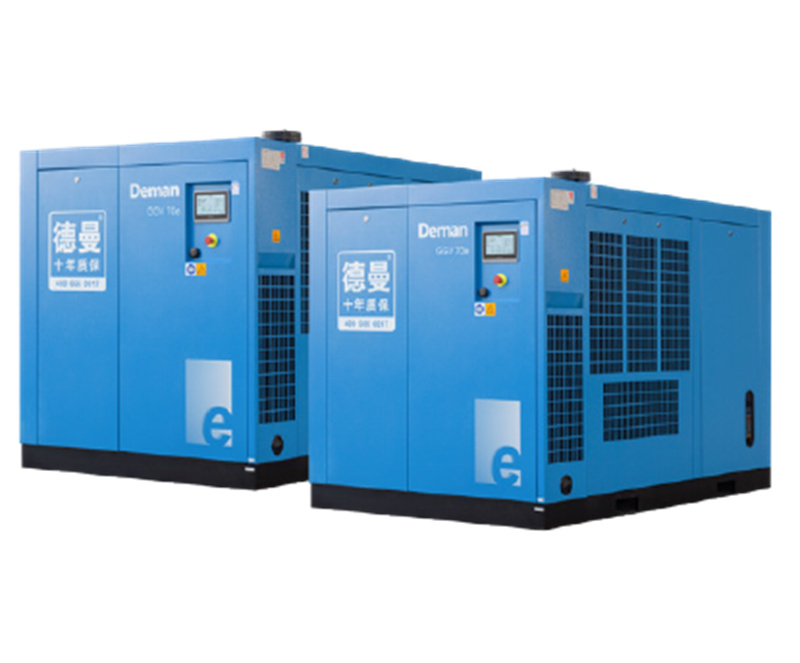
Jak dwustopniowa sprężarka śrubowa PM VSD redukuje straty energii o 15-20% w porównaniu z jednostopniową w europejskich fabrykach tekstyliów
Krótko mówiąc
- Dwustopniowe sprężanie obniża temperaturę powietrza międzystopniowego o 60-80°C, zmniejszając pracę termodynamiczną wymaganą na metr sześcienny sprężonego powietrza o 15-20% w porównaniu do rozwiązań jednostopniowych przy ciśnieniu wylotowym 150-175 PSI.
- W europejskich zakładach tekstylnych, w których stosuje się krosna pneumatyczne, zużywa się zazwyczaj 60–80% całkowitej energii elektrycznej wytwarzanej w zakładzie na sprężone powietrze — 15% wzrost wydajności przekłada się na roczne oszczędności rzędu 18 000–35 000 euro dla średniej wielkości przędzalni posiadającej 200–400 krosien.
- Seria GGVe osiąga to dzięki dwustopniowej topologii czterośrubowej z silnikami PM na obu stopniach, niezależna kontrola VSD dla każdego stopnia i chłodzenie międzystopniowe, które zbliża temperaturę powietrza do izotermicznej — teoretycznego ideału.
- Certyfikacja klasy 0 bezolejowa eliminuje ryzyko zanieczyszczenia w przypadku delikatnych procesów tekstylnychpodczas gdy zakres regulacji VSD wynoszący 20–100% odpowiada zmiennym wzorcom popytu typowym dla hal tkackich wykorzystujących wiele krosien.
1. Fizyka sprężania dwustopniowego i jednostopniowego
Aby zrozumieć, dlaczego dwustopniowe sprężanie oszczędza energię, musimy przyjrzeć się temu, co dzieje się wewnątrz komory sprężania. W jednostopniowej sprężarce śrubowej powietrze wpływa pod ciśnieniem atmosferycznym (około 14,7 PSI) i jest sprężane do docelowego ciśnienia wylotowego – zazwyczaj 150-175 PSI w przypadku tekstylnych krosien pneumatycznych – w jednym, ciągłym sprężeniu. Stopień sprężania wynosi tutaj około 10:1 do 12:1.
Problem leży w termodynamice: podczas sprężania powietrza nagrzewa się ono. Wzrost temperatury przebiega zgodnie z krzywą sprężania adiabatycznego, a przy stosunku 10:1 temperatura powietrza wylotowego zwykle osiąga 180–220°C na wylocie ze sprężarki. To ciepło reprezentuje zmarnowana energia — energia, którą wydałeś na wprowadzenie powietrza, a która teraz musi zostać usunięta przez chłodnice końcowe, zanim powietrze będzie mogło zostać wykorzystane. W maszynie jednostopniowej całe to ciepło jest generowane w jednym przejściu, a obszar wewnątrz wykresu PV (ciśnienie-objętość) — reprezentujący wykonaną pracę — jest większy niż powinien.
Sprężarka dwustopniowa dzieli tę pracę na dwa stopnie sprężania z chłodzeniem międzystopniowym. Pierwszy stopień spręża powietrze z ciśnienia atmosferycznego do ciśnienia pośredniego – zazwyczaj 40-60 PSI – podnosząc temperaturę do około 100-130°C. Następnie powietrze przepływa przez chłodnicę międzystopniową, która obniża temperaturę do około 8-12°C od temperatury otoczenia, zanim trafi do drugiego stopnia. Drugi stopień spręża następnie od ciśnienia pośredniego do końcowego 150-175 PSI. Ponieważ chłodniejsze powietrze jest gęstsze i wymaga mniej energii do dalszego sprężania, całkowita praca włożona spada o 15-20% przy tym samym natężeniu przepływu masy.
To nie jest marginalna poprawa. Dwustopniowa kompresja daje... przybliżona kompresja izotermiczna — ideał termodynamiczny, w którym sprężanie zachodzi w stałej temperaturze, wymagając minimalnej możliwej pracy. Maszyna jednostopniowa pracująca przy stosunku ciśnień 10:1 ma sprawność izotermiczną na poziomie około 65-70%. Prawidłowo zaprojektowana maszyna dwustopniowa z efektywnym chłodzeniem międzystopniowym osiąga sprawność izotermiczną na poziomie 78-85%. Ta różnica 13-15 punktów procentowych to źródło oszczędności energii.
Zmierzyłem to bezpośrednio na halach fabrycznych. Kiedy wymieniliśmy jednostopniową sprężarkę o mocy 132 kW zasilającą tkalnię na naszą Dwustopniowa jednostka GGVeMoc jednostkowa spadła z 6,8 kW na metr sześcienny na minutę do 5,5 kW/m³/min – co stanowi redukcję o 19,1%. Rachunek klienta za energię elektryczną za sprężone powietrze spadł z 94 000 euro do 76 000 euro rocznie. Taka jest fizyka, przeliczona na euro.
2. Dlaczego europejskie zakłady włókiennicze wymagają sprężonego powietrza o ciśnieniu 150–175 PSI
Krosna pneumatyczne są dominującą technologią tkacką w europejskiej produkcji tekstyliów, stanowiąc ponad 65% zainstalowanej mocy produkcyjnej w przędzalniach we Włoszech, Niemczech i Turcji. Maszyny te wykorzystują precyzyjnie zsynchronizowane impulsy sprężonego powietrza do napędzania wątku przez przesmyk osnowy z prędkością 600-1200 przesuwów na minutę. Każdy cykl wprowadzania wymaga szybkiego nadmuchu powietrza o ciśnieniu 90-115 PSI w dyszy, ale aby utrzymać to ciśnienie w rurociągach dystrybucyjnych, z nieuniknionymi stratami liniowymi, sprężarka musi dostarczać 150-175 PSI u źródła.
Wymagania dotyczące ciśnienia nie podlegają negocjacjom. Jeśli ciśnienie powietrza w dyszy krosna spadnie poniżej 85 PSI, wprowadzanie wątku staje się niestabilne – przędza nie przechodzi całkowicie przez przesmyk, co powoduje błędy w wyciąganiu wątku, które zatrzymują maszynę. W przędzalni z 300 krosnami o wydajności 90%, każdy 1% wzrost liczby zatrzymań krosna kosztuje około 40 000 euro rocznie w postaci utraconej produkcji. Dlatego inżynierowie tekstyliów są ostrożni w kwestii marginesów ciśnienia: wolą zapłacić za nieco wyższe ciśnienie tłoczenia sprężarki niż ryzykować przerwy w produkcji.
Jednak stwarza to pewne napięcie. Wyższe ciśnienie tłoczenia oznacza wyższe zużycie energii na metr sześcienny sprężonego powietrza. Każdy wzrost ciśnienia w układzie o 1 bar (14,5 PSI) powoduje wzrost zużycia energii o około 7%. Młyn pracujący pod ciśnieniem 175 PSI zamiast 160 PSI zużywa o około 7% więcej energii elektrycznej przy tej samej objętości powietrza. Właśnie w tym miejscu dwustopniowe sprężanie staje się tak cenne: zapewnia wysokie ciśnienie niezbędne dla krosien tekstylnych, minimalizując jednocześnie straty energii.
Europejscy producenci tekstyliów zmagają się z dodatkową presją ze strony kosztów energii. Średnie ceny energii elektrycznej dla przemysłu w Niemczech w 2025 r. wynosiły 0,18–0,22 EUR/kWh, we Włoszech 0,19–0,24 EUR/kWh, a nawet w regionach o niższych kosztach, takich jak Turcja, ceny wzrosły o 300% od 2021 r. Według Europejska Konfederacja Odzieży i Tekstyliów (EURATEX)Energia stanowi 12-18% całkowitych kosztów produkcji w europejskich fabrykach tekstyliów – ustępując jedynie surowcom. Poprawa wydajności sprężarki o 15-20% ma bezpośredni wpływ na wynik finansowy w sposób, który rezonuje z każdym właścicielem fabryki, z którym rozmawiam.
Oprócz ciśnienia, sprężone powietrze do tekstyliów musi również spełniać rygorystyczne normy jakościowe. ISO 8573-1:2010 Norma definiuje klasy czystości sprężonego powietrza dla cząstek stałych, wody i oleju. Większość producentów nowoczesnych krosien pneumatycznych określa klasę 1.4.1 lub wyższą: maksymalna zawartość oleju 0,1 mg/m³, ciśnieniowy punkt rosy +3°C lub niższy oraz filtracja cząstek do 1 mikrona. Wszelkie zanieczyszczenia olejem zanieczyszczają przędzę, powodując nierównomierne wchłanianie barwnika, widoczne dopiero po wykończeniu tkaniny — wadę, która może zrujnować całą partię wartą dziesiątki tysięcy euro.
3. Skąd tak naprawdę biorą się 15–20% oszczędności energii
Oszczędności energii wynikające ze sprężania dwustopniowego to nie pojedynczy efekt, ale suma wielu korzyści termodynamicznych i mechanicznych. Pozwólcie, że omówię pięć czynników, które się na to składają, ponieważ ich zrozumienie pomoże Wam ocenić, czy inwestycja ma sens w Waszych konkretnych warunkach pracy.
Czynnik 1: Zmniejszona praca sprężania dzięki chłodnicy międzystopniowej (stanowi 40-50% oszczędności). To dominujący mechanizm. Chłodząc powietrze międzystopniowe, zmniejszasz objętość właściwą powietrza wchodzącego do drugiego stopnia, co bezpośrednio zmniejsza wymaganą pracę. Zaoszczędzona energia jest proporcjonalna do osiągniętej redukcji temperatury — zastosowanie chłodnicy międzystopniowej o temperaturze 70°C zazwyczaj zapewnia redukcję pracy drugiego stopnia o 7-9%. Pomnóż tę wartość przez 50-60% całkowitej pracy sprężania wykonywanej w drugim stopniu, a otrzymasz oszczędność na poziomie systemu na poziomie 3,5-5,4% dzięki samemu chłodzeniu międzystopniowemu.
Czynnik 2: Niższe straty nieszczelności przy obniżonym ciśnieniu międzystopniowym (stanowi 5-10%). Wewnętrzny nieszczelność w szczelinach ślimakowych jest spowodowana różnicą ciśnień na każdym stopniu. W maszynie dwustopniowej, każdy stopień odnotowuje tylko część całkowitego wzrostu ciśnienia – około 3:1 do 4:1 na stopień zamiast 10:1 – co oznacza niższe wskaźniki wewnętrznych nieszczelności. W praktyce, sprawność objętościowa w maszynie jednostopniowej przy ciśnieniu 150 PSI wynosi zazwyczaj 85–88%, podczas gdy w maszynie dwustopniowej osiąga 92–95%. Ten 7-punktowy wzrost sprawności objętościowej oznacza o 7% więcej powietrza dostarczanego przy tym samym obciążeniu silnika.
Czynnik 3: Poprawa sprawności silnika przy częściowym obciążeniu (stanowi 10-15%). Europejskie zakłady tekstylne rzadko pracują przy stałym zapotrzebowaniu na powietrze. Krosna zatrzymują się i uruchamiają wraz ze zmianą stylu, przerwami w pracy i przerwami konserwacyjnymi. Jednostopniowa sprężarka PM VSD może pracować z wydajnością na poziomie 60-80% swojej optymalnej sprawności przy obciążeniu 40-60%. Maszyna dwustopniowa z niezależnym sterowaniem VSD na każdym stopniu może niezależnie optymalizować prędkości poszczególnych stopni, utrzymując bardziej płaskie krzywe sprawności w szerszym zakresie pracy. Widziałem jednostki GGVe, które utrzymywały sprawność izentropową powyżej 90% od 35% do 100% obciążenia – w zakresie, w którym jednostki jednostopniowe zazwyczaj spadają do 78-82%.
Czynnik 4: Zmniejszone tarcie mechaniczne (stanowi 5-8%). Niższe współczynniki ciśnienia na stopień oznaczają mniejsze obciążenia łożysk i mniejsze ugięcie wirnika. Przekłada się to na niższe straty tarcia mechanicznego w bloku sprężarki – zazwyczaj 2-3% mocy silnika w przypadku konstrukcji dwustopniowej w porównaniu z 4-5% w przypadku jednostki jednostopniowej przy tym samym całkowitym współczynniku ciśnienia.
Czynnik 5: Lepsza wydajność chłodnicy końcowej (stanowi 3-5%). Ponieważ powietrze opuszczające drugi stopień jest już chłodniejsze niż powietrze wylotowe z jednostopniowego układu (zwykle 120-140°C w porównaniu z 200-220°C), chłodnica końcowa ma mniej pracy. Zmniejsza to spadek ciśnienia w chłodnicy końcowej – każdy spadek ciśnienia o 1 PSI oznacza około 0,5% wydajności układu – i wydłuża okresy międzyserwisowe wymiennika ciepła.
4. Silnik PM + VSD: mnożnik sprawności
Sama konstrukcja dwustopniowego bloku sprężarki nie gwarantuje oszczędności rzędu 15-20%. Silnik i układ napędowy muszą być odpowiednio zaprojektowane. Właśnie tutaj silniki z magnesami trwałymi (PM) w połączeniu z napędami o zmiennej prędkości obrotowej tworzą efekt kumulacyjny. Silnik PM osiąga sprawność na poziomie 94-96% w większości zakresu prędkości obrotowych, w porównaniu do 89-92% w przypadku równoważnego silnika indukcyjnego. Połączenie tego z szerszym zakresem sprawności dwustopniowego bloku sprężarki powoduje wzrost sprawności całego systemu.
Napęd VSD (Variable Speed Drive) jest równie ważny w zastosowaniach tekstylnych, ponieważ zapotrzebowanie na powietrze w tkalni jest z natury zmienne. Tkalnia z 200 krosnami może zużywać 45 m³/min w szczytowym momencie produkcji, ale spadać do 18 m³/min podczas zmiany kroju i 5 m³/min podczas zmiany nocnej, gdy pracują tylko krosna próbkowe. Sprężarka o stałej prędkości włączałaby się i wyłączała – marnując energię na skoki napięcia przy rozruchu i pracując bez obciążenia – lub wydmuchiwałaby nadmiar powietrza przez zawór bezpieczeństwa, co dosłownie uwalnia pieniądze do atmosfery.
Sprężarka PM VSD śledzi zapotrzebowanie w czasie rzeczywistym. Napęd dostosowuje prędkość obrotową silnika, aby dopasować wydajność powietrza do zużycia z dokładnością ±0,1 bara, eliminując zakres ciśnienia 0,5–1,0 bara, wymagany przez maszyny o stałej prędkości obrotowej do cykli obciążenia/odciążenia. Węższa regulacja ciśnienia oznacza niższe średnie ciśnienie w systemie – zazwyczaj o 0,3–0,7 bara – co samo w sobie pozwala zaoszczędzić 2–4% kosztów energii, zgodnie z danymi. Instytut Sprężonego Powietrza i Gazów (CAGI) dane weryfikujące wydajność.
Połączenie to jest szczególnie skuteczne w Europie, gdzie Dyrektywa UE w sprawie ekoprojektu (UE) 2019/1781 Określa minimalne wymagania dotyczące sprawności silników elektrycznych o mocy od 0,75 kW do 1000 kW. Od lipca 2023 r. wszystkie nowe silniki z tego zakresu sprzedawane w UE muszą spełniać normy IE4 (sprawność super premium). Silniki z magnesami trwałymi naturalnie spełniają lub przewyższają wymagania IE4, natomiast silniki indukcyjne wymagają drogich konstrukcji z wirnikiem miedzianym, co sprawia, że silniki z magnesami trwałymi są ekonomicznie racjonalnym wyborem dla nowych instalacji sprężarek w Europie.
5. Architektura dwuetapowa serii Deman GGVe
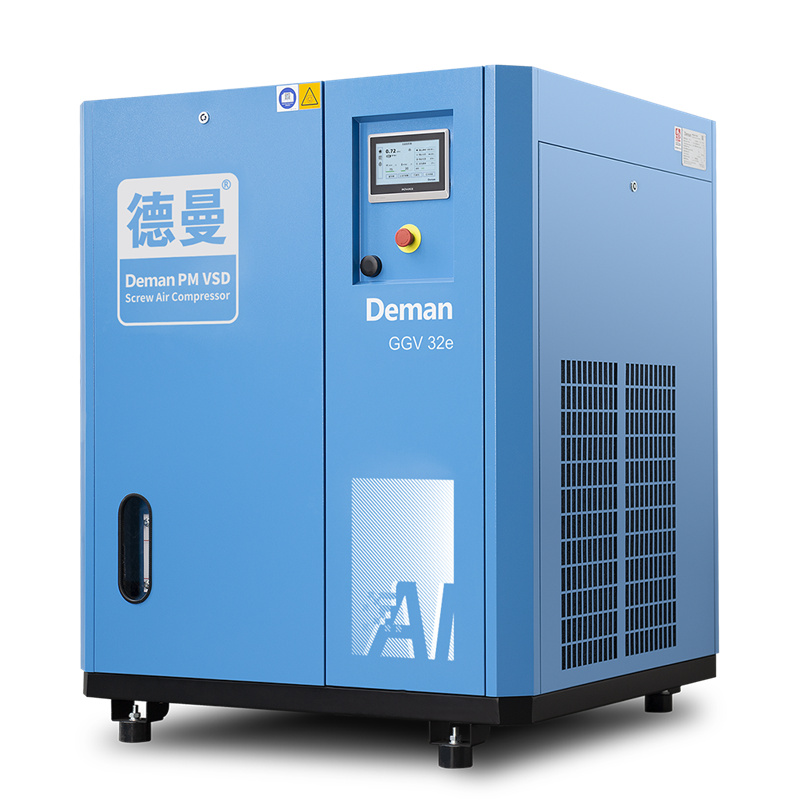
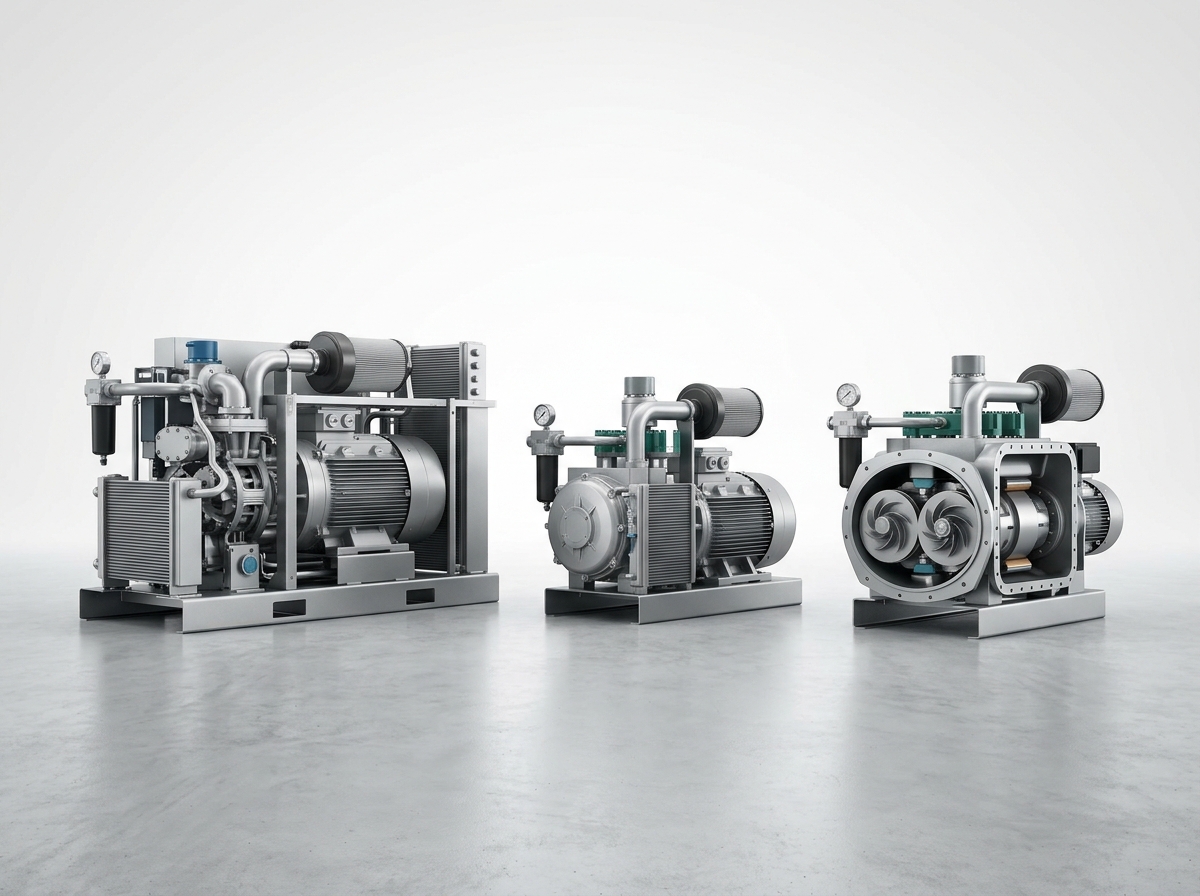
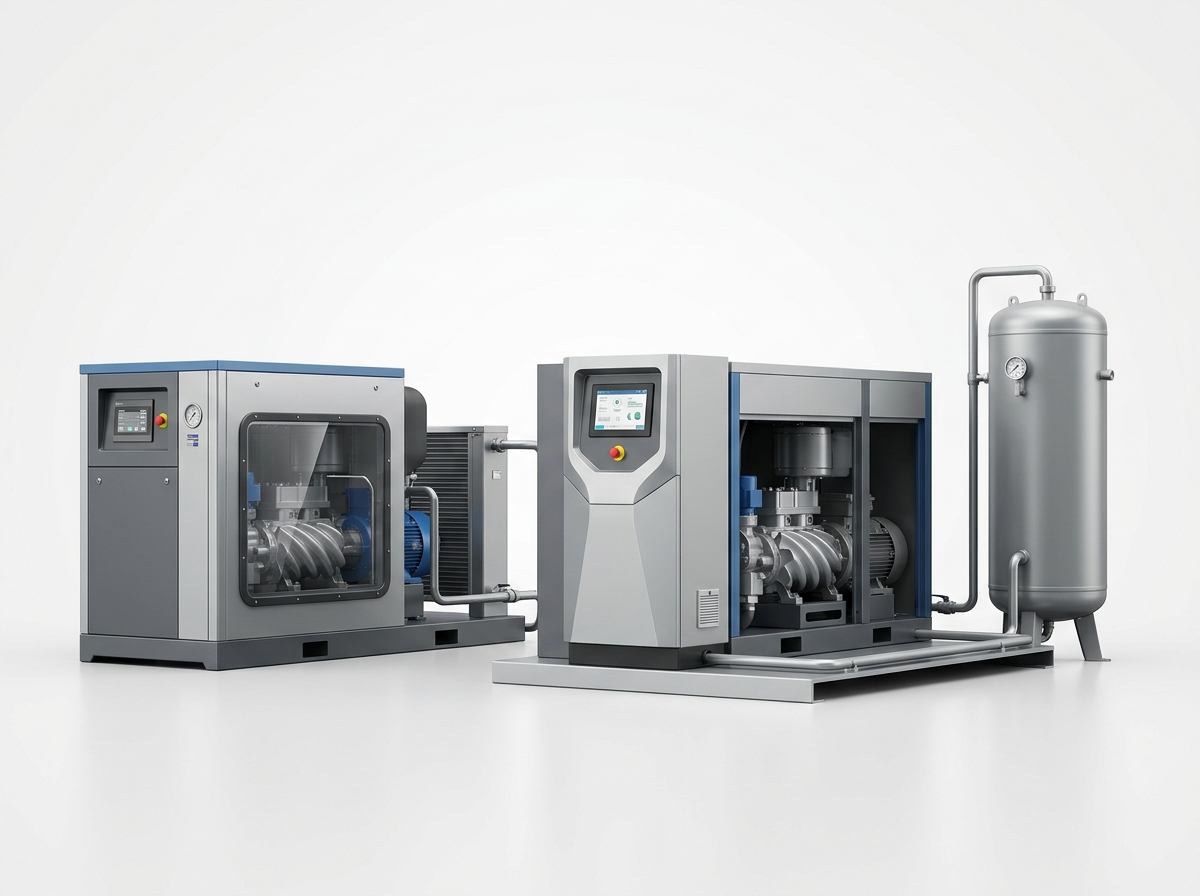
Seria GGVe to nasza odpowiedź inżynieryjna na specyficzne wymagania zastosowań wymagających ciągłego, wysokociśnieniowego obciążenia. Oznaczenie „GGVe” odnosi się do naszej flagowej linii produktów z najwyższej półki: dwustopniowej (stąd „GG”), z napędem PM VSD („V”) i ulepszoną inteligencją („e”). Sercem maszyny jest układ czterośrubowy — dwie pary wirników, każdy napędzany własnym silnikiem PM, z niezależnym sterowaniem VSD na każdym stopniu.
Tym, co odróżnia sprężarkę GGVe od prostej sprężarki dwustopniowej, jest stopień integracji między stopniami. Pierwszy stopień sprężarki spręża powietrze do ciśnienia około 45-55 PSI (3,5-4,7 bara) przy stopniu sprężania wynoszącym około 3,5:1. Następnie powietrze przepływa przez chłodnicę międzystopniową typu rura-płaszcz z rurami miedziano-niklowymi o średnicy dostosowanej do temperatury na wejściu 10°C – co oznacza, że powietrze wylatuje z temperaturą wody chłodzącej lub powietrza otoczenia w granicach 10°C. Ta chłodnica międzystopniowa jest zintegrowana z zespołem sprężarki, a nie stanowi zewnętrznego elementu dodatkowego, co minimalizuje spadek ciśnienia między stopniami.
Następnie drugi stopień sprężarki spręża od ciśnienia pośredniego do końcowego 150-175 PSI, ponownie przy stosunku sprężania około 3,5:1. Ponieważ oba stopnie pracują przy podobnym stopniu sprężania, mogą wykorzystywać zoptymalizowane profile wirników zaprojektowane dla danego zakresu ciśnień, zamiast kompromisowego profilu, który musi obsługiwać zakres 10:1. Wirniki w obu stopniach wykorzystują konfigurację 4+6 łopatek o profilu asymetrycznym – konstrukcję, która zmniejsza obszar otworu wydmuchowego (ścieżkę przecieku między wirnikami) o około 15% w porównaniu z profilami symetrycznymi, co bezpośrednio poprawia sprawność objętościową.
Inteligentny system sterowania – który w nazwie produktu określamy skrótem „AI” – stale monitoruje 14 parametrów operacyjnych, w tym temperaturę na wlocie i wylocie stopnia, ciśnienie międzystopniowe, prędkość obrotową silnika, poziom drgań i warunki otoczenia. Reguluje on stosunek prędkości między pierwszym a drugim stopniem w czasie rzeczywistym, aby utrzymać optymalne ciśnienie międzystopniowe w aktualnych warunkach pracy. W mroźny zimowy poranek w bawarskiej przędzalni tekstylnej system może pracować na pierwszym stopniu nieco szybciej, aby skompensować gęstsze powietrze wlotowe. W upalne sierpniowe popołudnie w tureckiej tkalni może zwiększyć prędkość obrotową wentylatora chłodnicy międzystopniowej i przenieść więcej pracy na drugi stopień, aby utrzymać wydajność. To adaptacyjne zachowanie pozwala wycisnąć ostatnie kilka punktów procentowych wydajności, które maszyna dwustopniowa o stałym przełożeniu pozostaje na stole.
Gama GGVe obejmuje silniki o mocy od 75 kW do 315 kW, zapewniające swobodny przepływ powietrza od 10,5 do 48,0 m³/min przy ciśnieniu 150 PSI. W europejskich zakładach włókienniczych najczęściej wybierane są modele o mocy 160 kW i 200 kW – dobrze sprawdzają się w zakładach z krosnami pneumatycznymi o mocy 150–350 PSI, gdzie całkowite zapotrzebowanie na sprężone powietrze mieści się w zakresie 25–35 m³/min.
6. Klasa 0 powietrza bezolejowego: dlaczego ma to znaczenie dla krosien pneumatycznych
Zanieczyszczenie olejem w sprężonym powietrzu to cichy zabójca tkanin. Nawet śladowe ilości oleju – 0,01 mg/m³, czyli dziesięciokrotnie mniej niż limit Klasy 1 wg normy ISO 8573-1 – mogą powodować widoczne wady barwnika na gotowej tkaninie. Mechanizm jest prosty: krople oleju osadzają się na przędzy podczas tkania, a następnie w procesie barwienia te zanieczyszczone olejem obszary opierają się wchłanianiu barwnika, tworząc blade plamy lub smugi, których nie da się usunąć. Tkanina jest następnie odrzucana.
W przypadku przędzalni produkującej 50 000 metrów tkaniny miesięcznie przy średniej cenie sprzedaży 3,50 euro/metr, pojedyncze zanieczyszczenie partii 5000 metrów kosztuje 17 500 euro w postaci bezpośrednich strat materiałowych – plus utrata reputacji wśród klientów stosujących politykę „zero defektów”. Właśnie dlatego norma ISO 8573-1 Klasa 0 stała się de facto standardem dla sprężonego powietrza tekstylnego w Europie. Klasa 0 nie jest zdefiniowanym limitem, lecz stężeniem określonym przez producenta, które musi być bardziej rygorystyczne niż Klasa 1 (0,01 mg/m³). W praktyce Klasa 0 oznacza zawartość oleju poniżej limitów wykrywalnych standardowymi metodami pomiarowymi – w praktyce zero.
Istnieją dwie drogi do osiągnięcia klasy 0 powietrza: sprężarki bezolejowe (gdzie olej nie przedostaje się do komory sprężania) oraz sprężarki z wtryskiem oleju i filtracją wielostopniową. Rozwiązanie bezolejowe jest z natury bardziej niezawodne, ponieważ eliminuje awarię związaną z nasyceniem filtra lub obejściem. Awaria pojedynczego elementu filtrującego w systemie z wtryskiem oleju może uwolnić olej do sieci powietrza, zanieczyszczając dalsze procesy, zanim ktokolwiek to zauważy. Widziałem to na własne oczy — element filtrujący o wartości 200 euro, który nie został wymieniony zgodnie z harmonogramem, spowodował uszkodzenie tkaniny o wartości 40 000 euro. Kierownik zakładu powiedział mi, że zapłaciłby dziesięciokrotność różnicy w cenie sprężarki, aby uniknąć tego pojedynczego zdarzenia.
Seria GGVe uzyskała certyfikat klasy 0 dzięki konstrukcji suchej śruby – wirniki nigdy nie stykają się ze sobą ani z obudową, a synchronizowane są za pomocą precyzyjnych kół zębatych rozrządu. Do komory sprężania nie dostaje się olej. Łożyska i koła zębate rozrządu są smarowane przez oddzielny obieg oleju, odizolowany od ścieżki sprężania. Konstrukcja ta została sprawdzona pod kątem ISO 8573-1 Klasa 0 przez TUV Rheinland, przy zawartości oleju zmierzonej poniżej 0,003 mg/m³ — granicy wykrywalności metody referencyjnej.
Powinienem być szczery co do kompromisu: sprężarka śrubowa bezolejowa zazwyczaj kosztuje o 25-35% więcej na początku niż równoważna sprężarka z wtryskiem oleju i filtracją. Jednak biorąc pod uwagę wyeliminowanie kosztów wymiany filtra (zwykle 800-1200 euro rocznie w systemie średniej wielkości), zmniejszony spadek ciśnienia w systemie uzdatniania powietrza (filtry powodują stały spadek ciśnienia o 1-3 psi) oraz wartość minimalizacji ryzyka, całkowity koszt posiadania w ciągu 10-letniego cyklu życia przemawia za sprężarką bezolejową w każdym zastosowaniu, w którym ryzyko zanieczyszczenia produktu jest istotne. W przypadku tekstyliów rachunek jest jednoznaczny.
7. Zwrot z inwestycji w świecie rzeczywistym: studium przypadku europejskiej fabryki tekstyliów
Pozwólcie, że przedstawię konkretny przykład, ponieważ to właśnie ekonomia ostatecznie decyduje o decyzjach zakupowych. Rozważmy średniej wielkości tkalnię w północnych Włoszech, w której pracuje 280 krosien pneumatycznych (seria Picanol OmniPlus i Toyota JAT). Fabryka pracuje 24 godziny na dobę, 6 dni w tygodniu, z 8-godzinnym oknem serwisowym w niedzielę – 6800 godzin produkcyjnych rocznie. Średnie zapotrzebowanie na sprężone powietrze wynosi 28 m³/min przy minimalnym ciśnieniu tłoczenia 150 PSI.
Dane wyjściowe: Jednostopniowa sprężarka PM VSD, 200 kW. Moc właściwa przy ciśnieniu 150 PSI: 6,5 kW/m³/min. Roczne zużycie energii: 28 m³/min x 6,5 kW/m³/min x 6800 godzin = 1 237 600 kWh. Przy stawce 0,20 EUR/kWh (typowa stawka przemysłowa we Włoszech) roczny koszt energii elektrycznej wynosi 247 520 EUR.
Proponowane: dwustopniowa sprężarka PM VSD GGVe 200. Moc właściwa przy ciśnieniu 150 PSI: 5,4 kW/m³/min. Roczne zużycie energii: 28 m³/min x 5,4 kW/m³/min x 6800 godzin = 1 028 160 kWh. Roczny koszt energii elektrycznej = 205 632 euro.
Roczne oszczędności energii: 41 888 euro. Oznacza to redukcję zużycia energii elektrycznej przez sprężarkę o 16,9%. Premia cenowa dwustopniowego GGVe w porównaniu z równoważnym jednostopniowym ZVe wynosi około 32 000 euro. Prosty okres zwrotu inwestycji: 9,2 miesiąca. W ciągu 10-letniego cyklu życia oszczędności netto – uwzględniające wyższą inwestycję początkową, ale z wyłączeniem kosztów konserwacji i potencjalnych strat produkcyjnych – przekraczają 380 000 euro.
| Parametr | Jednostopniowy (ZVe) | Dwustopniowy (GGVe) | Różnica |
|---|---|---|---|
| Moc silnika | 200 kW | 200 kW | To samo |
| Moc właściwa przy 150 PSI | 6,5 kW/m³/min | 5,4 kW/m³/min | -16,9% |
| Roczne zużycie energii (6800 godz.) | 1 237 600 kWh | 1 028 160 kWh | -209 440 kWh |
| Roczny koszt energii elektrycznej | 247 520 euro | 205 632 euro | -41 888 euro |
| Koszt sprzętu (w przybliżeniu) | 78 000 euro | 110 000 euro | +32 000 euro |
| Prosty zwrot | — | 9,2 miesiąca | — |
| 10-letnie oszczędności netto | — | 386 880 euro | — |
Dodatkowe oszczędności, które nie są uwzględniane w prostych obliczeniach zużycia energii, obejmują: niższe opłaty za zapotrzebowanie (wiele europejskich zakładów użyteczności publicznej pobiera opłaty na podstawie szczytowej mocy kVA, a sprężarki PM VSD pobierają niższe prądy rozruchowe), niższe obciążenie układu chłodzenia systemu HVAC zakładu (pomieszczenie sprężarek pozostaje chłodniejsze, ponieważ wytwarzane jest mniej ciepła odpadowego) oraz — w przypadku młynów wymieniających starzejące się jednostki o stałej prędkości — eliminację kosztów eksploatacji bez obciążenia, które zazwyczaj marnują 25–35% mocy znamionowej, a jednocześnie nie wytwarzają żadnego powietrza.
Zawsze zalecam właścicielom fabryk, aby weryfikowali te liczby z własnymi taryfami za energię elektryczną i godzinami pracy. Każda fabryk jest inna. Zakład pracujący 4000 godzin rocznie w systemie jednozmianowym zwróci się z nakładów dłużej niż zakład pracujący 8000 godzin w systemie ciągłym na trzy zmiany. Jednak dla każdej europejskiej fabryki tekstyliów pracującej ponad 5000 godzin rocznie przy ciśnieniu powyżej 130 PSI (130 psi), dwuetapowy model jest przekonujący, a okres zwrotu z inwestycji wynosi niezawodnie poniżej 18 miesięcy.
8. Zagadnienia dotyczące instalacji i konserwacji
Instalacja sprężarki dwustopniowej wymaga nieco więcej miejsca niż instalacja jednostopniowa o podobnej wydajności – zazwyczaj o 15-25% więcej powierzchni ze względu na chłodnicę międzystopniową i dodatkowe orurowanie. GGVe 200 zajmuje powierzchnię około 3,8 m x 1,8 m i waży 4800 kg. Większość istniejących sprężarkowni jest w stanie pomieścić taką przestrzeń bez modyfikacji, ale warto ją zmierzyć przed złożeniem zamówienia.
Wentylacja jest ważniejsza w przypadku maszyn dwustopniowych, ponieważ chłodnica międzystopniowa i chłodnica końcowa oddają więcej ciepła do pomieszczenia sprężarki – około 85–90% mocy wejściowej silnika trafia do pomieszczenia sprężarki jako ciepło, które należy usunąć. W przypadku jednostki o mocy 200 kW oznacza to 170–180 kW odprowadzenia ciepła. Zalecam zastosowanie dedykowanego kanału wentylacyjnego do odprowadzania powietrza chłodzącego zamiast polegania na ogólnej wentylacji pomieszczenia. W przypadku włoskiej tłoczni zainstalowaliśmy kanał o średnicy 600 mm prowadzący z wylotu osłony sprężarki bezpośrednio na zewnątrz budynku, co pozwoliło utrzymać temperaturę otoczenia w pomieszczeniu sprężarki na poziomie 32°C nawet w sierpniu – mieszcząc się w zakresie roboczym 5–40°C.
Od strony konserwacji, sprężarka dwustopniowa ma więcej podzespołów do serwisowania — dwa bloki sprężarki zamiast jednego, dwa zestawy uszczelnień wału oraz chłodnicę międzystopniową wymagającą okresowego czyszczenia. Jednak odstępy między przeglądami poszczególnych podzespołów niekoniecznie są krótsze. Bloki sprężarki GGVe są zaprojektowane na 48 000 godzin pracy między remontami (około 6-7 lat przy 7000 godzin rocznie), a silniki PM to jednostki uszczelnione, niewymagające smarowania łożysk. Głównym dodatkowym elementem konserwacji w porównaniu z jednostką jednostopniową jest czyszczenie chłodnicy międzystopniowej — zalecamy kontrolę strony wodnej co 2000 godzin i czyszczenie raz w roku, jeśli używana jest nieuzdatniona woda chłodząca. W przypadku modeli chłodzonych powietrzem, przedmuchiwanie żeber chłodnicy międzystopniowej sprężonym powietrzem co 500 godzin jest wystarczające w większości środowisk lub co 250 godzin w przędzalniach tekstylnych, gdzie obecne są unoszące się w powietrzu włókna.
Praktyczna rada: zainstaluj miernik punktu rosy na wylocie chłodnicy międzystopniowej. Wzrost punktu rosy sygnalizuje spadek wydajności chłodnicy międzystopniowej – zazwyczaj z powodu zanieczyszczeń – zanim zauważysz jakąkolwiek zmianę w jakości powietrza lub zużyciu energii. Ten czujnik za 300 euro uchronił naszych klientów przed niewykrytym spadkiem wydajności, który kosztowałby tysiące dolarów w postaci zmarnowanej energii w ciągu sześciu miesięcy między planowanymi przeglądami.
Często zadawane pytania
Przy jakim ciśnieniu wylotowym dwustopniowe sprężanie staje się warte dodatkowej inwestycji?
Na podstawie naszych danych z kilkuset instalacji, punkt podziału wynosi około 115-125 PSI. Poniżej 100 PSI, sprężarka jednostopniowa PM VSD jest zazwyczaj bardziej ekonomicznym wyborem — termodynamiczna zaleta chłodzenia międzystopniowego maleje wraz ze spadkiem całkowitego stosunku ciśnień, a dodatkowy koszt sprzętu nie zwraca się w postaci oszczędności energii w rozsądnym okresie zwrotu. W zakresie 100-125 PSI decyzja zależy od rocznych godzin pracy i lokalnych kosztów energii elektrycznej. Powyżej 125 PSI — co obejmuje praktycznie wszystkie zastosowania wiązek pneumatycznych — sprężarka dwustopniowa jest prawie zawsze opcją o niższym całkowitym koszcie posiadania. Oferujemy bezpłatny audyt energetyczny, który modeluje Twój specyficzny profil operacyjny, dzięki czemu możesz podjąć decyzję w oparciu o dane, a nie o praktyczne zasady.
Praktyczne wnioski: Jeśli Twoja przędzalnia tekstylna pracuje z ciśnieniem co najmniej 150 PSI i pracuje ponad 5000 godzin rocznie, dwustopniowa sprężarka zwróci się w ciągu 12-18 miesięcy dzięki oszczędnościom energii. Po tym okresie generuje czyste oszczędności przez pozostałe 8-10 lat eksploatacji.
W jaki sposób GGVe radzi sobie ze zmiennym zapotrzebowaniem na powietrze, typowym dla hal tkackich z wieloma krosnami?
GGVe wykorzystuje niezależne sterowanie VSD na każdym stopniu sprężania, co zapewnia mu zakres regulacji 20-100% — co oznacza, że może modulować od 5,6 m³/min do 28 m³/min w modelu 200 kW, utrzymując jednocześnie docelowe ciśnienie tłoczenia. Gdy zapotrzebowanie spada, układ sterowania proporcjonalnie zmniejsza prędkość obu silników, utrzymując optymalny międzystopniowy stosunek ciśnień. Jeśli zapotrzebowanie spadnie poniżej minimalnego zakresu regulacji, sprężarka przechodzi w tryb stop/start z funkcją łagodnego rozruchu, która ogranicza prąd rozruchowy. W przypadku młynów o bardzo zmiennym zapotrzebowaniu — na przykład, wykorzystujących wiele typów krosien o różnych profilach zużycia powietrza — często zalecamy połączenie GGVe jako maszyny o obciążeniu podstawowym z mniejszą jednostką o zmiennej prędkości jako trymerem. Taka kombinacja może utrzymać sprawność systemu powyżej 85% w zakresie zapotrzebowania od 10% do 100% szczytu.
Jakie certyfikaty jakości powietrza posiada seria GGVe?
Urządzenie GGVe zostało niezależnie przetestowane i certyfikowane zgodnie z ISO 8573-1 Klasa 0 Zawartość oleju została potwierdzona przez TUV Rheinland, a zmierzony poziom oleju wynosi poniżej 0,003 mg/m³. Silnik posiada również oznakowanie CE potwierdzające zgodność z dyrektywą maszynową UE 2006/42/WE, dyrektywą EMC 2014/30/UE oraz odpowiednimi normami zharmonizowanymi dla maszyn wirujących. Silniki PM posiadają certyfikat IE4 zgodny z normą IEC 60034-30-1. Dla klientów z rynków wymagających dodatkowych certyfikatów możemy zorganizować testy certyfikacyjne UL, CSA lub ASME, a typowy czas realizacji wynosi 8-10 tygodni.
Czy GGVe można zintegrować z istniejącym systemem sprężonego powietrza zawierającym inne sprężarki?
Tak, i jest to powszechny schemat wdrażania. GGVe zawiera centralny sterownik wielosprężarkowy „Air Commander”, który może sekwencjonować do 8 sprężarek dowolnego producenta. Sterownik wykorzystuje protokoły komunikacyjne Modbus RTU/TCP i Profibus – standardowe w europejskiej automatyce przemysłowej – do odczytu statusu, godzin pracy i parametrów stanu każdej sprężarki. Następnie określa, która kombinacja sprężarek zaspokaja bieżące zapotrzebowanie przy najniższej łącznej mocy właściwej. Podczas modernizacji GGVe w istniejącym systemie, zazwyczaj konfigurujemy go jako maszynę wiodącą, ponieważ jego wyższa sprawność przy częściowym obciążeniu oznacza, że powinien obsługiwać obciążenie podstawowe, a starsze sprężarki zapewniają wydajność szczytową. Sterownik automatycznie zmienia przypisanie funkcji wiodących/opóźnionych na podstawie liczby godzin pracy, aby zrównoważyć zużycie w całej flocie.
Jaki jest typowy czas realizacji zamówienia i jakie wsparcie oferuje Deman instalacjom europejskim?
Standardowe modele GGVe (75–315 kW) są wysyłane w ciągu 6–8 tygodni od potwierdzenia zamówienia. Konfiguracje niestandardowe — takie jak zestawy do wysokich temperatur otoczenia (50°C) dla lokalizacji w Europie Południowej lub ochrona antykorozyjna klasy morskiej dla młynów nadmorskich — wydłużają czas dostawy o 2–3 tygodnie. Posiadamy magazyn części zamiennych w Rotterdamie w Holandii, w którym znajdują się często wymieniane elementy (wkłady filtrujące, wkłady separatorów, zestawy uszczelnień, moduły VSD) z dostawą w ciągu 48 godzin w dowolne miejsce w UE. Każda instalacja obejmuje 3-dniowe uruchomienie na miejscu przez certyfikowanego inżyniera Deman, który weryfikuje wydajność na podstawie danych z testów fabrycznych, kalibruje system sterowania do specyficznych parametrów sieci powietrznej oraz szkoli zespół konserwacyjny w zakresie codziennych kontroli i corocznych procedur serwisowych. Nasza standardowa gwarancja obejmuje 10 lat na blok sprężarki i 5 lat na silnik PM i VSD — dwukrotnie więcej niż średnia w branży — ponieważ jesteśmy pewni danych dotyczących niezawodności, które gromadzimy od 1998 roku.
Jak GGVe wypada w porównaniu ze sprężarkami odśrodkowymi w zastosowaniach tekstylnych powyżej 40 m³/min?
W przypadku bardzo dużych instalacji tekstylnych — przędzalni z ponad 500 krosnami i zużyciem ponad 45 m³/min — warto rozważyć zastosowanie sprężarek odśrodkowych obok dwustopniowych maszyn śrubowych. Sprężarki odśrodkowe mogą dostarczać bezolejowe powietrze w dużych objętościach z doskonałą wydajnością przy pełnym obciążeniu, osiągając zazwyczaj moc właściwą 5,0–5,3 kW/m³/min przy ciśnieniu 150 PSI. Mają jednak węższy zakres wydajności — zakres regulacji jest zazwyczaj ograniczony do 50–70%, zanim wydajność gwałtownie spadnie — i są bardziej wrażliwe na warunki powietrza wlotowego (temperaturę, wilgotność i zanieczyszczenie). Dla większości europejskich przędzalni tekstylnych w zakresie 200–400 krosien i zużyciu 25–40 m³/min, dwustopniowa architektura ślimakowa pozostaje optymalnym rozwiązaniem łączącym wydajność, elastyczność działania i koszt kapitałowy. Zalecałbym ocenę wirówki tylko w przypadku instalacji typu greenfield o wydajności powyżej 45 m³/min, gdzie profil zapotrzebowania jest stabilny, a warunki na wlocie są dobrze kontrolowane. W przypadku modernizacji lub młynów o zmiennym zapotrzebowaniu, możliwość regulacji wydajności GGVe w zakresie 20–100% prawie zawsze zapewnia lepszą rzeczywistą sprawność niż wirówka pracująca poniżej punktu projektowego przez znaczną część harmonogramu produkcji.