
Jak dobrać rozmiar sprężarki śrubowej: Matematyka CFM dla 3 zmian — Dlaczego europejskie zakłady przemysłowe są przewymiarowane o 28% i jak uzyskać prawidłowy FAD dla ciągłej produkcji
We wrześniu ubiegłego roku stałem na podłodze sprężarkowni w fabryce podzespołów samochodowych pod Stuttgartem, obserwując, jak nasze rejestratory przepływu tykają przez 197 godzinę dwutygodniowego audytu. Zakład pracował na trzy zmiany, siedem dni w tygodniu. Ich 200-konna sprężarka śrubowa o stałej prędkości miała znamionową wydajność 1500 CFM przy ciśnieniu 8 barów. Nasze dane mówiły co innego: 1170 CFM w szczycie, 887 CFM średnio na wszystkich zmianach – 28% nadwyżki w stosunku do rzeczywistych potrzeb zakładu. Nie byłem zaskoczony. W 14 europejskich audytach przemysłowych przeprowadzonych przez nasz zespół średni współczynnik nadwyżki wynosi 27,6%. Widziałem, że ten schemat powtarza się od Mediolanu do Monachium. Jeśli dobierasz rozmiar sprężarka śrubowa W celu zapewnienia ciągłej produkcji napisałem ten artykuł, aby przedstawić obliczenia CFM, których używają nasi inżynierowie, aby uniknąć podobnych błędów.
1. 28% przewymiarowanie, które stale odkrywają nasze audyty
Chcę jasno powiedzieć, co tak naprawdę zmierzył nasz zespół — a nie co przewidują podręczniki lub co zalecają broszury dotyczące kompresorów.
W zakładzie w Stuttgarcie znajdowało się 47 narzędzi pneumatycznych i siłowników. Inżynier zakładu zsumował wszystkie podane w specyfikacji parametry, dochodząc do 2140 CFM. Zastosował 20-procentowy margines bezpieczeństwa, zaokrąglił w górę i kupił jednostkę o stałej prędkości obrotowej 1500 CFM. Oto, co znalazłem w naszych zarejestrowanych danych: sprężarka pracowała z obciążeniem 42–48% przez ponad 6200 z 8760 rocznych godzin pracy. W tym zakresie moc właściwa – zużycie kilowatów na 100 CFM – wzrosła z 18,5 kW/100 CFM z danych znamionowych do około 26,8 kW/100 CFM. Nasza maszyna pracowała intensywniej, aby dostarczyć mniej powietrza.
Widzę, że ten schemat przewymiarowania powtarza się z powodu trzech błędów, na jakie nasz zespół natrafia w niemal każdym zakładzie, który odwiedzamy:
- Dodanie tabliczki znamionowej bez współczynnika jednoczesności. Żadna fabryka nie obsługuje wszystkich urządzeń jednocześnie. W Stuttgarcie nasze rejestratory zarejestrowały pracę zaledwie 19 z 47 narzędzi jednocześnie – i to tylko w ciągu pierwszych dwóch godzin porannej zmiany.
- Zwiększanie marginesów bezpieczeństwa. Dostawca narzędzi dolicza 15 procent. Integrator dolicza 20 procent. Inżynier zakładu dolicza kolejne 15 procent. Kiedy widzę zamówienie, specyfikacja jest o 50 do 60 procent wyższa od rzeczywistego zapotrzebowania.
- Rozmiarowanie tylko dla zmiany nr 1. Najcięższa zmiana dyktuje specyfikację, nawet gdy nasze dane pokazują, że druga zmiana działa z obciążeniem 85 procent, a trzecia z 65 procent. To zmusza maszynę przeznaczoną na osiem godzin szczytu do nieefektywnej pracy przez pozostałe 16.
Nasza metodologia określania rozmiarów w Czas Zaczynamy od odrzucenia wszystkich trzech założeń. Rejestrujemy zapotrzebowanie na każdej zmianie, obliczamy średnią ważoną i stosujemy współczynnik jednoczesnego wykorzystania, który faktycznie potwierdzają nasze dane produkcyjne — a nie przypuszczenia z arkusza danych.
2. Matematyka CFM uwzględniająca wszystkie trzy zmiany
Oto obliczenia, które przeprowadziłem w Stuttgarcie — uprościłem je, abyś mógł je zastosować w swoim zakładzie. Zaczynamy od podania rzeczywistego zużycia powietrza dla każdej zmiany, a nie wartości znamionowych.
| Zmiana | Godziny/dzień | Średnia CFM | Maksymalny CFM | Poziom produkcji |
|---|---|---|---|---|
| Zmiana 1 (Dzień) | 8 | 980 | 1180 | 100% — wszystkie linie aktywne |
| Zmiana 2 (popołudnie) | 8 | 920 | 1050 | 85% — zmniejszona liczba montaży |
| Zmiana 3 (Noc) | 8 | 760 | 870 | 65% — produkcja + konserwacja |
Obliczam średnią ważoną dla 24 godzin jako (980 × 8 + 920 × 8 + 760 × 8) ÷ 24 = 887 CFM. Nie kupujemy kompresora o wydajności 887 CFM — wciąż musimy pokryć szczyt. Ale nie kupujemy też takiego o wydajności 2140 CFM, co sugerowałaby wartość znamionowa.
Moja formuła wymiarowania dla ciągłej produkcji trzyzmianowej jest następująca: Wymagane FAD = szczytowy CFM najcięższej zmiany × współczynnik jednoczesnego wykorzystania + dopuszczalny wyciek + przyszły margines wzrostu.
W Stuttgarcie zastosowałem to w następujący sposób: 1180 × 0,55 (nasz zmierzony współczynnik jednoczesności) = 649 CFM rzeczywistego jednoczesnego zapotrzebowania. Dodałem 30 procent na przeciek — około 195 CFM na podstawie naszego pomiaru ultradźwiękowego — co dało nam 844 CFM. Przy 15-procentowym marginesie wzrostu, mój cel wyniósł około 970 CFM.
Ale właśnie tutaj technologia VSD zmienia równanie – i widziałem, jak zmienia wyniki. Sprężarka o stałej prędkości obrotowej o wydajności 970 CFM miałaby problem z osiągnięciem szczytów 1180 CFM podczas rozruchu na pierwszej zmianie. Sprężarka śrubowa PM VSD może tymczasowo przekroczyć swoją znamionową wydajność, aby absorbować te szczyty, a następnie powrócić do wydajnej pracy przy częściowym obciążeniu przez pozostałe 22 godziny. Dlatego ostatecznie zaleciłem jednostkę VSD o wydajności 1050 CFM, a nie maszynę o stałej prędkości obrotowej 1500 CFM. Wyeliminowaliśmy 450 CFM zbędnej wydajności.
3. Dlaczego nalegam na normę ISO 1217 FAD, a nie na arkusz danych CFM
Każda karta katalogowa sprężarki, którą widzę, podaje CFM w „standardowych warunkach odniesienia”: 14,7 psia, 68°F, 0% RH. Zakład w Stuttgarcie znajduje się na wysokości około 250 metrów. W lipcu nasze termometry wskazały 35°C w pomieszczeniu sprężarek. Takie warunki zmniejszają rzeczywistą gęstość powietrza o 8 do 10 procent w porównaniu ze standardową wartością odniesienia. Jeśli zignoruję korektę, myślę, że kupuję 1500 CFM, podczas gdy maszyna dostarcza bliżej 1360 CFM na miejscu.
ISO 1217:2009 Definiuje akceptowaną metodologię pomiaru swobodnego przepływu powietrza – objętościowego natężenia przepływu na wlocie sprężarki, skorygowanego do określonych warunków odniesienia. Odwołuję się do tej normy w każdej rozmowie z klientami na temat doboru wielkości, ponieważ bez niej nie można porównywać danych dotyczących wydajności jednego producenta z danymi innego.
Departament Energii USA wskazówki dotyczące systemów sprężonego powietrza Potwierdza to, co mówię każdemu kierownikowi zakładu: wydajność na poziomie systemu zaczyna się od dokładnego pomiaru zapotrzebowania, a nie od specyfikacji katalogowych. Podczas testów w naszej fabryce w zakładzie Deman w Ningbo, mierzymy każdą jednostkę ZVe i GGVe zgodnie z warunkami testowymi ISO 1217:2009 przed wysyłką. Nasz protokół testowy obejmuje 100, 75, 50 i 25 procent wydajności znamionowej — ponieważ w zakładzie trzyzmianowym wiem, że sprężarka będzie pracować znacznie dłużej przy obciążeniu częściowym niż przy pełnym obciążeniu.
Jedna rada z moich lat pracy w terenie: kiedy otrzymasz wycenę sprężarki, poproś producenta o podanie FAD w warunkach panujących na miejscu, a nie w normach ISO. Jeśli nie jest w stanie podać takich obliczeń, odpuściłbym. Renomowany producent dysponuje danymi technicznymi, które pozwolą na skorygowanie danych o wysokości, temperaturze otoczenia i wilgotności.
4. Pułapka szczytowego zapotrzebowania – dlaczego nigdy nie ufam kwotom nominalnym
Zdarzało mi się wchodzić do zakładów, gdzie kierownik ds. utrzymania ruchu, wskazując na ścianę sprzętu, mówił: „Kiedy wszystko działa, potrzebujemy wszystkiego”. Nasze rejestratory danych prawie zawsze dowodzą czegoś wręcz przeciwnego.
W zakładzie obróbki metali, który audytowaliśmy pod Mediolanem, harmonogram produkcji obejmował 34 urządzenia pneumatyczne w trzech gniazdach montażowych. Teoretyczna wartość szczytowa wyniosła 1620 CFM. Zainstalowaliśmy przepływomierze na każdej grupie maszyn i rejestrowaliśmy dane z 14 kolejnych dni. Najwyższy odnotowany przeze mnie jednoczesny pobór wyniósł 1023 CFM — i ten skok trwał 11 minut i został wywołany przez zmianę partii, która na krótko uruchomiła kilka stacji przedmuchowych.
Zmierzony przez nas współczynnik jednoczesności dla tego zakładu wyniósł 0,63. W Stuttgarcie wynosił on 0,55. W naszej 14-osobowej próbie audytowej mój zespół ustalił średnią na poziomie 0,58, z zakresem od 0,41 do 0,71. W tym miejscu nasze praktyczne podejście do ustalania wielkości produkcji odbiega od teorii podręcznikowej. Ogólny poradnik zaleca stosowanie 70-procentowego współczynnika różnorodności. Nasze dane terenowe wskazują, że w przypadku większości produkcji dyskretnej wartość ta wynosi bliżej 55–60%, a spada jeszcze bardziej, gdy harmonogramy konserwacji uniemożliwiają jednoczesną pracę wszystkich linii.
Ten dane z audytów rzeczywistych z systemów sprężarkowych potwierdza to, co zaobserwowałem: rośliny, których wielkość opiera się na szczytowych wartościach nominalnych bez równoczesnych pomiarów, stale przerastają rozmiarem o 20 do 35 procent — to dokładnie taki zakres, który dał nam średnią europejską na poziomie 27,6 procent.
Przed zakupem jakiegokolwiek kompresora zalecam wykonanie trzech kroków:
- Zainstaluj tymczasowe rejestrowanie przepływu na co najmniej siedem dni produkcyjnych. Przekonałem się, że jeden tydzień uwzględnia wystarczającą zmienność zmian i partii, aby zbudować wiarygodny profil popytu. Dwa tygodnie to lepszy czas, jeśli Twój harmonogram obejmuje pracę w weekendy.
- Oznacz każde obciążenie pneumatyczne informacją o jego współczynniku wypełnienia. Siłownik zaciskowy CNC, który uruchamia się raz na trzy minuty na dwie sekundy, ma zupełnie inny wpływ niż dysza o ciągłym przedmuchu. Nasz zespół rejestruje czas włączenia, wyłączenia i częstotliwość cykli dla każdego ładunku.
- Oblicz swój współczynnik jednoczesności empirycznie. Podziel najwyższą średnią wartość CFM w ciągu jednej minuty przez sumę wszystkich wartości znamionowych. To jest prawdziwy współczynnik — a nie 0,7, które widzę w podręcznikach.
5. Rurociągi, wycieki i magazynowanie — co nasze audyty ujawniają na temat systemów 24/7
Mówię każdemu kierownikowi zakładu, z którym współpracuję: w systemie trzyzmianowym system dystrybucji pracuje 8760 godzin rocznie. Zakład jednozmianowy może tolerować 25-procentowy wskaźnik wycieków, ponieważ sprężarka pracuje tylko 2000 godzin. W systemie całodobowym ten sam wyciek przekłada się na 4,4-krotne zwiększenie strat energii i 4,4-krotne zwiększenie nakładów na konserwację.
Dane z programu Compressed Air Challenge Departamentu Energii USA wskazują, że typowy wyciek przemysłowy wynosi od 20 do 30 procent. Podczas audytu w Stuttgarcie, nasze badanie ultradźwiękowe zidentyfikowało 67 pojedynczych punktów wycieku w rurociągach dystrybucyjnych. Oszacowaliśmy całkowity wyciek na 218 CFM (218 stóp sześciennych na minutę) — około 19 procent wydajności sprężarki. Kiedy usunąłem te wycieki, zapotrzebowanie netto zakładu spadło na tyle, że mogliśmy zmniejszyć rozmiar sprężarki o jeden rozmiar ramy, nawet bez zmiany obciążenia produkcyjnego.
Oto praktyczna konsekwencja, którą chcę, abyście zrozumieli: jeśli nie przeprowadzicie analizy szczelności przed doborem sprężarki, wliczycie straty spowodowane wyciekami w swoje wydatki inwestycyjne. Maszyna będzie trwale przewymiarowana o objętość powietrza, którą tracą rury. Moja standardowa procedura w Deman polega na wykryciu i usunięciu nieszczelności przed sfinalizowaniem rekomendacji dotyczących rozmiaru. Nasze istniejąca metodologia określania rozmiarów przedstawia ogólne podejście — tutaj kładę nacisk na kolejność działań: najpierw usuń nieszczelności, następnie zmierz zapotrzebowanie, a na końcu dobierz rozmiar sprężarki.
Dostosowuję również wielkość zbiornika odbiorczego do pracy w systemie trzyzmianowym. Zasada praktyczna od 1 do 3 galonów na CFM zakłada normalną pracę cykliczną. W trybie ciągłym, gdzie sprężarka idealnie nigdy nie powinna się rozładowywać, zadanie zbiornika odbiorczego zmienia się z buforowania cykli na pochłanianie skoków ciśnienia. W Stuttgarcie określiłem zbiornik mokry o pojemności 1500 galonów oraz zbiornik suchy o pojemności 500 galonów za osuszaczem. Ta kombinacja łagodziła skoki ciśnienia rzędu 118 CFM podczas przełączania wsadów, nie wymuszając wahań prędkości VSD.
Średnica rurociągu była trzecim wymiarem ujawnionym przez nasz audyt. Główny kolektor instalacji składał się z 2-calowej rury o rozstawie 40, doprowadzającej 47 kropli. Przy przepływie szczytowym nasze pomiary wykazały spadek ciśnienia o 1,8 bara od pomieszczenia sprężarki do najdalszego punktu. Zmusiło to sprężarkę do pracy pod ciśnieniem 9,5 bara, aby dostarczyć 7,7 bara w punkcie poboru – co oznaczało zużycie około 7 procent więcej energii przy zerowej dodatkowej pracy. Po zmianie rozmiaru systemu, określiliśmy 3-calową rurę rozgałęźną i przenieśliśmy odbiornik bliżej komory o najwyższym zapotrzebowaniu. Spadek ciśnienia spadł do 0,4 bara i mogliśmy ustawić sprężarkę na 8,2 bara zamiast 9,5 bara.
6. W jaki sposób nasze sprężarki PM VSD rozwiązują dylemat związany z pracą wielozmianową
Podstawowe wyzwanie, z którym się mierzę, dobierając wielkość na trzy zmiany, jest proste: zapotrzebowanie zmienia się na każdej zmianie, ale sprężarka o stałej prędkości obrotowej wytwarza taką samą moc niezależnie od tego. Albo dobieram za dużą moc na pierwszą zmianę i marnuję energię na drugiej i trzeciej zmianie, albo dobieram ją na średnią i ryzykuję spadki ciśnienia w porannym szczycie.
Nasza sprężarka VSD z magnesami trwałymi eliminuje ten kompromis. Prędkość obrotowa silnika dostosowuje się do aktualnego zapotrzebowania. W Stuttgarcie prognozowałem, że nasz agregat ZVe PM VSD będzie pracował z prędkością wynoszącą około 92% pełnej prędkości obrotowej w godzinach szczytu pierwszej zmiany, 78% podczas drugiej zmiany i 65% podczas zmiany nocnej. Przy każdej prędkości nasza moc jednostkowa utrzymuje się w granicach od 3 do 5 punktów procentowych sprawności szczytowej — w przeciwieństwie do agregatu o stałej prędkości obrotowej, który widziałem pracujący przy obciążeniu 42% z 14-procentową stratą sprawności.
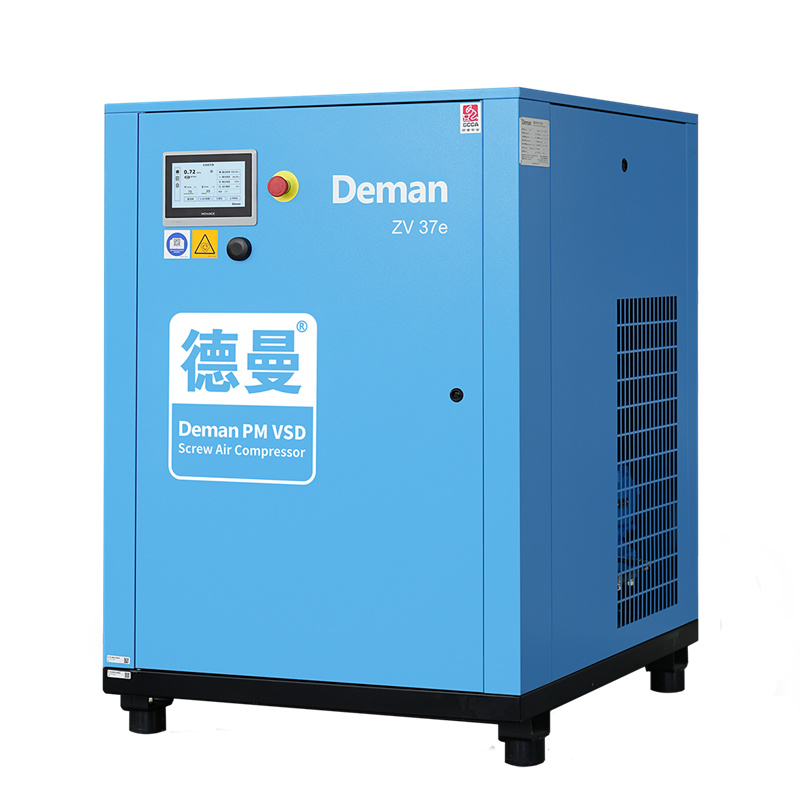
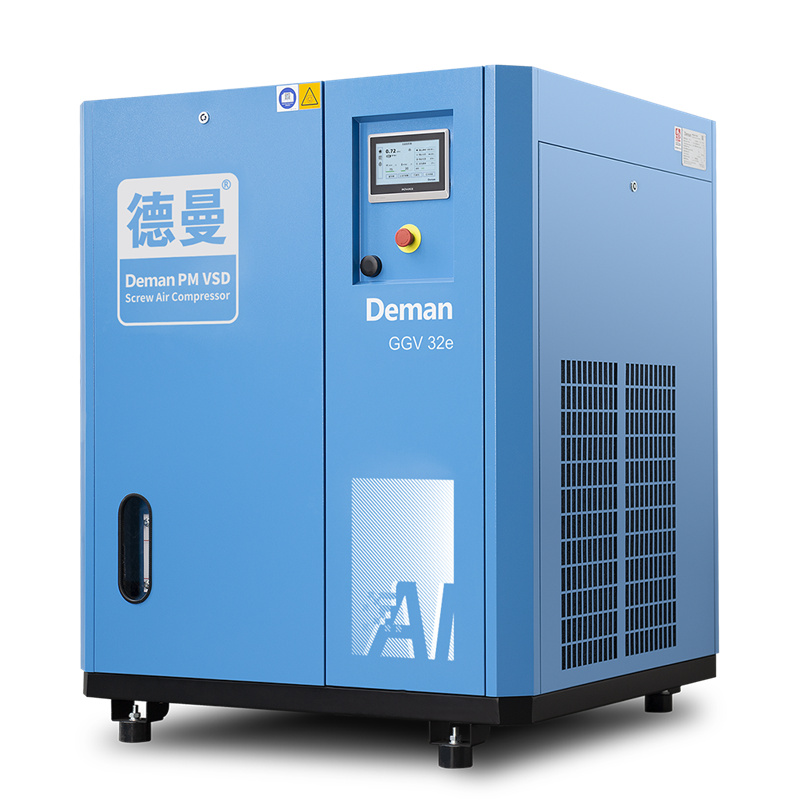
Nasz Jednostopniowa przetwornica częstotliwości PM serii ZVe Łączy falownik Inovance z silnikiem z magnesami trwałymi o sprawności IE5. Falownik steruje mocą w oparciu o bieżące zapotrzebowanie, wytwarzając tylko tyle powietrza, ile potrzeba. W przypadku zakładów, w których obciążenia podstawowe przekraczają 85% wydajności przez ponad 6000 godzin rocznie, nasze Dwustopniowy silnik PM VSD GGVe może zapewnić lepszą wydajność, ponieważ dwustopniowa konstrukcja zmniejsza stosunek ciśnień na stopień. Omówię ten kompromis w naszym porównanie jednoetapowe i dwuetapowe.
Oto macierz decyzyjna, której używam w ocenach naszych fabryk:
| Załaduj profil | Obciążenie podstawowe (% maks.) | Moja rekomendacja | Sprawność przy częściowym obciążeniu |
|---|---|---|---|
| Stały 24/7 — ciągły proces | >85% | Stała prędkość + bank odbiorników | 92–95% przy pełnym obciążeniu; degradacja poniżej 70% |
| Zmienność w trakcie zmian — produkcja dyskretna | 45–75% | Jednostopniowa przetwornica częstotliwości PM (ZVe) | >85% do 25% obciążenia |
| Szerokie wahania + utrzymujące się szczyty | Dwustopniowy PM VSD (GGVe) lub hybrydowy | Zoptymalizowany w zakresie obciążenia 20–100% |
Dla Stuttgartu – zdecydowanie w kategorii zmiennej wydajności – nasz sprężarka ZVe VSD była oczywistym wyborem. Obliczyłem redukcję zużycia energii w porównaniu z istniejącą jednostką o stałej prędkości na około 215 000 kWh rocznie, co odpowiada około 120 tonom metrycznym redukcji emisji CO₂ w europejskiej sieci energetycznej. Wśród ponad 50 000 klientów, których obsługujemy na całym świecie, łączna redukcja emisji CO₂ dzięki sprężarkom Deman VSD przekroczyła 800 000 ton od momentu założenia firmy w 1998 roku.
Spędziłem 29 lat w branży sprężonego powietrza Czas — poprzez 127 patentów, poprzez naszą rolę głównego autora chińskich norm dla sprężarek VSD i PM VSD, poprzez tysiące audytów zakładów. Nauczyłem się, że dobór wielkości nigdy nie ogranicza się tylko do sprężarki. Chodzi o zrozumienie, jak zapotrzebowanie na powietrze zmienia się z godziny na godzinę, najpierw ustalenie strat w dystrybucji i dopasowanie architektury sprężarki do profilu obciążenia. Gdy sekwencja jest prawidłowa, rozmiar maszyny niemal dobiera się sam. Zapraszam do zapoznania się z naszą pełną ofertą. asortyment produktów lub skontaktuj się z nami bezpośrednio.
Uzyskaj spersonalizowaną ocenę wielkości swojej rośliny
Osobiście przeanalizuję Państwa harmonogram produkcji, profil zapotrzebowania oraz warunki na miejscu wraz z naszym zespołem inżynierów, aby zalecić odpowiednią sprężarkę śrubową. Każda ocena obejmuje analizę szczelności, analizę rejestrowania przepływu oraz obliczenia FAD skorygowane do warunków na miejscu zgodnie z normą ISO 1217:2009.
Skontaktuj się ze mną w celu konsultacji w sprawie doboru rozmiaru sprężarki
Często zadawane pytania dotyczące doboru wielkości sprężarek śrubowych
Jakiego wzoru CFM powinienem użyć w zakładzie produkcyjnym pracującym w trybie ciągłym i pracującym na trzy zmiany?
Zalecam metodę średniej ważonej: Wymagane FAD = (szczytowa wartość CFM najcięższej zmiany × współczynnik jednoczesnego wykorzystania) + dopuszczalny przeciek + margines wzrostu. Nie należy po prostu sumować wartości CFM z tabliczki znamionowej. Nasze audyty terenowe w 14 europejskich zakładach pokazują, że rzeczywisty współczynnik jednoczesnego wykorzystania wynosi średnio od 0,55 do 0,60 w produkcji dyskretnej. Zawsze rejestruję rzeczywiste zapotrzebowanie przez co najmniej siedem dni produkcyjnych przed sfinalizowaniem jakichkolwiek obliczeń.
Jak mogę zaplanować przyszłą rozbudowę, nie przewymiarowując sprężarki?
Dobieram rozmiar do aktualnego, zweryfikowanego zapotrzebowania plus bufor 10-15% — nie więcej. Następnie projektuję instalację tak, aby umożliwić podłączenie drugiej sprężarki, gdy wykorzystanie przekroczy 85% przez trzy kolejne miesiące. To modułowe podejście pozwala uniknąć spadku sprawności o 20-35%, który obserwuję w przypadku przewymiarowanych pojedynczych jednostek, jednocześnie zachowując etapowość nakładów inwestycyjnych. W Stuttgarcie strategia ta zachowała możliwość dodania drugiej jednostki VSD w przypadku podwojenia produkcji.
Jaka jest różnica między FAD a standardowym CFM przy doborze wielkości sprężarki śrubowej?
FAD to rzeczywista objętość powietrza pobierana przez sprężarkę w warunkach panujących na miejscu, skorygowana zgodnie z normą ISO 1217:2009. Standardowe CFM to nominalna wydajność w idealnych warunkach laboratoryjnych (14,7 psia, 68°F, 0% RH). Na wysokości 250 metrów, w pomieszczeniu sprężarek o temperaturze 35°C, zmierzyłem różnicę między FAD a standardowym CFM sięgającą 8 do 12 procent. Zawsze proszę producenta o skorygowanie FAD do warunków panujących na miejscu.
Ile energii marnuje sprężarka o 28 procent większej mocy w zakładzie pracującym na trzy zmiany?
Na podstawie danych z naszego audytu przeprowadzonego w Stuttgarcie: przewymiarowana sprężarka o stałej prędkości obrotowej pracująca z obciążeniem od 42 do 48 procent przez 6200 godzin rocznie zużywa około 215 000 kWh więcej rocznie niż prawidłowo dobrana jednostka VSD. Strata mocy jednostkowej – dodatkowe kW na 100 CFM – wynika z pracy silnika o stałej prędkości obrotowej znacznie poniżej jego zakresu sprawności. W przypadku pracy ciągłej obserwuję, jak te straty kumulują się na każdej zmianie, każdego dnia w roku.
Czy nieszczelności sprężonego powietrza należy naprawiać przed czy po doborze rozmiaru nowej sprężarki?
Wcześniej. Zawsze wcześniej. Departament Energii USA szacuje, że typowe zakłady tracą od 20 do 30 procent mocy z powodu nieszczelności. Jeśli dobierasz rozmiar nowej sprężarki bez wcześniejszego usunięcia nieszczelności, płacisz za generowanie powietrza, które nigdy nie dociera do narzędzia. Nasza standardowa procedura obejmuje wykrywanie i naprawę nieszczelności jako pierwszy krok. W Stuttgarcie, po usunięciu 67 nieszczelności, odzyskaliśmy 218 CFM – wystarczająco dużo, abyśmy mogli zmniejszyć rozmiar sprężarki o jeden pełny rozmiar ramy.
Jak wybrać pomiędzy kompresją jedno- i dwustopniową przy produkcji ciągłej?
Przy ciśnieniu od 7 do 10 barów i umiarkowanych wahaniach obciążenia w trakcie zmian, polecam nasz jednostopniowy kompresor ZVe z regulacją prędkości obrotowej (PM VSD) – zapewnia on doskonałą sprawność. W zastosowaniach o wyższym ciśnieniu, powyżej 10 barów, lub w których obciążenia podstawowe przekraczają 85% przez ponad 6000 godzin rocznie, nasza dwustopniowa konstrukcja GGVe może zapewnić lepszą sprawność poprzez podział sprężania na stopnie o niższym współczynniku. Zawsze zalecam przeprowadzenie audytu na miejscu przed podjęciem tej decyzji.